 English
 русский
 Français
 Español
 عربى
Noticias de la industria
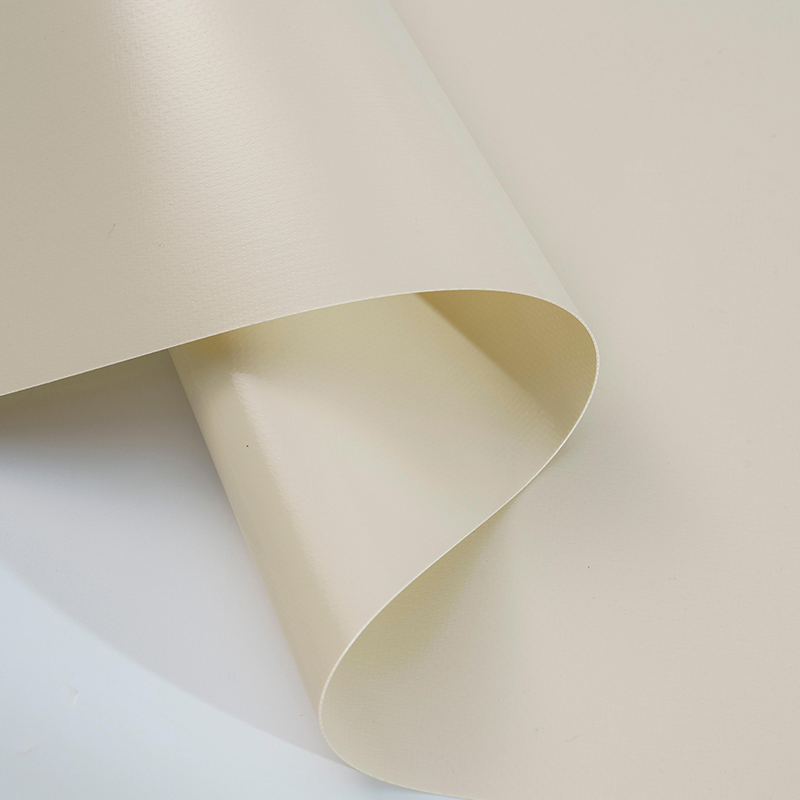 Tela de tienda recubierta de PVC ignífugo impermeable Un tejido de poliéster impermeable y ignífugo recubierto de PVC para carpas para eventos, estructuras de exhibición y refugios temporales donde la protección contra la lluvia y una propagación más lenta de las llamas son importantes. Ver producto →
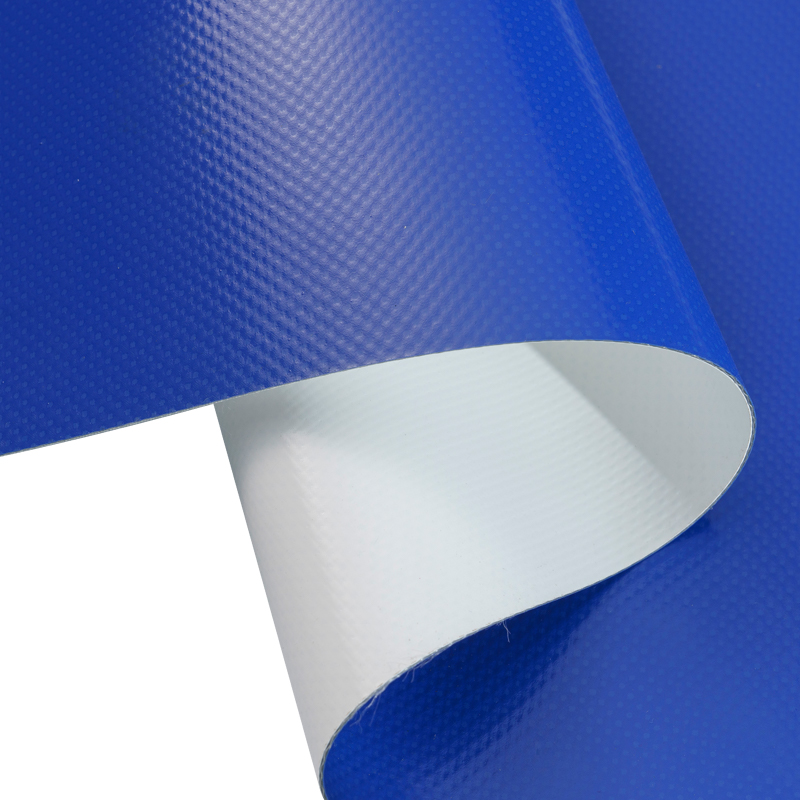 Lona recubierta de PVC resistente de 750 g/m² Lona de poliéster recubierta de PVC extragruesa de 750 g/m² para cerramientos industriales, cubiertas de jardines y protección de sitios donde se necesita alta resistencia al desgarro y a la abrasión. Ver producto →
Fibra de vidrio recubierta de PTFE: grados, propiedades y guía de abastecimiento para compradores B2B
Contenido
- 1 Lo que realmente es la fibra de vidrio recubierta de PTFE en una hoja de especificaciones
- 2 Las cinco propiedades que impulsan las decisiones de especificaciones reales
- 3 Comparación de la envoltura térmica con telas recubiertas de menor costo
- 4 Tejido y construcción: el campo que la mayoría de las solicitudes dejan en blanco
- 5 Peso del recubrimiento, lenguaje de grado y lo que realmente está comprando
- 6 Inspección entrante: tolerancias que vale la pena escribir en el pedido
- 7 Conversión: donde el buen material todavía falla
- 8 Dónde pertenece la fibra de vidrio recubierta de PTFE y dónde no
- 9 Notas de aplicación que cambian la especificación
- 10 Elegir un fabricante, proveedor o mayorista
- 11 Preguntas frecuentes
- 11.1 ¿Para qué se utiliza la fibra de vidrio recubierta de PTFE?
- 11.2 ¿Qué temperatura puede soportar la fibra de vidrio recubierta de PTFE?
- 11.3 ¿Son seguros los alimentos de fibra de vidrio recubiertos de PTFE?
- 11.4 ¿Se puede coser o soldar fibra de vidrio recubierta de PTFE?
- 11.5 ¿Cuál es la diferencia entre PTFE y tejido de vidrio recubierto de silicona?
- 11.6 ¿El peso del recubrimiento realmente afecta la vida útil?
- 11.7 ¿Cómo se deben almacenar los rollos?
- 12 Siguiente paso
Una correa de fibra de vidrio recubierta de PTFE que falla después de tres semanas de servicio casi nunca falla porque la categoría del material era incorrecta. Falla porque nunca se anotaron tres números: el tejido de la tela base de vidrio, el peso total del revestimiento por metro cuadrado y la forma en que se unieron los extremos.
Esa es la versión corta. La versión más larga es que "fibra de vidrio recubierta de PTFE" nombra una familia de compuestos en lugar de un solo producto. Dos rollos vendidos con el mismo espesor nominal pueden diferir en un patrón de tejido completo, en más de la mitad de su masa de recubrimiento y en varios cientos de horas de vida útil. Un comprador que compara sólo el precio por rollo no compara casi nada.
Así que aquí está la conclusión primero. Antes de solicitar cotizaciones, fije la construcción de la tela base, el peso total recubierto con una tolerancia establecida y el método de unión. Todo lo demás, incluido el color, la longitud del rollo y el paquete del certificado, es secundario respecto de esos tres.
Nuestras propias líneas de recubrimiento utilizan sistemas de PVC, PVDF y acrílico en lugar de dispersiones de PTFE, y esa distancia resulta útil. Hace que el límite entre un compuesto de vidrio de PTFE de alta temperatura y un tejido recubierto de menor costo sea fácil de establecer con honestidad, que es lo que la mayoría de los equipos de adquisiciones realmente necesitan antes de firmar una orden de compra.
Tres campos de especificaciones deciden la mayor parte del resultado: tejido de la tela base, peso total del revestimiento con tolerancia y método de unión. Rellénelos antes de comparar precios.
Lo que realmente es la fibra de vidrio recubierta de PTFE en una hoja de especificaciones
El material comienza como una tela de vidrio tejida. La mayor parte de lo que verá en el mercado utiliza hilos de vidrio E, tejidos en telares convencionales en construcciones lisas, de sarga o satén y, a veces, en patrones de malla abierta o gasa donde el flujo de aire es importante. Luego, esa tela se pasa a través de un baño de dispersión de PTFE, se seca y se sinteriza a alta temperatura para que el polímero se funda en una película continua alrededor y dentro del haz de hilos.
La palabra importante es "adentro". Un producto bien elaborado no es una película pegada sobre vidrio. La dispersión penetra en la estructura del hilo a través de varias pasadas, por lo que la superficie permanece lisa después de la abrasión y por qué el tejido no se deslamina cuando se arruga o dobla.
Generalmente aparecen cuatro números en una hoja de datos y cada uno significa algo diferente:
- Peso de la tela base , expresado en gramos por metro cuadrado antes del recubrimiento. Esto impulsa la resistencia a la tracción, la resistencia al desgarro y la estabilidad dimensional.
- peso total después del recubrimiento. Resta el peso base y tendrás la masa de recubrimiento, que es el mejor indicador de cuántas pasadas de dispersión se aplicaron.
- Espesor , generalmente dado en milímetros con una tolerancia. Esto es importante para juntas, mordazas de sellado y ajustes de espacios en maquinaria de conversión.
- Contenido de recubrimiento como porcentaje, a veces confirmado mediante pruebas de quemado. Los porcentajes altos generalmente significan una mejor liberación y una vida más larga, pero también significan una mano más suave y un costo más alto.
Un error frecuente de interpretación se produce cuando un comprador trata el grosor como una señal de calidad. Un rollo de 0,15 mm con una base de vidrio pesada y un recubrimiento modesto puede parecer rígido y grueso, al tiempo que ofrece menos rendimiento de liberación que un rollo de 0,10 mm con un recubrimiento denso y bien sinterizado. El peso y el contenido del recubrimiento le dicen más que los calibradores.
El espesor es una dimensión de ajuste, no una dimensión de calidad. El peso base y el contenido de recubrimiento son las dos cifras que predicen la vida útil.
Las cinco propiedades que impulsan las decisiones de especificaciones reales
Los ingenieros tienden a preseleccionar la fibra de vidrio recubierta de PTFE por una de cinco razones. Saber qué motivo se aplica a su proyecto le impide especificar demasiado, que es donde comienzan la mayoría de los excesos presupuestarios.
Rango térmico
El servicio continuo se suele cotizar entre -70 °C y 260 °C, con excursiones cortas superiores. La base de vidrio no se ablanda hasta mucho más arriba, por lo que el techo práctico lo fija el polímero, no el refuerzo. Lo que importa en una compra es si el proveedor indica una calificación continua, una calificación máxima y el tiempo de permanencia asociado a cada una.
Liberación y baja fricción.
La energía superficial del PTFE es lo suficientemente baja como para que la mayoría de los termoplásticos, adhesivos y productos alimenticios no se adhieran a él. Por este motivo, el material predomina en las mandíbulas de termosellado, las láminas antiadherentes y las superficies de las correas en las líneas de envasado. Los rellenos añadidos para resistencia al desgaste o rendimiento antiestático pueden aumentar ligeramente la energía superficial, por lo que una calidad rellena no es automáticamente la mejor superficie de liberación.
Inercia química
El compuesto resiste la mayoría de los ácidos, bases, disolventes y combustibles. Las excepciones reconocidas son los metales alcalinos fundidos, el flúor elemental y algunos medios fuertemente oxidantes a temperatura elevada. Para una planta química que evalúa una junta o un revestimiento de conducto, la pregunta útil no es "¿es resistente?" sino "cuál de las tres excepciones se aplica a mi flujo de proceso".
Estabilidad dimensional
La tela de vidrio apenas se mueve bajo carga o calor en comparación con los textiles termoplásticos. Se benefician el seguimiento de la correa, la alineación de las costuras y el registro de la impresión. Tenga en cuenta que el estiramiento no es cero y que un tramo amplio sin soporte aún se deformará. Los rodillos de soporte y los ajustes de tensión pertenecen a la misma conversación que la hoja de datos del material.
Comportamiento eléctrico y ante el fuego.
La constante dieléctrica se sitúa en torno a 2,1 en frecuencias de prueba comunes, con bajas pérdidas, lo que mantiene el material en uso para aplicaciones de aislamiento y microondas. También es inherentemente no combustible, con un índice limitante de oxígeno muy alto. Los códigos locales contra incendios aún rigen cómo se clasifica un ensamblaje terminado, así que solicite el certificado que coincida con su jurisdicción en lugar de asumir que la química base lo resuelve.
| Propiedad | Rango típico indicado | Qué verificar antes de realizar el pedido |
|---|---|---|
| Temperatura de servicio continuo | -70°C a 260°C | Si las calificaciones máximas y continuas están separadas y el tiempo de permanencia |
| Contenido de recubrimiento | Aproximadamente del 60 % al 90 % en peso | Resultado de quemado o termogravimétrico por lote |
| Espesor | 0,05 mm a 1,0 mm | Tipo de manómetro, presión de medición y número de puntos. |
| Fricción superficial | Bajo, no pegajoso | Si se sustituyó un grado de relleno |
| Inflamabilidad | Química base no combustible | Clasificación de ensamblajes terminados para su mercado |
| Constante dieléctrica | Alrededor de 2,1 a 1 MHz | Valor a su frecuencia operativa real |
Una hoja de datos que enumera la temperatura continua y máxima como un número le indica que no se ha caracterizado para su ciclo de trabajo.
Comparación de la envoltura térmica con telas recubiertas de menor costo
La mayoría de los proyectos no necesitan el tope de gama, y una comparación visual rápida evita el error común de pagar por un margen de temperatura que nunca se utilizará. El siguiente cuadro ubica las principales familias de telas revestidas en un eje de temperatura de servicio compartido.
Temperatura indicativa de servicio continuo por sistema de recubrimiento
PTFE sobre tela de vidrio
-70°C a 260°C
-70°C a 260°C
Silicona sobre tela de vidrio
-60 °C a 200 °C
-60 °C a 200 °C
PVC recubierto de PVDF
-30 °C a 110 °C
-30 °C a 110 °C
PVC recubierto de acrílico
-30°C a 90°C
-30°C a 90°C
PVC sobre poliéster
-20°C a 70°C
-20°C a 70°C
El gráfico trata deliberadamente de la banda continua, porque la cifra máxima anunciada en un folleto rara vez refleja un ciclo de trabajo real. Una mandíbula de termosellado que alcanza los 300 °C durante dos segundos por ciclo no se comporta en nada como una placa de prensa mantenida a 250 °C durante ocho horas, y la misma tela puede ser adecuada para uno e incorrecta para el otro.
En la práctica, una gran parte de las consultas que manejamos se encuentran dentro de la banda de 70 °C a 110 °C, donde una membrana de PVC recubierta de PVDF o acrílico ofrece la resistencia a la intemperie requerida a un costo por metro cuadrado materialmente menor. Por encima de aproximadamente 200 °C, ese comercio deja de funcionar y el compuesto de alta temperatura gana su precio.
Para envolventes arquitectónicas amplias, la decisión suele depender de la luz, la translucidez y la vida útil esperada, más que de la temperatura máxima. Nuestro Capacidad de recubrimiento, laminación y pruebas. cubre las rutas de PVC, PVDF y acrílico, por lo que podemos discutir el punto de cruce sin dirigir cada proyecto hacia una sola química.
Haga coincidir el sistema de recubrimiento con el ciclo de trabajo real, no con el número más alto del folleto. La banda de 70 °C a 110 °C es donde el coste y el rendimiento suelen equilibrarse.
Tejido y construcción: el campo que la mayoría de las solicitudes dejan en blanco
Pregunte a diez compradores qué tejido necesitan y nueve responderán "estándar". Esa respuesta oculta la diferencia entre un cinturón que sigue recto durante dos años y uno que se ahueca en los bordes después de un mes.
tejido tafetán
Urdimbre y trama se alternan una sobre otra. El resultado es una tela densa, estable y dimensionalmente predecible con buena resistencia a la tracción en ambas direcciones y una superficie relativamente fina. Es el valor predeterminado para láminas antiadherentes, placas separadoras y transporte en general donde el acabado de la superficie importa pero la fatiga extrema por flexión no.
Construcciones de sarga y satén.
En la sarga, los hilos flotan sobre dos o más picos; en raso, más de cuatro o más. Los flotadores más largos producen una tela más suave y drapeada con mejor resistencia al desgarro, a costa de una estabilidad dimensional ligeramente menor y una mayor tendencia a deshilacharse en los bordes cortados. Los tejidos satinados son comunes cuando el material debe ajustarse a una platina curva o seguir una forma compleja.
Malla abierta y leno.
Donde debe pasar aire, vapor o calor, una construcción abierta con abertura definida reemplaza a una tela sólida. La porosidad se convierte en la especificación rectora, y el número de malla debe indicarse junto con el peso del recubrimiento, ya que un recubrimiento pesado puede cerrar una abertura que estaba abierta en la tela gris.
También existe una relación práctica entre el peso base y el grosor que sorprende a quienes compran por primera vez. Una base de vidrio más pesada proporciona más resistencia y mejor resistencia a la fluencia, pero añade rigidez. Si su máquina tiene un diámetro de polea pequeño, la rigidez se convierte en agrietamiento y un tejido satinado más ligero durará más que un tejido liso más pesado en esa posición.
- Poleas pequeñas o radios estrechos: favorezca construcciones más ligeras y drapeables.
- Luces largas sin apoyo: prefiera telas más pesadas y dimensionalmente estables.
- Fabricación de corte y costura: espere más bordes deshilachados en tejidos de flotación larga y planifique un paso de sellado.
- Paso de aire o humedad: especifique la apertura, no solo el recuento de malla.
El tejido decide la flexibilidad, la resistencia al desgarro y el comportamiento de los bordes. Depende de la consulta, no del criterio del proveedor.
Peso del recubrimiento, lenguaje de grado y lo que realmente está comprando
Los proveedores describen sus gamas con palabras como premium, estándar, mecánica y económica. El vocabulario no está estandarizado, así que trátelo como una pista más que como una especificación. Lo que se esconde detrás casi siempre es el número de pasadas de dispersión, el contenido de sólidos del baño y el cuidado con el que se controla la etapa de sinterización.
Una calidad premium generalmente significa más pasadas, una película más densa y suave, menos poros y una tolerancia de espesor más estricta. Una calidad mecánica optimiza el rendimiento a la tracción y al desgarro y puede aceptar una superficie más rugosa. Un grado económico reduce la masa del recubrimiento, y esa reducción se manifiesta primero en los bordes y en los orificios cortados, donde el vidrio puede quedar expuesto.
Los rellenos cambian la compensación
Agregar rellenos puede mejorar la resistencia a la abrasión, aumentar la conductividad térmica o proporcionar un comportamiento antiestático. Cada adición quita algo. Los grados antiestáticos suelen aparecer más oscuros y pueden tener un rendimiento de liberación ligeramente reducido; Los grados resistentes al desgaste pueden ser más rígidos. Si su proceso depende de una liberación limpia, pregunte específicamente si hay un relleno presente antes de aceptar una sustitución.
Poros y porosidad
Ningún proceso de recubrimiento produce una película perfectamente continua en cada centímetro cuadrado, y una inspección con una caja de luz revelará puntos donde el vidrio está cerca de la superficie. Para una hoja de autorización esto suele ser irrelevante. Para una barrera dieléctrica o una membrana de sellado, esto es muy importante. Indique el nivel de aceptación en la orden de compra y acuerde el método de inspección al mismo tiempo, porque "sin agujeros" sin un método no es una especificación.
Las palabras de calificación son marketing. La masa de recubrimiento, el número de pasadas y un método de aceptación de poros acordado son lo que realmente puede exigir a un proveedor.
Inspección entrante: tolerancias que vale la pena escribir en el pedido
La mayoría de las disputas que escuchamos no tienen que ver con la química. Se trata de peso, ancho, largo del rollo y uniones. Poner cuatro números en la orden de compra elimina la mayor parte de ese riesgo casi sin costo alguno.
| Comprobar artículo | Tolerancia comercial común | Riesgo cuando no se controla |
|---|---|---|
| peso total per square metre | Alrededor de ±5% | El recubrimiento ligero acorta la vida útil sin ningún signo visible |
| Espesor | Alrededor de ±10% | La compresión de la junta, la separación de las mordazas y el empalme se adaptan a todos los turnos. |
| Ancho de hendidura | Alrededor de ±10 mm | Anidamiento de residuos y problemas de seguimiento en cintas estrechas |
| Longitud del rollo y uniones. | Longitud indicada con juntas declaradas | Paradas y cortes no planificados que no se pueden unir |
| Adhesión del recubrimiento | Control de pliegue o despegado por lote | Descamación por temperatura, contaminación del flujo de producto. |
| Condición del borde | Sin hilos sueltos ni rebabas de revestimiento. | Absorción del hilo, desvío de la correa, falla prematura del borde |
Otros dos elementos valen una frase en el contrato aunque no sean medidas. Primero, la consistencia del lote: pregunte si el material suministrado en el sexto mes provendrá de la misma línea y de la misma familia de lotes de dispersión que la muestra que aprobó. En segundo lugar, la documentación: un certificado de análisis con el peso y el espesor reales medidos vale más que una declaración de cumplimiento genérica.
El muestreo es tan importante como la tolerancia misma. Corte muestras de ambos extremos de un rollo en lugar del primer metro y mida el espesor en un mínimo de cinco puntos a lo ancho. La variación de borde a centro es donde se esconden los puntos delgados.
Peso, espesor, ancho y juntas cubren la mayor parte del riesgo comercial. Los cuatro pueden liquidarse en un párrafo de la orden de compra.
Conversión: donde el buen material todavía falla
Incluso un rollo bien especificado puede arruinarse durante la fabricación. Las tres operaciones que causan más problemas son cortar, unir y respaldar.
Corte y sellado de bordes
Los hilos de vidrio no se derriten, por lo que un borde cortado se deshilachará a menos que esté sellado. Las opciones incluyen termosellado con una cinta compatible, tratamiento ultrasónico o un borde recubierto. Para cintas estrechas que circulan a gran velocidad, un borde sin sellar es un cronómetro de cuenta regresiva.
Unirse
Hay tres enfoques comunes. Una junta superpuesta escalonada elimina el material de ambos extremos y los superpone para que el espesor final se mantenga cercano al nominal. Un empalme de dedo entrelaza hilos para una mayor resistencia de la unión. Un sujetador mecánico o una costura cosida son más rápidos pero introducen un aumento de espesor y un punto débil con la temperatura. La unión suele ser lo primero que falla en el servicio, por lo que el método de unión pertenece a la especificación original y no a un correo electrónico de seguimiento.
Respaldo y laminación
El adhesivo de silicona sensible a la presión es el soporte habitual donde el material debe unirse a una platina o al marco de una máquina. La elección del adhesivo está limitada por la temperatura independientemente del tejido, y un tejido a 260 °C sobre un adhesivo a 150 °C es un conjunto a 150 °C. Indique la temperatura de servicio del adhesivo por separado.
La perforación, el punzonado y el troquelado exponen el vidrio en bruto en el corte. Para tareas de contacto con alimentos o salas limpias, planifique un paso de sellado posterior al corte y confírmelo con el proveedor del material antes de que comience la producción.
La unión, el borde y el adhesivo suelen fallar antes que la tela. Especifique los tres en la etapa de cotización.
Dónde pertenece la fibra de vidrio recubierta de PTFE y dónde no
Existe un conjunto claro de funciones en las que el material no tiene un competidor realista: cubiertas de mandíbulas termoselladas, láminas antiadherentes en prensas laminadoras, cintas transportadoras en túneles de horneado y secado, membranas para juntas de expansión, juntas de alta temperatura y barreras dieléctricas en equipos de microondas. En cada caso, el valor proviene de combinar una superficie antiadherente con estabilidad mecánica a la temperatura.
Es la respuesta equivocada en un número sorprendentemente grande de otros casos. Si la temperatura de trabajo se mantiene por debajo de los 100 °C, si el conjunto debe soldarse en el sitio, si el color debe coincidir con la paleta de una marca o si el presupuesto se mide en dólares por metro cuadrado en lugar de dólares por año de servicio, un sistema basado en PVC generalmente será la mejor opción de ingeniería.
La alternativa de temperatura más baja, expresada claramente
Los textiles recubiertos de PVC se sueldan, imprimen y unen fácilmente, vienen en una amplia gama de colores y cuestan una fracción de un compuesto de alta temperatura. Cuando la aplicación es un techo de membrana extensible, una cortina lateral de camión, una estructura temporal o una cubierta protectora, el requisito de desempeño es la resistencia mecánica y a la intemperie, no el servicio a 260 °C.
Para envolventes arquitectónicas, una membrana de PVC recubierta de PVDF ofrece una superficie que resiste la acumulación de suciedad y mantiene su apariencia durante una larga vida al aire libre, con la flexibilidad y soldabilidad que exige la instalación en el sitio. No sobrevivirá a una placa a 250 °C y no está previsto que lo haga.
Tela de tienda recubierta de PVC ignífugo impermeable Un tejido de poliéster impermeable y ignífugo recubierto de PVC para carpas para eventos, estructuras de exhibición y refugios temporales donde la protección contra la lluvia y una propagación más lenta de las llamas son importantes. Ver producto → Cuando el retardo de llama y la resistencia al agua son más importantes que la temperatura, una tela de carpa recubierta de PVC retardante de llama cubre estructuras de exhibición, refugios temporales y recintos para eventos sin el costo de un compuesto de alta temperatura.
Lona recubierta de PVC resistente de 750 g/m² Lona de poliéster recubierta de PVC extragruesa de 750 g/m² para cerramientos industriales, cubiertas de jardines y protección de sitios donde se necesita alta resistencia al desgarro y a la abrasión. Ver producto → Para coberturas industriales pesadas, una lona revestida de 750 g/m2 proporciona la resistencia a la abrasión y al desgarro que una tela delgada de alta temperatura no sobreviviría en un entorno de jardín. Herramienta diferente, trabajo diferente.
| familia de materiales | Temperatura continua | Atributo más fuerte | Deber típico |
|---|---|---|---|
| Tejido de vidrio recubierto de PTFE | Hasta aproximadamente 260 °C | Liberación más estabilidad térmica | Mordazas de sellado, chapas prensadas, cintas de alta temperatura |
| Tejido de vidrio recubierto de silicona | Hasta aproximadamente 200 °C | Flexibilidad y agarre | Conductos flexibles, compensadores, liberación cuando el deslizamiento no es deseado. |
| PVC recubierto de PVDF | Hasta aproximadamente 110 °C | Intemperie y limpieza | Membranas arquitectónicas, cubiertas exteriores de larga duración |
| PVC recubierto de acrílico | Hasta aproximadamente 90 °C | Costo y gama de colores. | Coberturas generales, carpas, estructuras temporales. |
| poliéster recubierto de PVC | Hasta aproximadamente 70 °C | Soldabilidad y dureza. | Cortinas para camiones, lonas, cubiertas industriales. |
La tela de vidrio PTFE gana en temperatura y liberación. Por debajo de 100 °C, un sistema de PVC suele ganar en coste, color y fabricación en el lugar.
Notas de aplicación que cambian la especificación
El mismo material base se comporta de manera diferente según las tareas, y vale la pena incluir algunas notas de campo en la investigación.
Sellado térmico y embalaje.
Las cubiertas de las mandíbulas se reemplazan según un cronograma, por lo que la resistencia a la abrasión y el espesor constante son más importantes que la temperatura máxima. Solicite una tolerancia de espesor lo suficientemente ajustada como para que no sea necesario reajustar la separación de las mordazas en cada cambio.
Transporte en hornos y secadores.
La vida útil de la correa suele estar limitada por el desgaste de los bordes y la trayectoria, más que por el calor. Especifique el sellado de los bordes, confirme los diámetros de las poleas y verifique si la correa se tensará en caliente o en frío, porque la expansión térmica a largo plazo se acumula.
Estructuras arquitectónicas y tensadas.
Las membranas de vidrio de PTFE aparecen en estructuras permanentes donde el comportamiento frente al fuego y la larga vida útil de la fachada justifican el coste. Son rígidos, requieren fabricación especializada y, por lo general, los instalan contratistas que trabajan con el material todas las semanas.
Liberación y moldeado
Las hojas antiadherentes reutilizables reducen el gasto en consumibles, pero solo si la superficie permanece intacta. Una hoja arrugada que se ha doblado para su almacenamiento puede dejar una marca en la pieza moldeada, por lo que las instrucciones de almacenamiento y manipulación pertenecen al envío.
Juntas de dilatación y compensadores.
En este caso el material debe absorber el movimiento repetidamente. Predomina el comportamiento a la fatiga, y un tejido más ligero y drapeado con frecuencia supera a uno más pesado a pesar de cifras de tracción más bajas.
En la mayoría de las aplicaciones, el modo de falla es mecánico, no térmico. Especifique según el fallo que espera, no según la calificación más alta disponible.
Elegir un fabricante, proveedor o mayorista
El mercado incluye fabricantes de recubrimientos genuinos, convertidores que compran productos en rollo recubiertos y los cortan, y mayoristas que mantienen existencias de muchas familias de productos. Ninguno de estos es inherentemente mejor, pero responden a preguntas diferentes.
Un fabricante controla la química de dispersión, el recuento de pases y la sinterización, para poder ajustar una especificación o explicar una desviación. Un convertidor agrega valor al cortar, unir y respaldar. Un mayorista agrega valor en disponibilidad y cantidades de pedidos pequeñas. Comprar un compuesto de alta temperatura a un distribuidor es completamente razonable para una compra de mantenimiento y mucho menos razonable para una línea de producción que necesita consistencia entre lotes a lo largo de años.
Preguntas que separan a los tres rápidamente:
- ¿Qué planta recubre la tela? ¿Podemos visitarla o ver un vídeo de la línea?
- ¿Cuál es el contenido de recubrimiento medido de los últimos tres lotes, no la cifra nominal?
- ¿Cómo se mide el espesor, con qué calibre y en cuántos puntos?
- ¿Cuál es el método conjunto estándar y qué alternativas están disponibles?
- ¿Qué informes de prueba acompañan a cada envío y cuáles se emiten únicamente a pedido?
- ¿Cuál es el plazo realista para repetir un pedido dentro de seis meses?
El precio por metro cuadrado es una mala comparación por sí sola. Conviértalo a costo por hora de operación usando el intervalo de reemplazo esperado y la clasificación cambia con frecuencia. Un material que cuesta un tercio más pero dura el doble no es una compra premium, es más barata.
Compare el costo por hora de operación, no el costo por rollo. El número que importa es el intervalo de reemplazo según su ciclo de trabajo real.
Preguntas frecuentes
¿Para qué se utiliza la fibra de vidrio recubierta de PTFE?
Se utiliza donde una superficie antiadherente debe sobrevivir al calor y a la carga mecánica al mismo tiempo: cubiertas de mandíbulas termoselladas, láminas antiadherentes en prensas de laminación, cintas transportadoras en hornos y secadoras, membranas para juntas de expansión, juntas de alta temperatura y barreras dieléctricas en equipos de microondas.
¿Qué temperatura puede soportar la fibra de vidrio recubierta de PTFE?
El servicio continuo se suele cotizar entre -70 °C y 260 °C, con breves excursiones por encima de esa temperatura. El límite práctico lo establece el polímero y no el refuerzo de vidrio, y el tiempo de permanencia a la temperatura máxima importa tanto como la cifra máxima en sí.
¿Son seguros los alimentos de fibra de vidrio recubiertos de PTFE?
La química base es ampliamente aceptada para uso en contacto con alimentos en muchas jurisdicciones, y los recubrimientos de PTFE están cubiertos por regulaciones de contacto con alimentos en varios mercados. El cumplimiento depende del artículo terminado, los aditivos presentes y las normas locales, así que solicite una declaración que mencione su mercado de destino en lugar de una declaración general.
¿Se puede coser o soldar fibra de vidrio recubierta de PTFE?
Se puede coser con equipo industrial adecuado, pero los agujeros de costura crean caminos a través de la capa de recubrimiento. Para tareas de sellado, generalmente se prefiere un empalme escalonado o tipo dedo. La soldadura térmica es difícil porque el polímero no fluye como el PVC, por lo que la mayor parte de la fabricación se basa en empalmes, adhesivos o fijación mecánica.
¿Cuál es la diferencia entre PTFE y tejido de vidrio recubierto de silicona?
El vidrio recubierto de silicona es más flexible y ofrece un mejor agarre, con un techo de servicio de alrededor de 200 °C. El PTFE ofrece una energía superficial más baja, un rango de temperatura más alto y una mejor resistencia química, a un costo mayor. La elección generalmente se reduce a si necesita deslizamiento o agarre.
¿El peso del recubrimiento realmente afecta la vida útil?
Sí. La masa del recubrimiento determina la cantidad de polímero que protege los hilos de vidrio de la abrasión y el ataque químico. Un rollo con un peso inferior al de su propia hoja de datos expondrá el vidrio antes y la falla aparecerá primero en los bordes y en los agujeros cortados.
¿Cómo se deben almacenar los rollos?
Mantenlas secas, apoyadas horizontalmente o sobre un núcleo, y alejadas de la luz solar directa. Evite los pliegues apretados, porque un pliegue en un revestimiento sinterizado es permanente y aparecerá como una marca en cualquier superficie con la que la hoja entre en contacto posteriormente.
La mayoría de las respuestas a las preguntas frecuentes vuelven al mismo punto: indique el ciclo de trabajo, el método de unión y la tolerancia de aceptación, y la elección del material se vuelve sencilla.
Siguiente paso
Si la aplicación se sitúa por encima de aproximadamente 200 °C y necesita una superficie antiadherente, un compuesto de vidrio recubierto de PTFE es la familia adecuada y el trabajo consiste en especificar el tejido, la masa del recubrimiento y el método de unión. Si se sitúa por debajo de unos 110 °C, la misma conversación sobre rendimiento suele terminar con un tejido recubierto de PVC, PVDF o acrílico, y la decisión pasa al color, la soldabilidad y la vida útil.
Nuestra producción se basa en esos sistemas de recubrimiento de baja temperatura, desde membranas arquitectónicas hasta cubiertas industriales pesadas, y sabemos claramente dónde termina ese rango. Envíenos el ciclo de trabajo, el perfil de temperatura y los requisitos de la junta y le diremos si el trabajo nos corresponde a nosotros o a un especialista en altas temperaturas.
Páginas relacionadas en este sitio
Comience con el ciclo de trabajo, no con el nombre del material. El ciclo de trabajo le indica qué familia de recubrimiento es defendible y el resto son detalles de las especificaciones.
Relacionado Productos
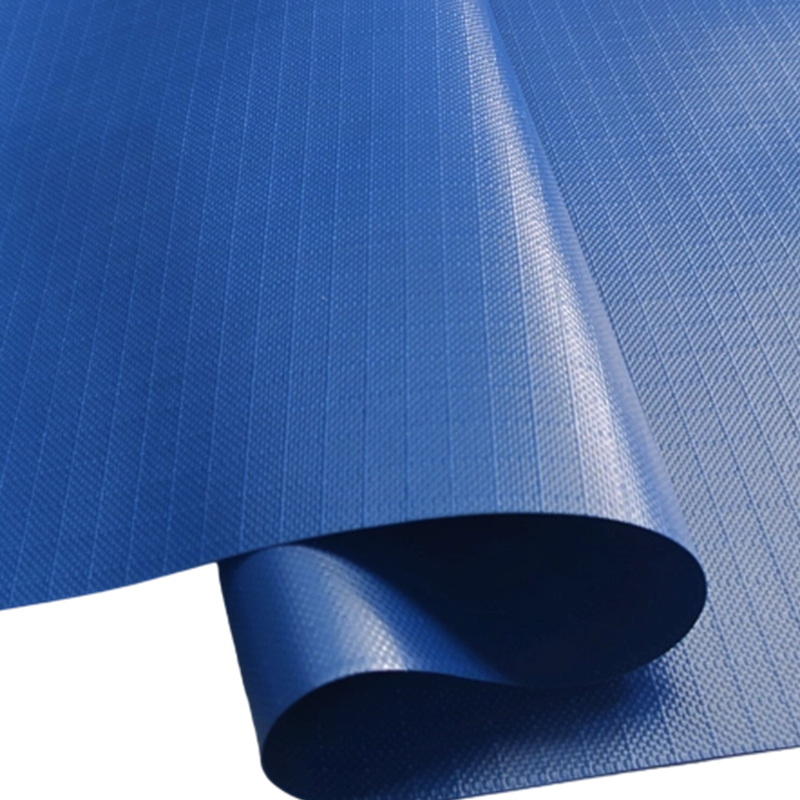
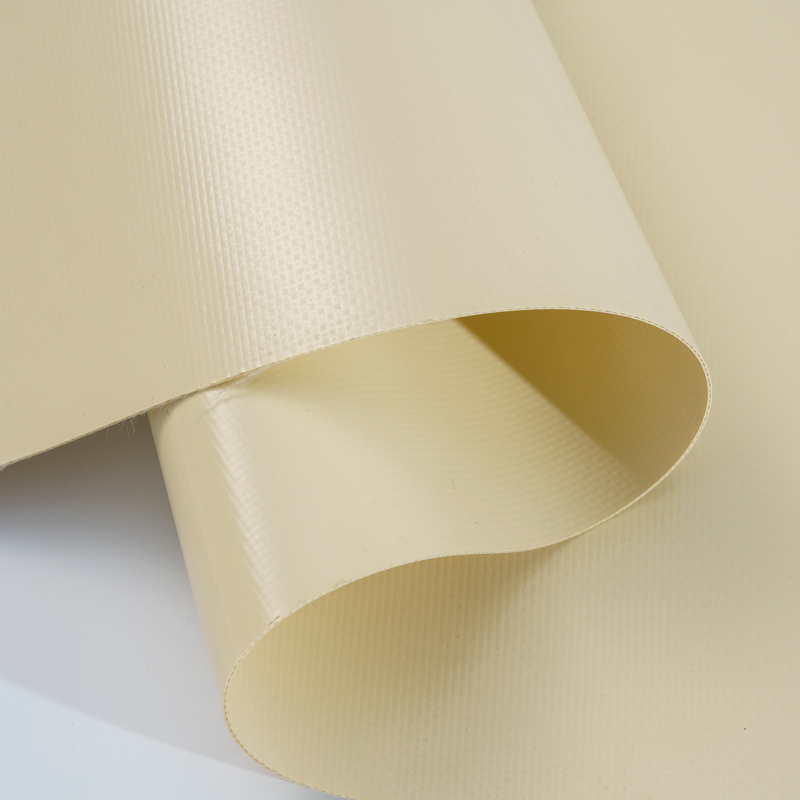
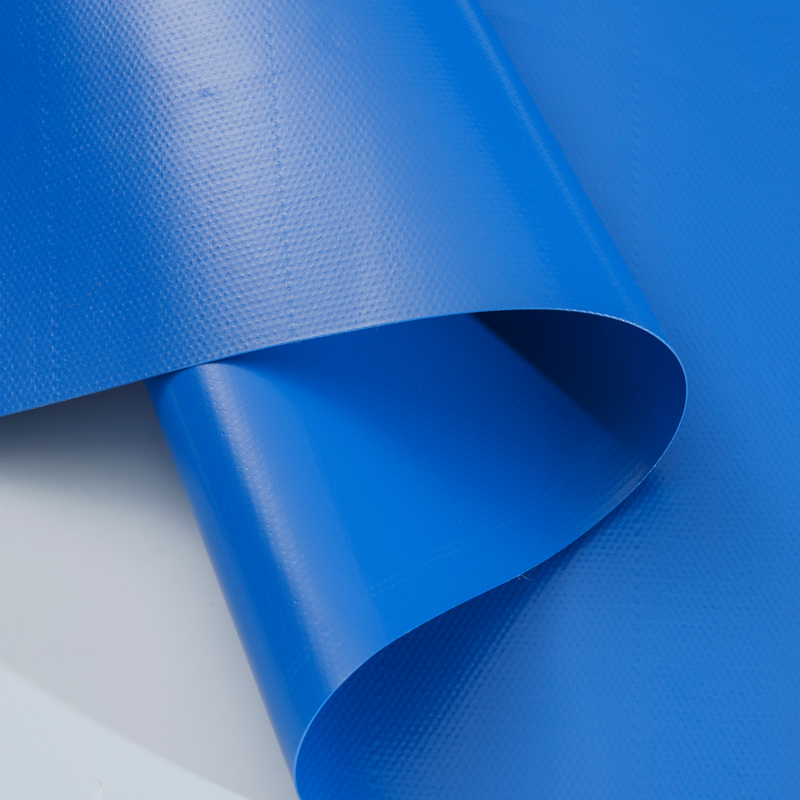
Damos una cálida bienvenida a clientes nacionales y extranjeros para que visiten nuestra fábrica, negocien acuerdos de cooperación y construyan juntos un futuro brillante.
Información de contacto
- +86-13967331581
- +86-550-2356878
info@kingtexfabric.com
Dirección
- N.º 12, Calle Weiyi, Zona de Desarrollo Económico del Condado de Laian, Chuzhou, Anhui, China.
Póngase en contacto
© Anhui Kingtex Material Technology Co, Ltd. Reservados todos los derechos.