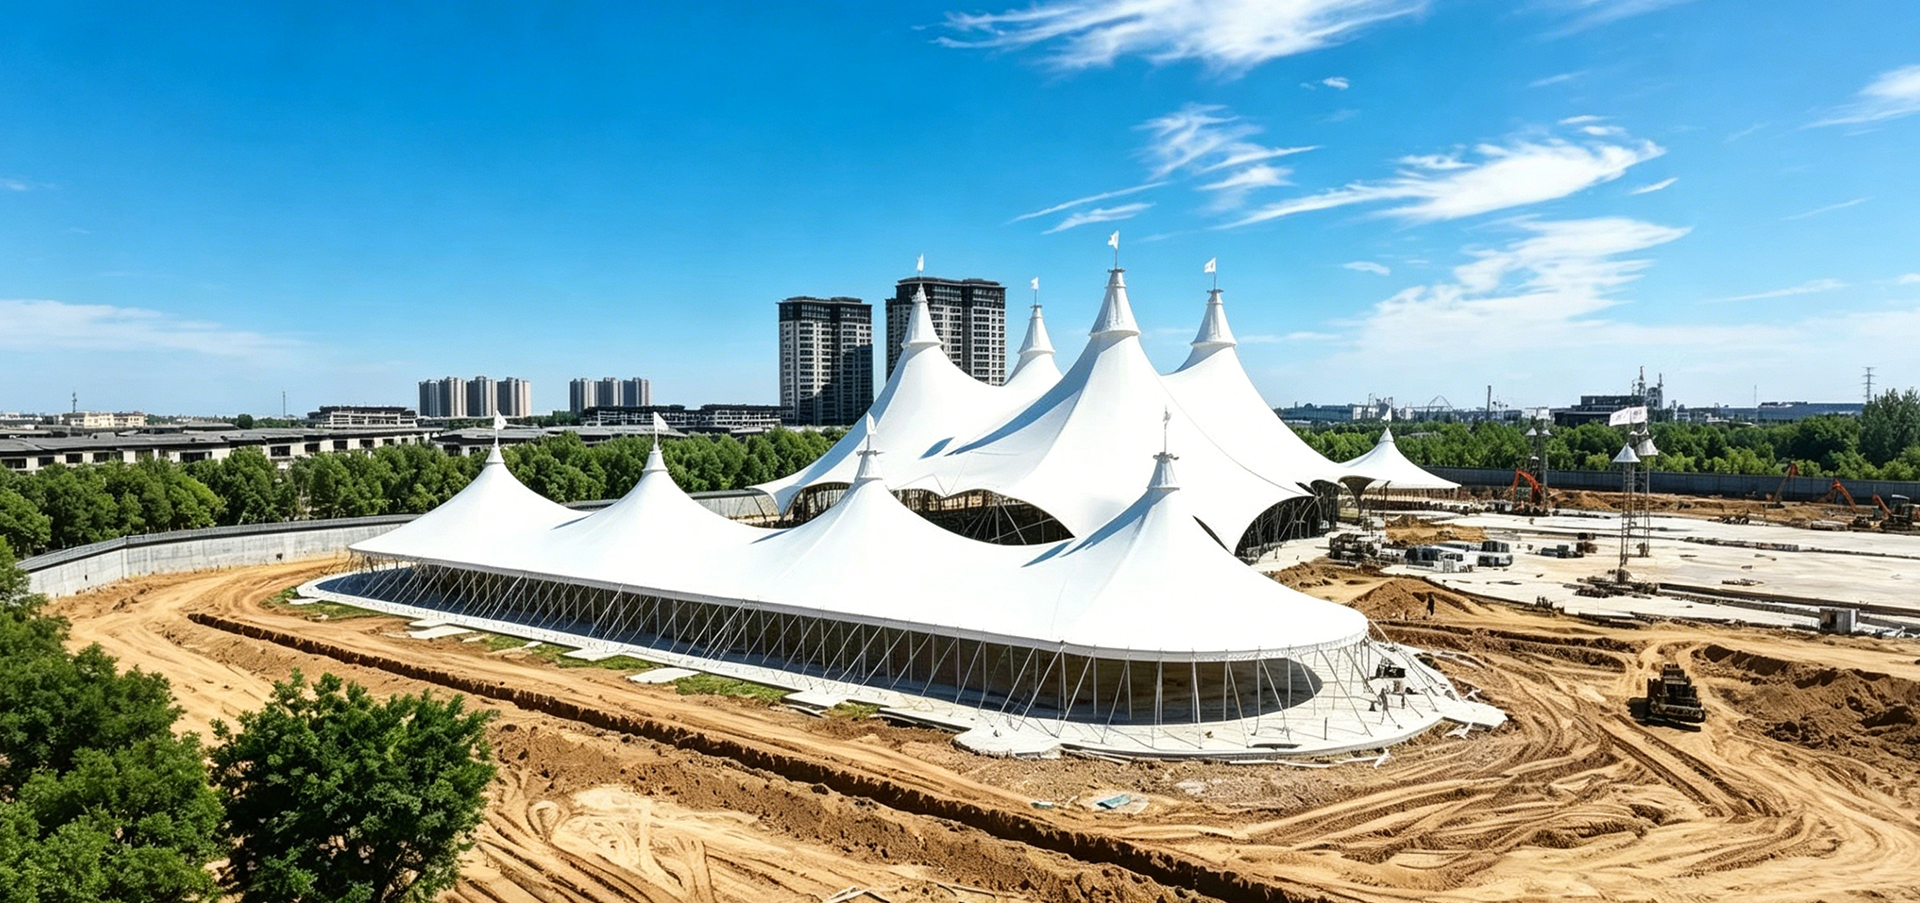
• Anhui Kingtex Material Technology Co, Ltd. Material de PVC sostenible
  • Anhui Kingtex Material Technology Co, Ltd. Duradero y resistente, con bajo mantenimiento
  • Anhui Kingtex Material Technology Co, Ltd. Certificación con reconocimiento internacional
  • Anhui Kingtex Material Technology Co, Ltd. Opciones de diseño personalizables
Membrana arquitectónica
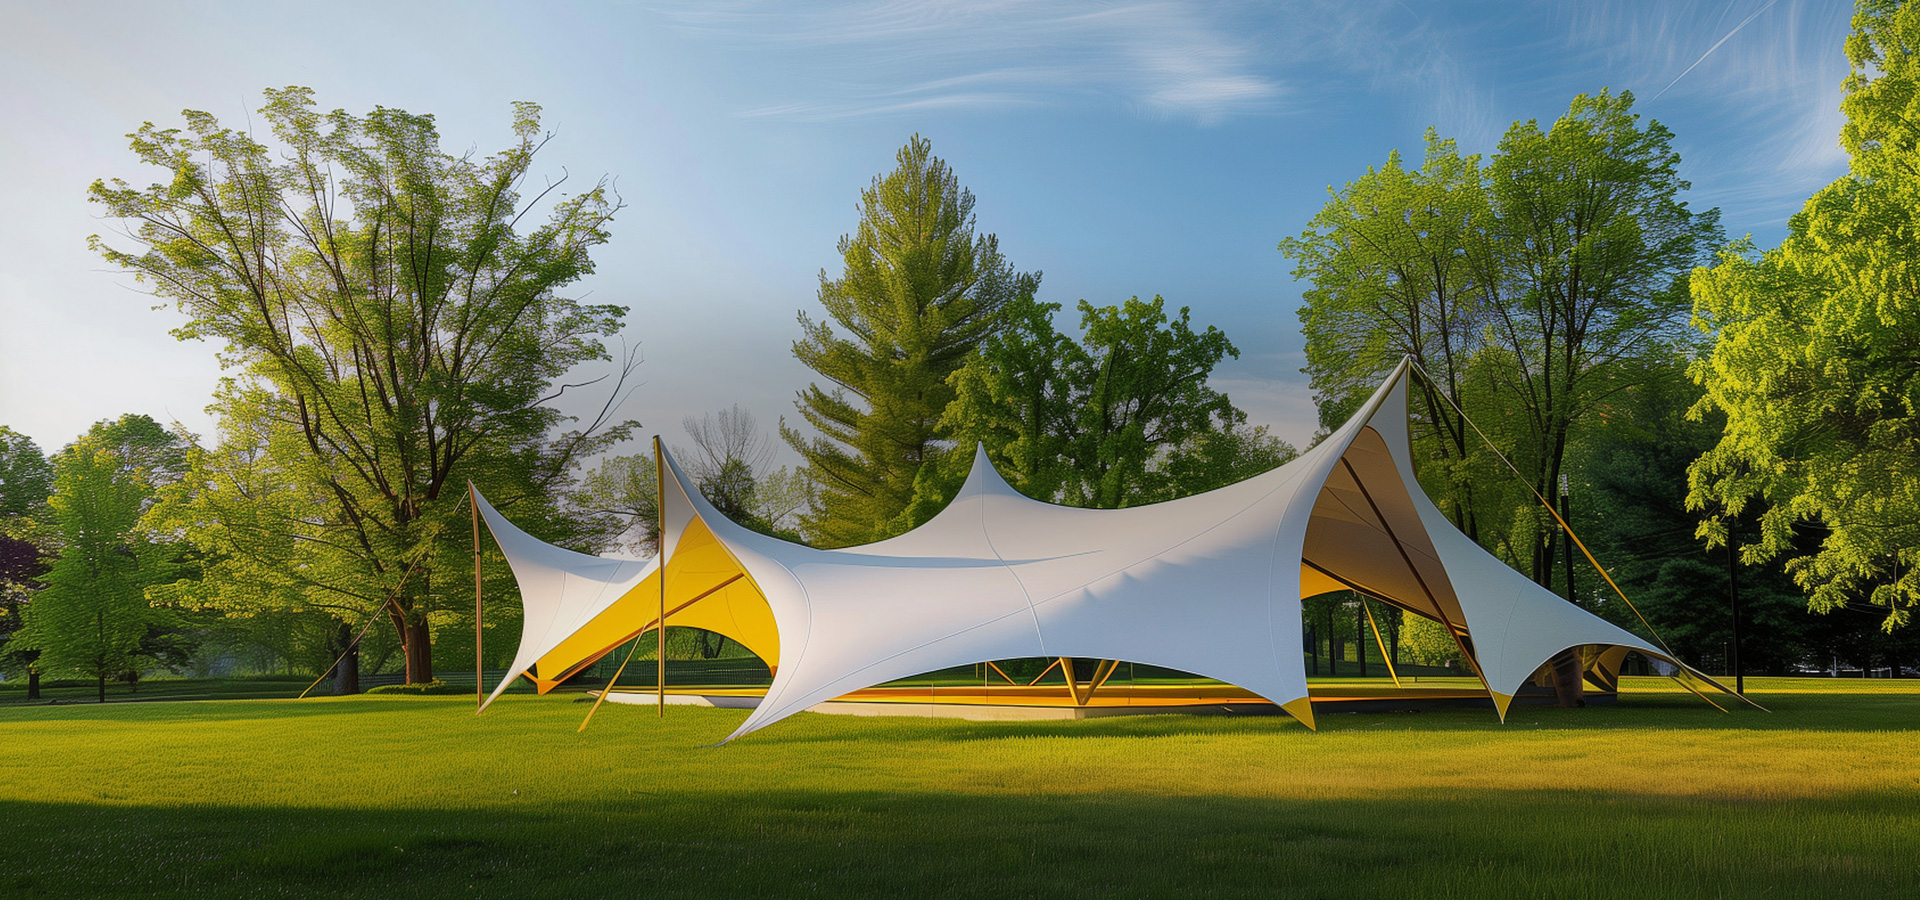
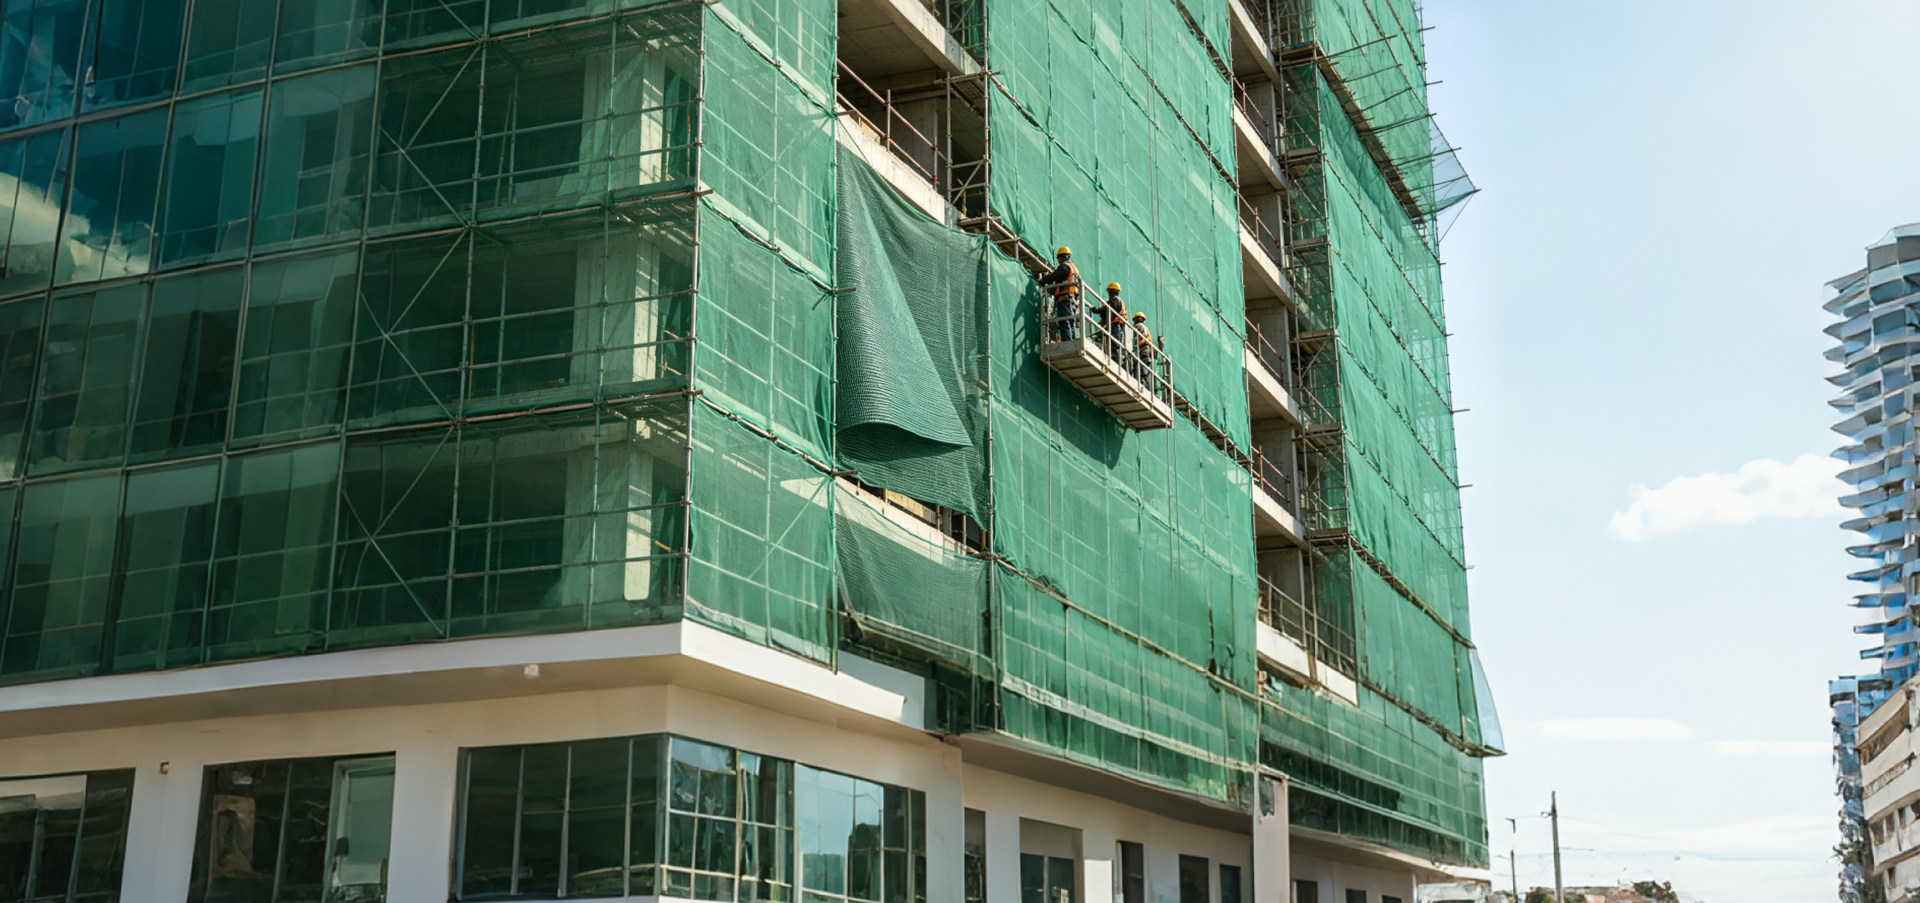
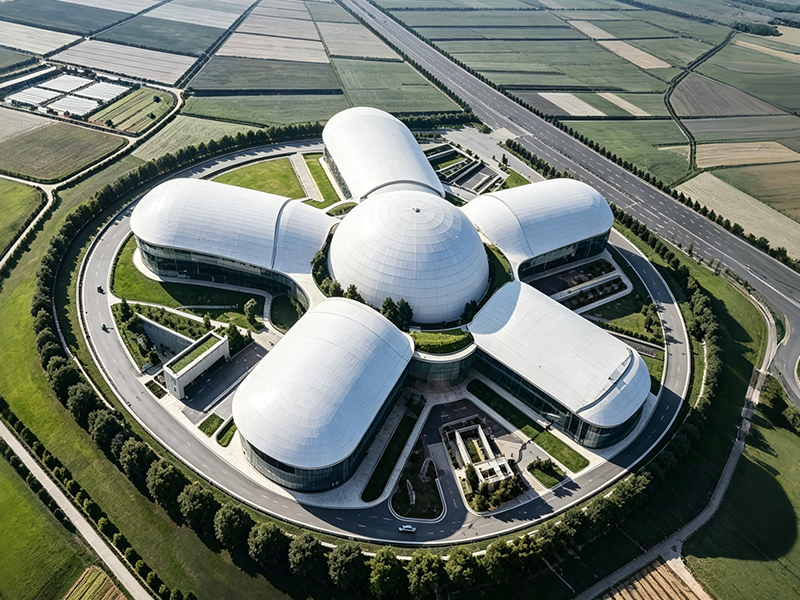
La membrana arquitectónica es un tipo de tejido recubierto de alto rendimiento ampliamente utilizado para exteriores de edificios, techos con estructura de membrana y proyectos de revestimiento temporales o semipermanentes. Con excelente impermeabilidad, resistencia a los rayos UV y resistencia a la intemperie, este material cumple con los requisitos integrales de la arquitectura moderna para una construcción liviana, alta resistencia, larga vida útil y apariencia estética. Características clave Excelente resistencia a la intemperie El recubrimiento de PVDF y el recubrimiento acrílico brindan resistencia a largo plazo al envejecimiento, al moho, a la decoloración y a las duras condiciones exteriores, lo que garantiza un rendimiento estable durante un uso prolongado. Impermeable y resistente al fuego Diseñadas para aplicaciones exteriores a largo plazo, las membranas arquitectónicas ofrecen una resistencia al agua fiable y pueden cumplir con los estándares ignífugos relevantes, incluidos los requisitos B1, B2 y NFPA-701. Diseño ligero y de alta resistencia Fabricado con hilos de alta resistencia como 1300D y 1500D, reforzado con tejido de poliéster de alta densidad o tejido base de calidad industrial, el material proporciona una excelente resistencia a la tracción y al desgarro manteniendo al mismo tiempo una estructura liviana. Recubrimientos superficiales opcionales Disponibles con recubrimientos de PVDF o acrílico, las membranas arquitectónicas combinan rendimiento funcional con flexibilidad estética. La superficie recubierta ofrece buenas propiedades de autolimpieza y ayuda a mantener una apariencia limpia con el tiempo. AplicacionesLas membranas arquitectónicas se utilizan ampliamente en edificios con estructura de membrana, techos de estadios, puertas rápidas, estructuras de parasoles paisajísticos en áreas públicas, salas de exposiciones temporales, revestimientos de instalaciones industriales y varios proyectos de refugios arquitectónicos de alto rendimiento.
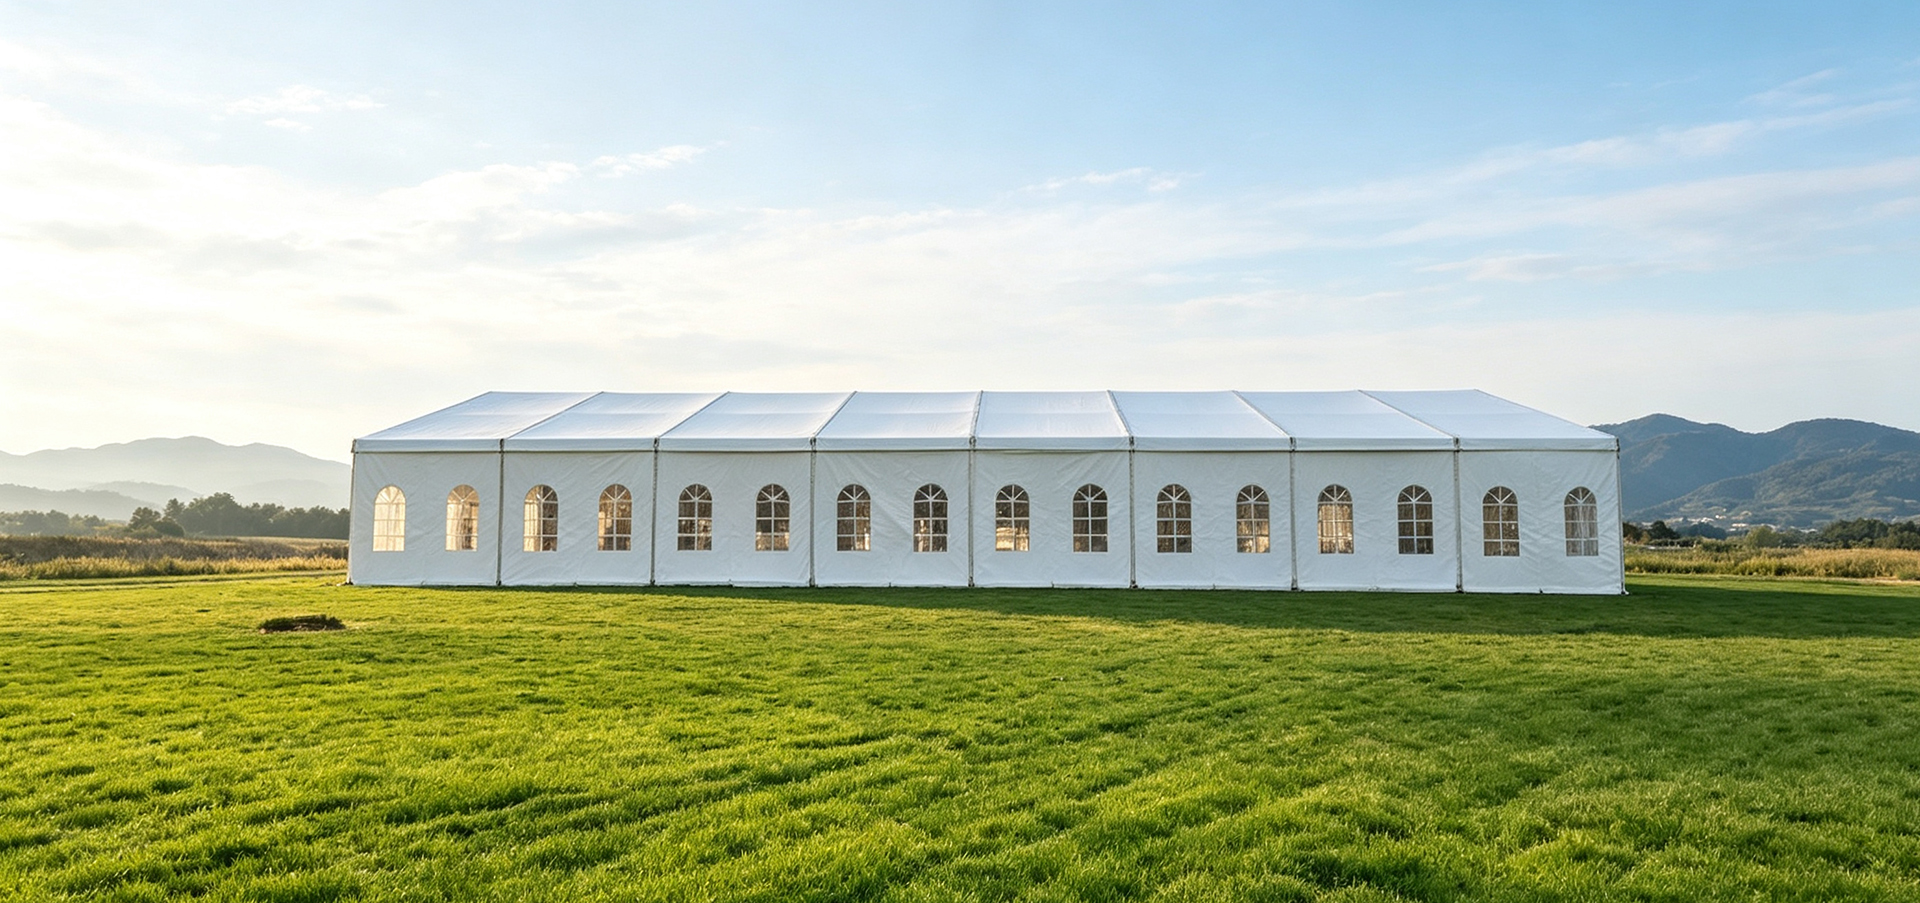
Carpa de PVC
Carpa de PVC
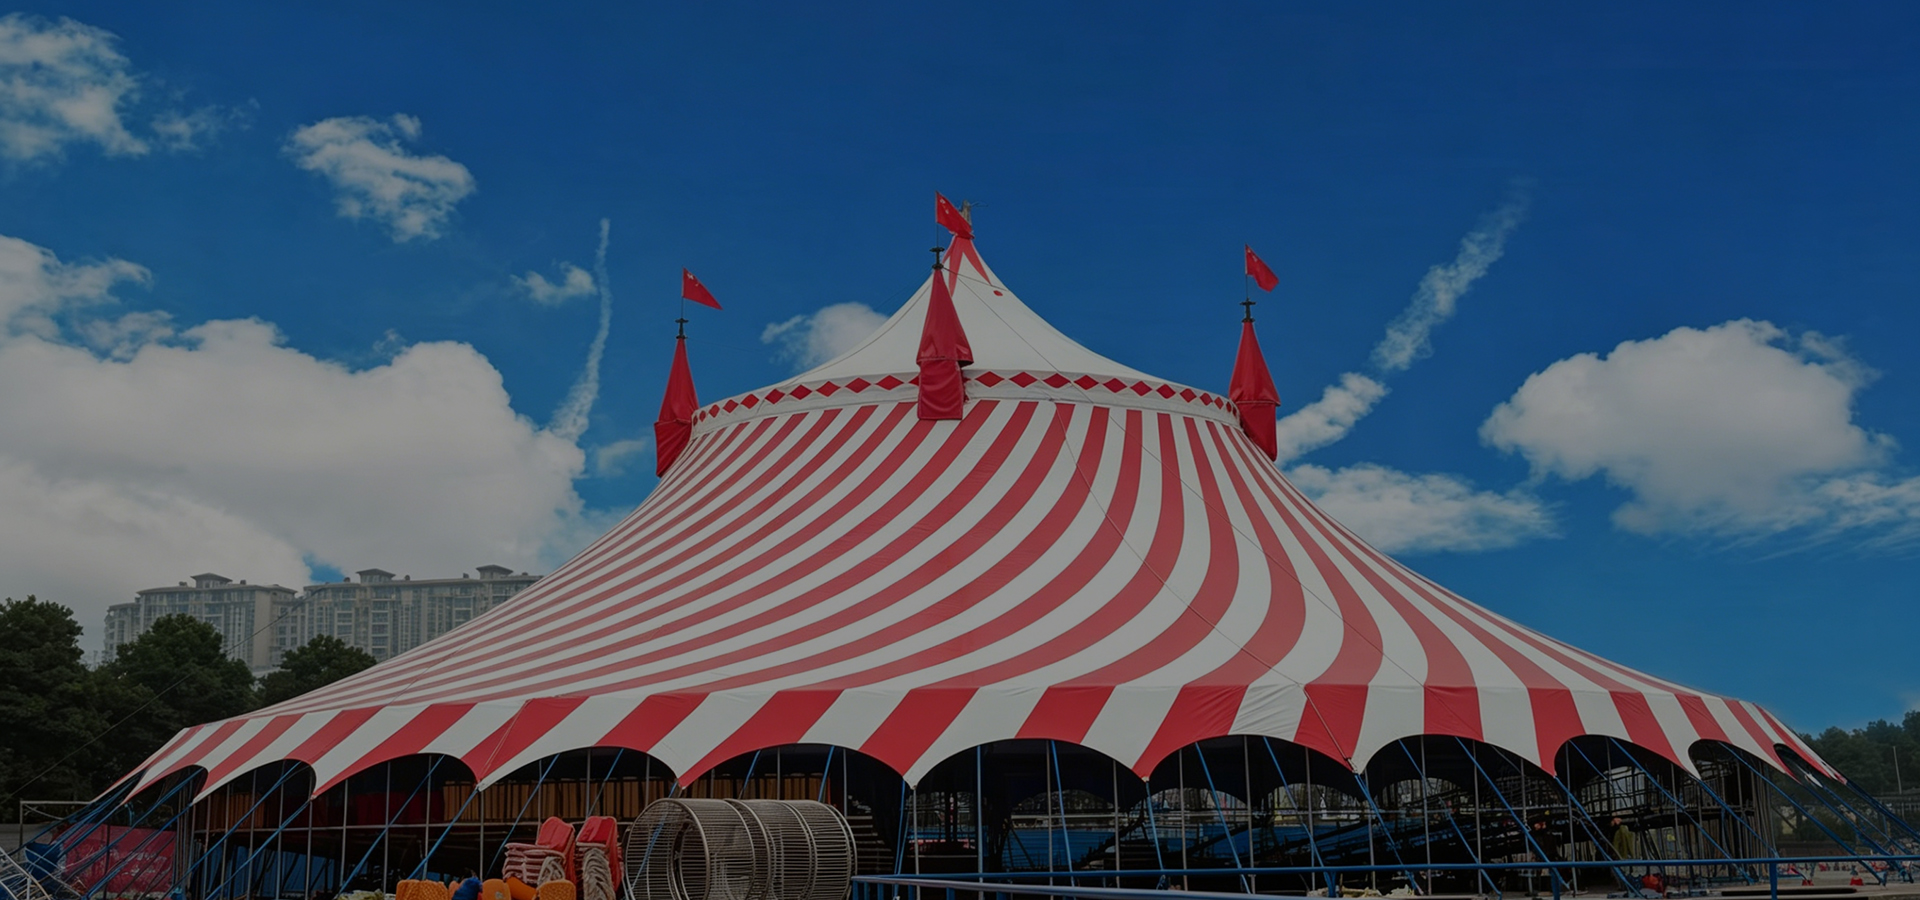
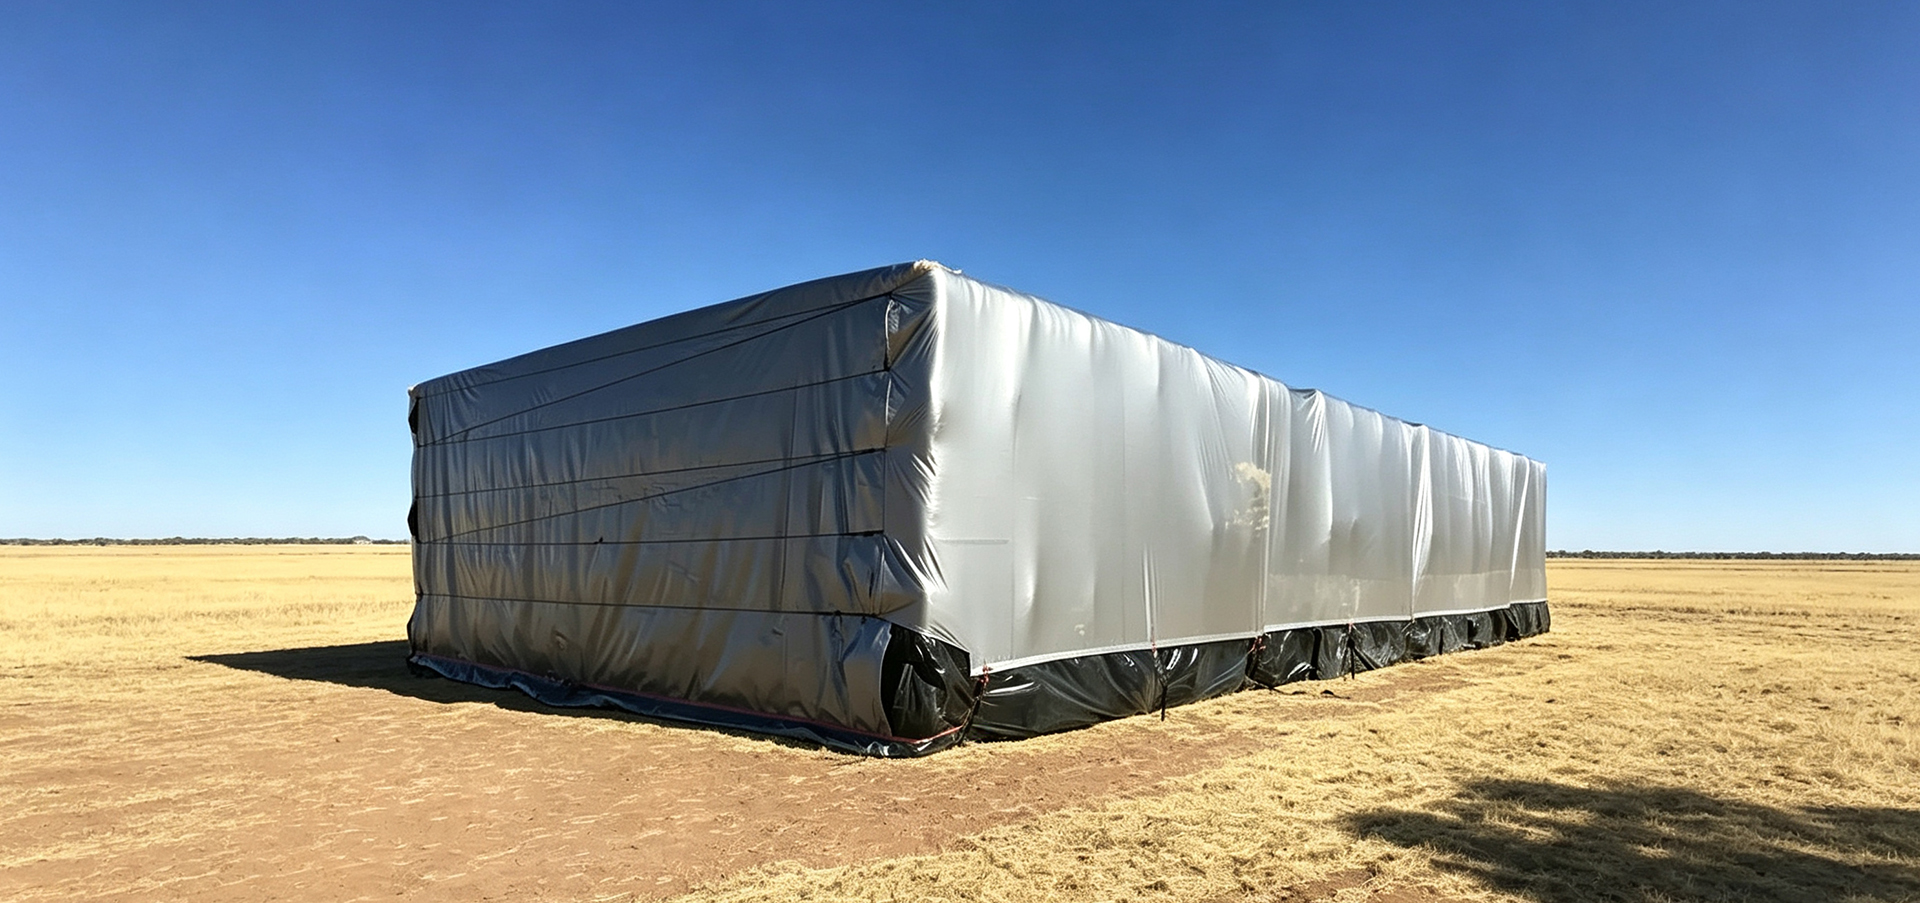
La tela de PVC para carpas es un tejido revestido de alto rendimiento especialmente diseñado para aplicaciones de protección y cobertura exterior. A través de tecnologías de recubrimiento avanzadas y procesos de refuerzo, proporciona excelente impermeabilización, resistencia a las llamas, resistencia a la abrasión y alta resistencia mecánica, cumpliendo con diversos requisitos que van desde actividades al aire libre livianas hasta aplicaciones industriales de uso intensivo. Características clave Alto nivel de bloqueo de luz Las tecnologías avanzadas de laminación y recubrimiento agregan una capa opaca a la tela, logrando un alto nivel de bloqueo de luz para mejorar la privacidad y los efectos de sombreado. Resistente al agua y retardante de llama Los recubrimientos de PVC y acrílico brindan un rendimiento impermeable confiable y resistencia al fuego, lo que hace que la tela sea adecuada para entornos exteriores exigentes. Alta resistencia y durabilidad Disponible en opciones de tela reforzada de liviana a resistente, la tela de PVC para carpas ofrece una excelente resistencia a la tracción y al desgarro. Propiedades adicionales como resistencia al moho, resistencia a los rayos UV y resistencia al fuego garantizan un rendimiento en exteriores a largo plazo manteniendo al mismo tiempo una alta capacidad de bloqueo de luz. Múltiples especificaciones disponibles Hay diferentes pesos, estructuras de tela y niveles de refuerzo disponibles para satisfacer las necesidades de carpas livianas, así como de carpas industriales a gran escala. Diversos tratamientos de superficies Los recubrimientos opcionales de PVC, acrílico o PVDF mejoran la resistencia a la intemperie, la durabilidad y la vida útil al tiempo que brindan un mejor rendimiento de la superficie. Aplicaciones La tela de PVC para carpas se usa ampliamente para carpas de circo, carpas para exteriores, estructuras de sombrillas, lonas protectoras, instalaciones de almacenamiento temporal, refugios de emergencia y diversas aplicaciones que requieren materiales protectores impermeables, ignífugos y de alta resistencia.
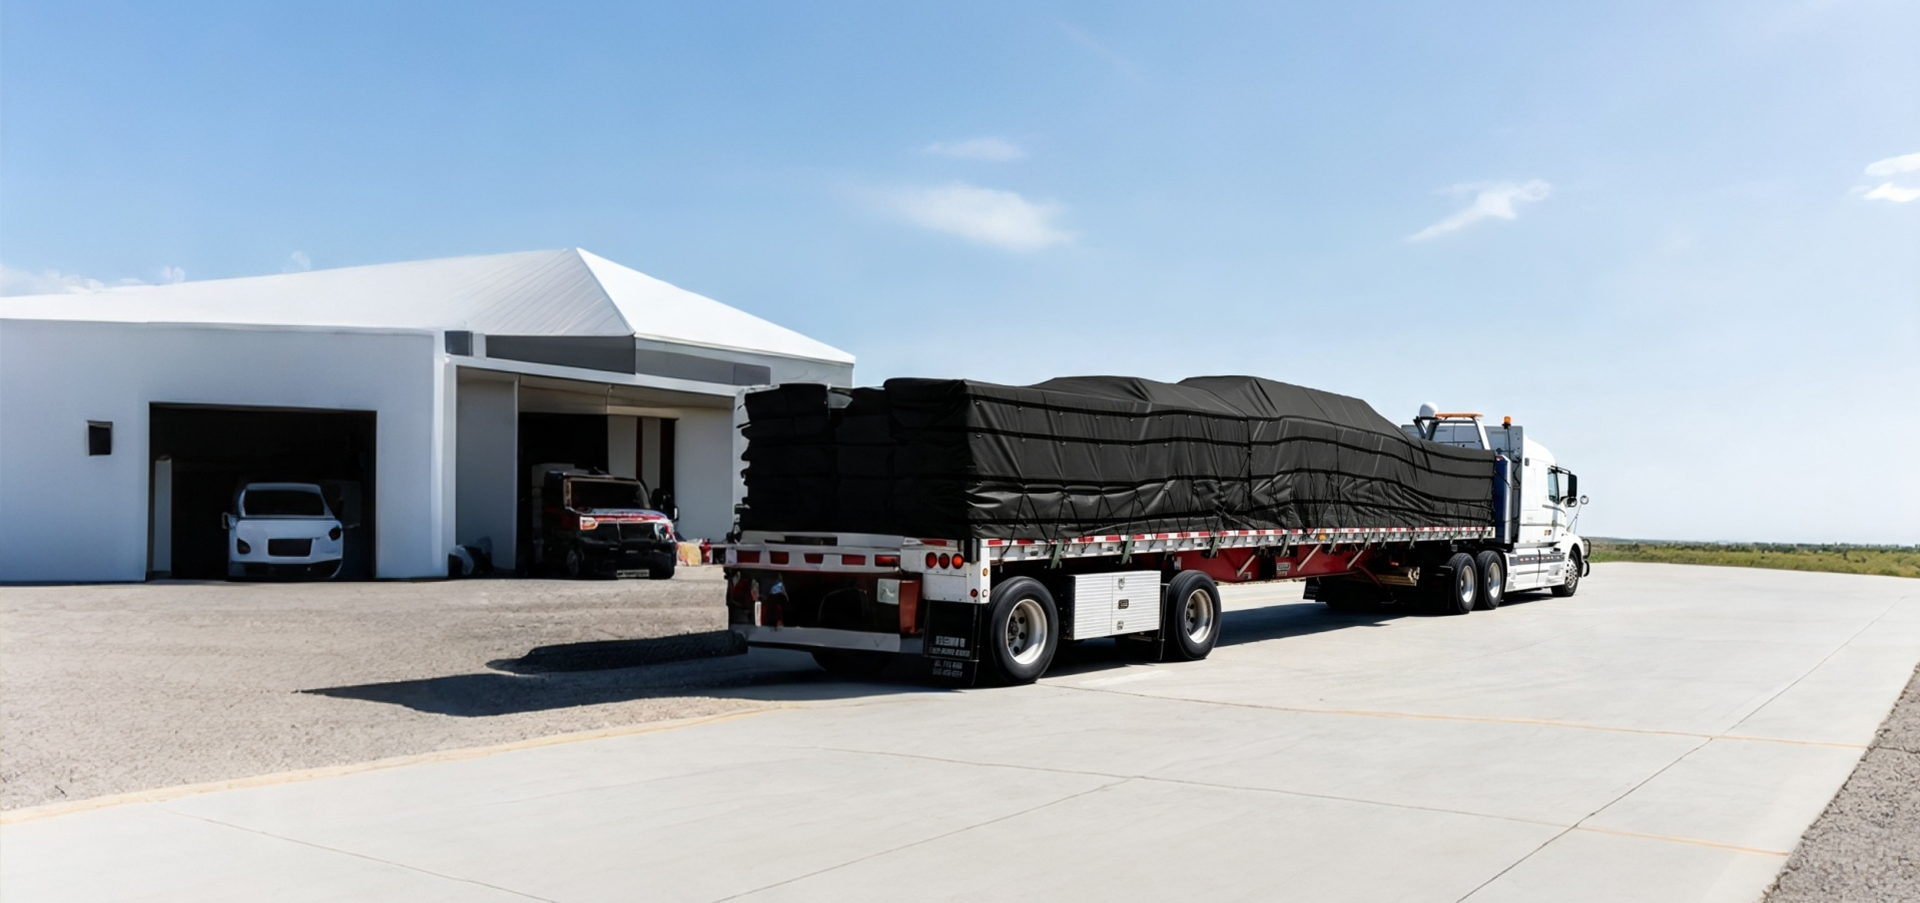
Lona para camión y cortinas laterales
Las cubiertas para camiones y las cortinas laterales son soluciones de protección duraderas especialmente diseñadas para vehículos comerciales, remolques y diversas aplicaciones de transporte. Fabricadas con tejidos de poliéster recubiertos de PVC de alto rendimiento, brindan protección confiable a la carga, previniendo eficazmente los daños causados por la lluvia, el polvo, la abrasión y las duras condiciones exteriores. Nuestras telas para cubiertas de camiones y cortinas laterales están disponibles en varios pesos, estructuras de tejido y especificaciones de rendimiento, cumpliendo con diferentes requisitos de aplicación, desde cubiertas de carga livianas hasta sistemas de cortinas laterales de alta resistencia. ¿Por qué elegir nuestras telas para cubiertas de camiones y cortinas laterales?Con tecnología profesional de recubrimiento de PVC y capacidades de personalización flexibles, brindamos soluciones de tela confiables para fabricantes de cubiertas para camiones, fabricantes de remolques y proveedores de equipos de transporte. Ya sea para protección de carga liviana o aplicaciones de cortinas laterales de alta resistencia, nuestras telas recubiertas de PVC ofrecen excelente durabilidad, resistencia a la intemperie y rendimiento, lo que las hace adecuadas para una amplia gama de entornos de transporte comercial.
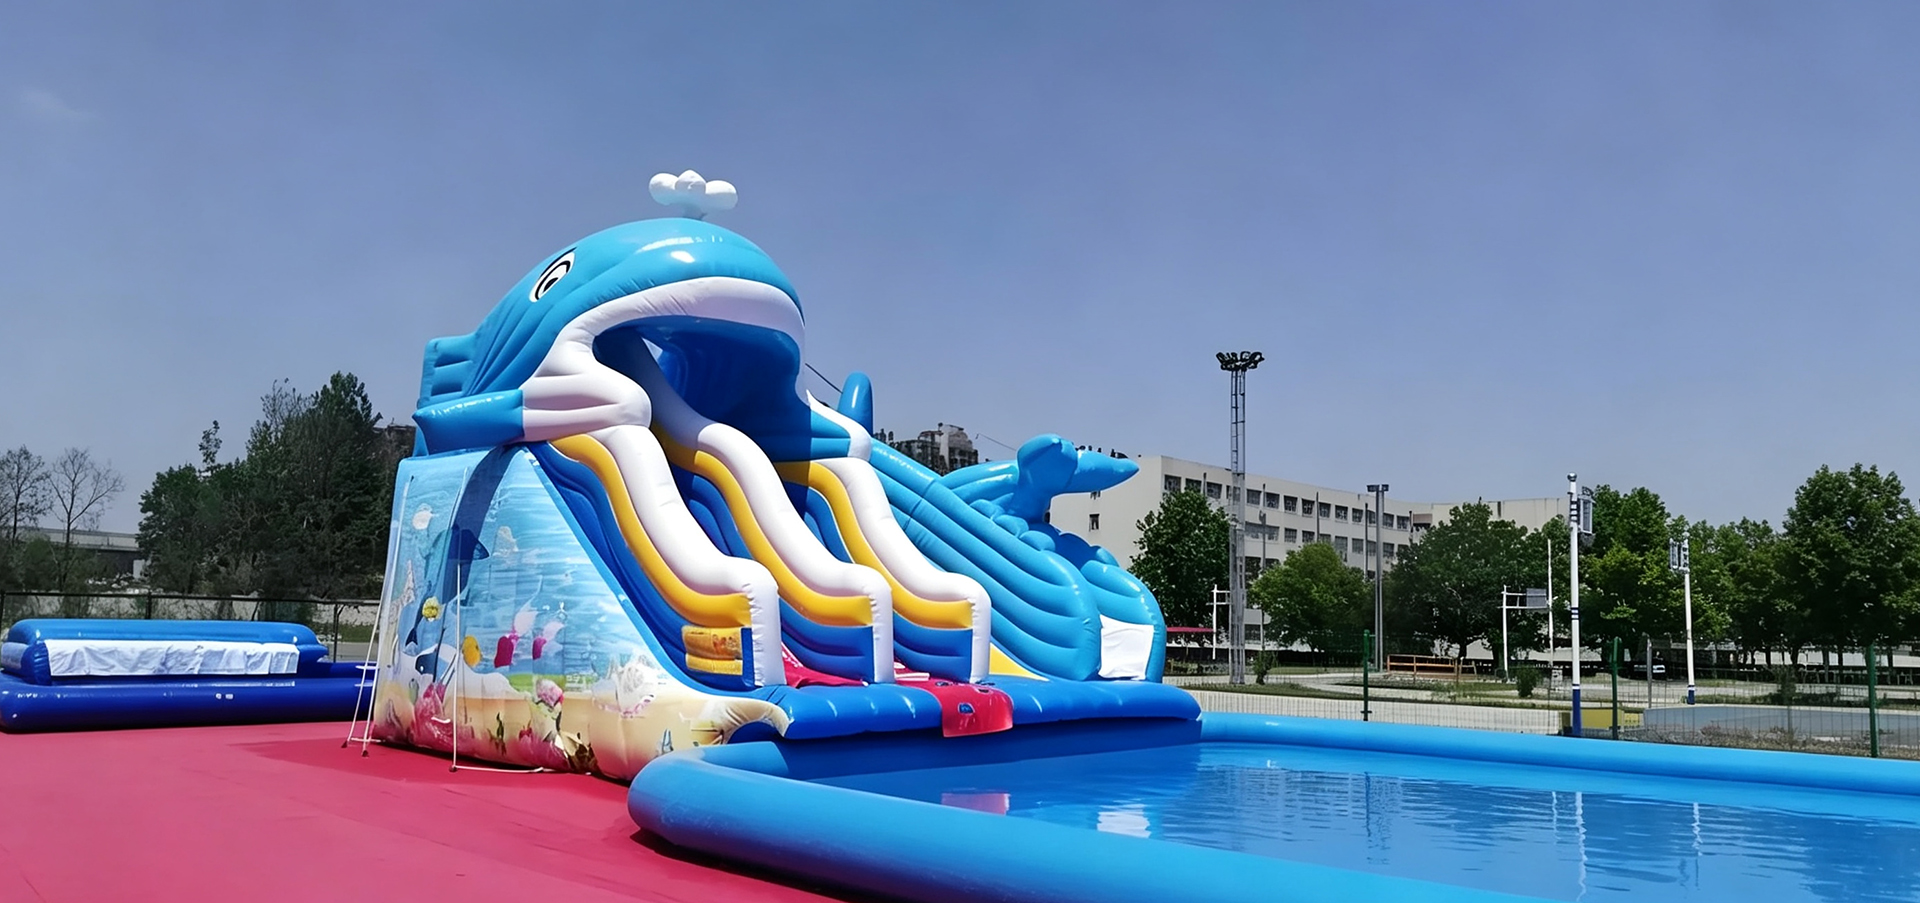
Productos inflables
Productos inflables
El material inflable de PVC es un material compuesto flexible de alto rendimiento fabricado mediante la aplicación de un proceso profesional de recubrimiento o laminación de PVC a una base de tela de poliéster de alta resistencia. Presenta alta resistencia a la tracción, excelente resistencia a la abrasión y hermeticidad superior, lo que lo hace adecuado para una amplia gama de aplicaciones inflables. El material puede cumplir con estándares ambientales como libre de plomo, 6P, RoHS y REACH, así como estándares ignífugos como B1, M2 y NFPA-701. Aplicaciones El material inflable de PVC se utiliza ampliamente en aplicaciones recreativas y de rescate de emergencia, que incluyen: Castillos inflables Toboganes de evacuación de emergencia Presas de barrera flexibles Bolsas de agua inflables Kayaks inflables Otros equipos inflables recreativos y de rescate de emergencia
Material de cubierta de PVC
El material de cubierta de PVC está hecho de tela de hilo de poliéster de alta resistencia como material base y recubierto con resina de pasta de cloruro de polivinilo (PVC), que se plastifica a altas temperaturas para formar un material compuesto duradero y flexible. Ofrece excelentes propiedades impermeables, resistentes al moho, al frío, al envejecimiento y antiestáticas, lo que lo hace adecuado para una amplia gama de aplicaciones de cobertura y protección.   Aplicaciones Lonas de transporte Se utiliza como material de cobertura de carga para camiones, trenes y barcos, proporcionando protección confiable contra la lluvia, la humedad y otras condiciones exteriores. Cubiertas de almacenamiento para exteriores Adecuado para cubrir mercancías almacenadas en almacenes al aire libre en estaciones de tren, muelles, puertos marítimos y aeropuertos. Cubiertas agrícolas Se puede utilizar para construir instalaciones temporales de almacenamiento de granos y proporcionar cobertura exterior para diversos cultivos agrícolas. Estructuras de construcción temporales Adecuado para construir refugios temporales, cobertizos de trabajo y almacenes de almacenamiento en sitios de construcción y otros sitios de trabajo. Cubiertas protectoras para máquinas Se pueden fabricar a medida como cubiertas protectoras para maquinaria y equipos según sus dimensiones y requisitos específicos.
Malla de PVC
Malla de PVC
La malla de PVC es una tela recubierta funcional hecha de hilos de poliéster de alta resistencia tejidos en una estructura de malla abierta y luego procesados con recubrimiento de PVC o tecnología de inmersión de PVC. Su diseño de malla distintivo proporciona una excelente resistencia al mismo tiempo que mantiene una buena transpirabilidad y permeabilidad al aire, lo que reduce eficazmente la resistencia al viento y la hace muy adecuada para aplicaciones en exteriores. Características clave Alta resistencia y durabilidad Fabricada con hilos de poliéster de alta resistencia, la malla de PVC ofrece una excelente resistencia a la tracción y al desgarro, lo que garantiza una durabilidad a largo plazo en entornos exigentes. Excelente resistencia a la intemperie El revestimiento de PVC proporciona un excelente rendimiento impermeable y resistencia al moho, a los rayos UV y a la temperatura, lo que permite un uso confiable en exteriores en diversas condiciones climáticas. Excelente transpirabilidad La estructura de malla abierta permite la libre circulación del aire, reduciendo significativamente la presión del viento y mejorando la estabilidad general en aplicaciones al aire libre. Propiedades funcionales personalizables Se pueden agregar funciones especiales como resistencia al fuego, resistencia al aceite y a las manchas, propiedades antiestáticas y efectos fluorescentes según los requisitos del cliente. Opciones de ancho flexibles Disponible en diferentes anchos, con un ancho de hasta 3,2 metros para satisfacer diversas necesidades de aplicación. Aplicaciones Publicidad e impresión Ampliamente utilizado para pancartas de cercas de sitios de construcción, publicidad de andamios, pancartas de barandillas de puentes, carteles publicitarios al aire libre y otras exhibiciones al aire libre a gran escala. Transporte Adecuado para cortinas laterales de camiones, cubiertas de camiones, redes de carga y otras aplicaciones de protección del transporte. Construcción e ingeniería Se utiliza para redes de seguridad de construcción, redes de control de polvo, redes de protección solar, cercas y otras soluciones de protección. Aplicaciones diarias e industriales Se aplica en equipaje, bolsas de documentos, estructuras de parasol, ventanas transpirables para carpas, cubiertas protectoras para maquinaria y diversos productos industriales que requieren ventilación y durabilidad.
GAMA DE PRODUCTOS
Explore nuestras líneas de productos
Amplia gama de productos de PVC que satisface todas sus necesidades de compra.
EXPLORE MÁS
Visualización de ventajas
Por qué elegirnos
Galería de aplicaciones Transporte

Proporcionamos sistemas de cobertura flexibles, inteligentes, duraderos y de alta resistencia para la industria de la logística y el transporte. Desde el transporte de larga distancia hasta el transporte especial, nuestros tejidos recubiertos de PVC son un componente clave para proteger la carga y mejorar la eficiencia operativa gracias a su rendimiento impermeable, resistencia al desgarro y resistencia al envejecimiento. Aplicaciones típicas: cortinas laterales y sistemas de techo para camiones, lonas para contenedores, cubiertas para carga ferroviaria, cubiertas especiales para vehículos, sistemas de sellado inflables.

Galería de aplicaciones Construcción y arquitectura

En la construcción temporal y permanente, nuestras membranas arquitectónicas de PVC están redefiniendo las posibilidades espaciales. Estas membranas, ligeras, de alta resistencia y con una flexibilidad de diseño excepcional, permiten espacios libres de columnas de gran envergadura y crean formas arquitectónicas llamativas. Entregamos más que materiales — ofrecemos soluciones completas, que incluyen soporte de diseño estructural, optimización de patrones de corte y guía de instalación, atendiendo diversas necesidades, desde estadios y centros de transporte hasta centros comerciales. Aplicaciones típicas: Estructuras de membrana permanentes de gran envergadura, estructuras de tensión semipermanentes, almacenes y refugios temporales, fachadas de edificios y sistemas de parasoles, revestimientos acústicos y fonoabsorbentes.

Galería de aplicaciones Inflables

Suministramos materiales de alto rendimiento para la industria de inflables. Desde el tejido de hilo hasta el recubrimiento terminado, nuestras telas de PVC para inflables garantizan un ancho preciso, una hermeticidad confiable y una consistencia entre lotes —lo que permite a los fabricantes en etapas posteriores lograr un corte eficiente y soldadura de alta frecuencia. Ya sea que estén expuestos a impactos de alta frecuencia o a condiciones exteriores a largo plazo, adaptamos formulaciones específicas y estructuras de refuerzo para cada aplicación, convirtiendo parámetros clave como la permeabilidad al aire, la adhesión al pelado y la resistencia al fuego en especificaciones industriales controladas. Castillos inflables / Toboganes / Campos de obstáculos / Arcos inflables / Globos publicitarios / Zonas de aterrizaje de airbags / Cojines de seguridad / Vigas de aire inflables para carpas / marcos de cúpula.

Galería de aplicaciones Aplicaciones industriales

La industria moderna impone requisitos de rendimiento cada vez más estrictos a los materiales funcionales. Nuestra línea de productos de PVC de calidad industrial está diseñada para necesidades industriales específicas, como estanqueidad al aire, resistencia al fuego, resistencia química y alta resistencia. Con el respaldo de líneas de producción profesionales y estrictos sistemas de control de calidad, brindamos soluciones de tejidos industriales confiables y aptas para procesamiento de alimentos, fabricación de precisión, almacenamiento y logística, seguridad y protección y otros sectores. Aplicaciones típicas: Puertas enrollables industriales, tabiques herméticos y para salas limpias, cortinas cortafuegos y barreras a prueba de explosiones, protectores de equipos y máquinas, revestimientos y cubiertas para cintas transportadoras.

Galería de aplicaciones Agricultura y acuicultura

La agricultura de precisión y la acuicultura moderna dependen de un control ambiental preciso. Nuestras lonas y membranas agrícolas proporcionan barreras y protección para el crecimiento de cultivos, la protección del ganado y la gestión ambiental en la acuicultura. Desde la mejora del rendimiento de los invernaderos hasta la creación de sistemas de acuicultura controlados, nuestros productos ayudan a los productores a maximizar los rendimientos, optimizar el uso de recursos y abordar los desafíos que plantea el cambio climático. Aplicaciones típicas: cubiertas de invernaderos de alta tecnología, refugios para ganado y cubiertas para almacenamiento de alimentos, revestimientos y cubiertas para estanques de acuicultura, redes de protección contra el viento y la lluvia en cultivos, revestimientos para salas de cultivo de hongos.

Galería de aplicaciones Ocio y eventos

Desde grandes festivales de música hasta reuniones privadas en el patio trasero, los eventos exitosos dependen de instalaciones temporales confiables, atractivas y fáciles de instalar. Nuestros materiales para carpas y estructuras inflables combinan la robustez de los marcos de aluminio ligeros con la durabilidad y estética de las telas de PVC de alta calidad. Suministramos productos confiables que van desde carpas para eventos estándar hasta estructuras creativas personalizadas, lo que garantiza que cada ocasión sea segura, cómoda y memorable. Aplicaciones típicas: Carpas para festivales y eventos, estructuras inflables de entretenimiento, toldos comerciales y de restauración al aire libre, almacenes temporales y vestuarios, botes inflables y juguetes acuáticos.

  • Anhui Kingtex Material Technology Co, Ltd. Transporte
  • Anhui Kingtex Material Technology Co, Ltd. Construcción y arquitectura
  • Anhui Kingtex Material Technology Co, Ltd. Inflables
  • Anhui Kingtex Material Technology Co, Ltd. Aplicaciones industriales
  • Anhui Kingtex Material Technology Co, Ltd. Agricultura y acuicultura
  • Anhui Kingtex Material Technology Co, Ltd. Ocio y eventos
ACERCA DE NOSOTROS
Fabricante profesional de tejidos de PVC

Anhui Kingtex Material Technology Co, Ltd. se especializa en la investigación, el desarrollo y la producción de membranas arquitectónicas, lonas de PVC, telas de PVC para inflables, telas de malla, membranas de biogás, telas recubiertas con cuchilla, redes para la prevención de desastres y materiales luminiscentes inteligentes. La empresa cuenta con un sistema integral y científico de gestión de calidad y opera con integridad. La resistencia y la calidad de sus productos son ampliamente reconocidas en el sector. Equipada con laminación en frío y en caliente, recubrimiento profesional de PVC y un conjunto completo de instrumentos de prueba, la empresa aprovecha equipos avanzados, procesos de fabricación sólidos y un equipo de investigación y desarrollo dedicado para garantizar una calidad de producto fiable. Invitamos a los clientes de todos los sectores a visitar nuestras instalaciones y mantener reuniones comerciales.
CASOS DE PROYECTOS
VER CÓMO LO HAN HECHO OTROS
TRANSFORMARON SU
VER MÁS PROYECTOS
  • 01

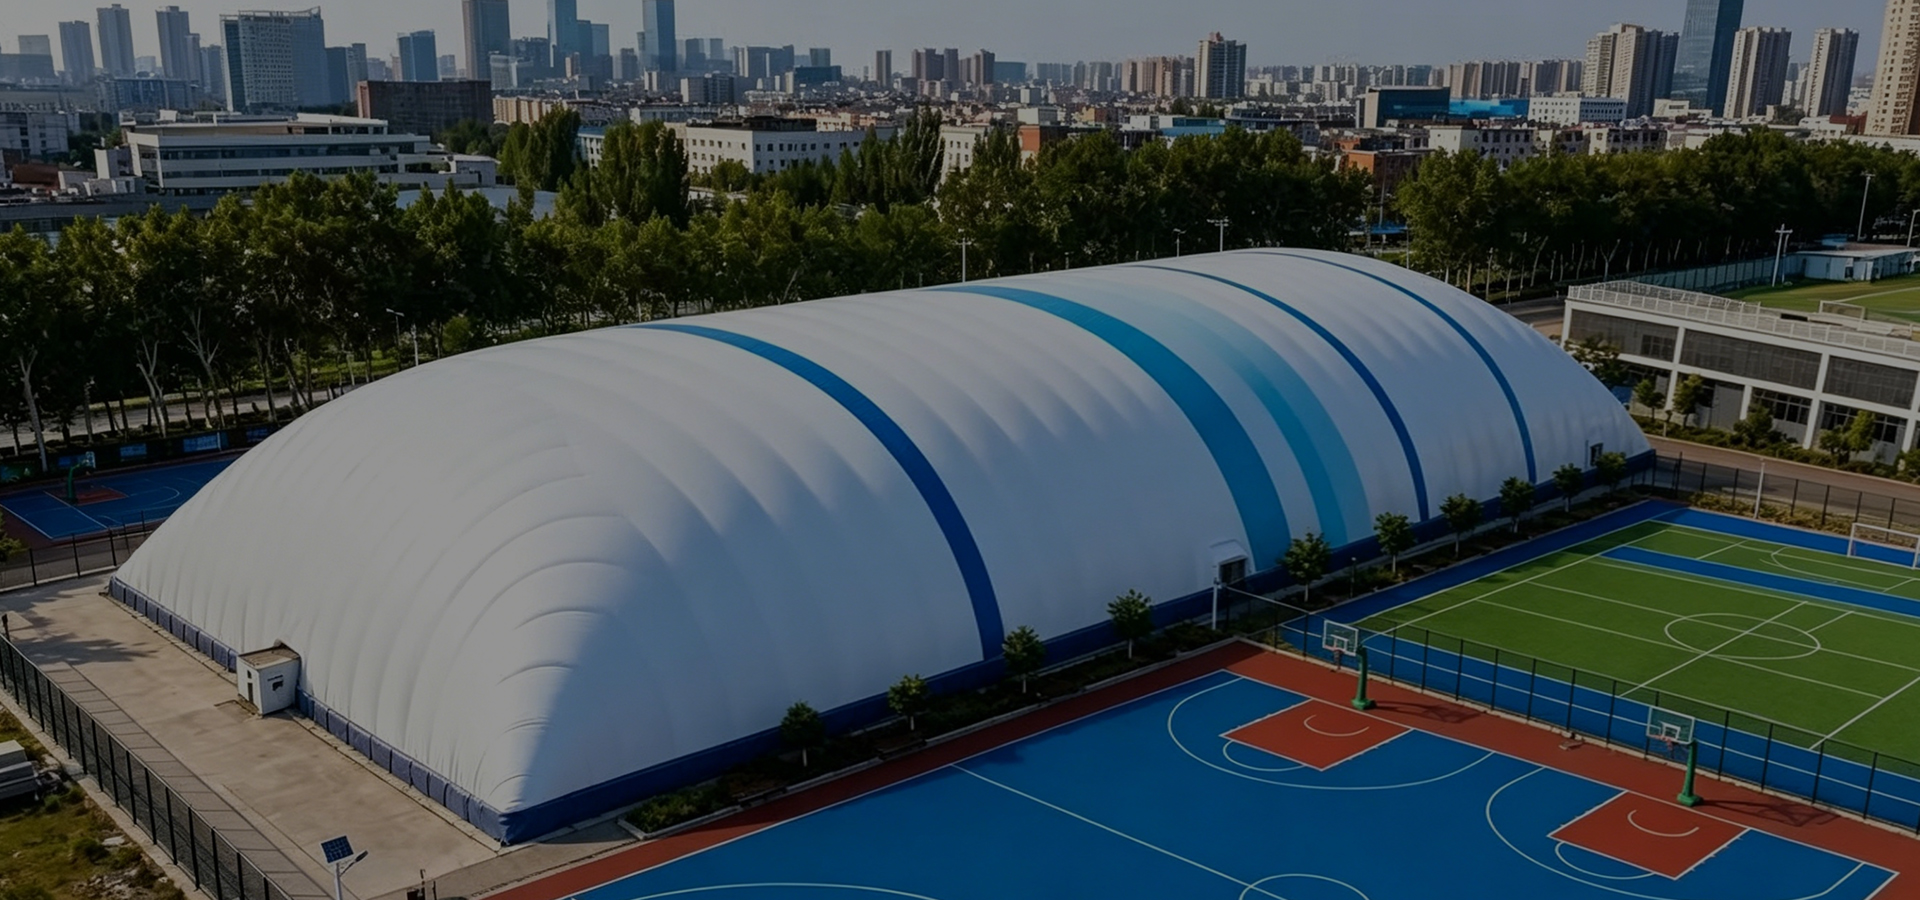
    Almacén frigorífico en cúpula inflable (Air Dome) de un centro de distribución de cadena de frío en Wuhan

  • 02

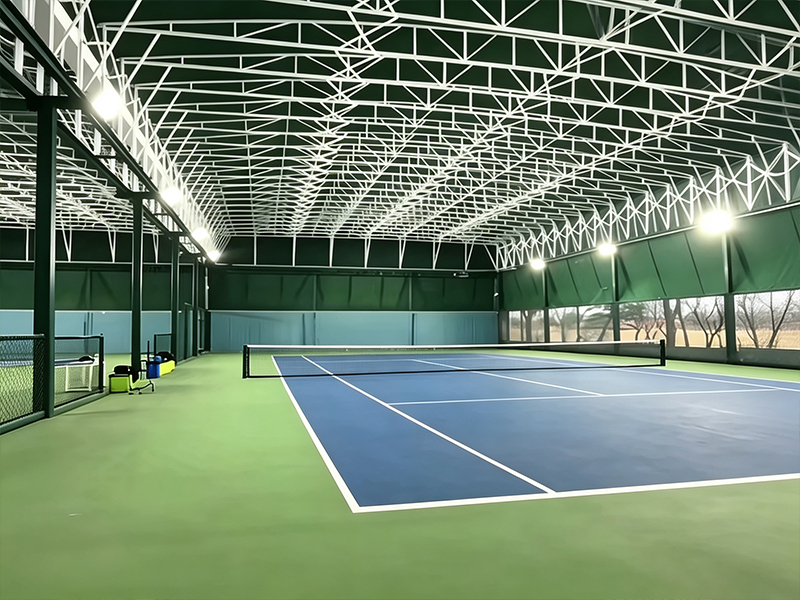
    Salón de bádminton de Guangzhou

  • 03

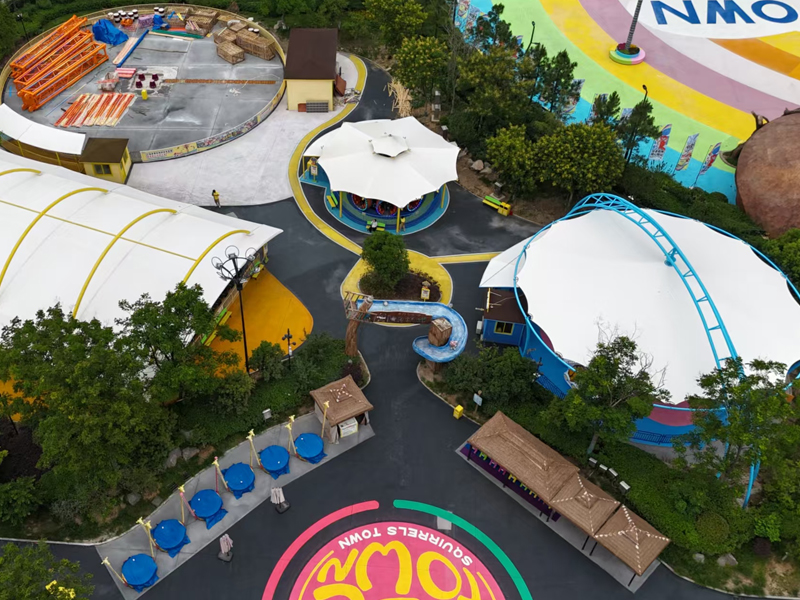
    Parque temático de las Tres Ardillas, Wuhu

NOTICIAS
LEA NUESTRO BLOG ACTUALIZADO
Lea nuestro blog y explórelo todo desde todas las perspectivas. Nuestra pasión es hacer que todo sea accesible y estético para todos.
Nov 18,2026
¿Qué es Hypalon? Tela recubierta de caucho y PVC CSM explicada para los compradores
Una hoja de especificaciones llega al escritorio con una línea que decide todo el trabajo: "Recubrimiento: Hypalon". La pieza podría ser un pontón inflable, un juego de defensas de muelle, un revestimiento de tanque o una membrana de techo, y alguien aguas arriba ha pedido Hypalon porque escuchó que es el material que dura. Luego vuelven las citas y la mitad de ellas describen un tejido recubierto de goma, mientras que la otra mitad ofrece silenciosamente un tejido recubierto de PVC y espera que nadie lea la letra pequeña. Entonces, antes que nada, aquí está la respuesta breve a la pregunta de qué es Hypalon: Hypalon es un nombre comercial para el polietileno clorosulfonado, casi siempre abreviado como CSM, un caucho sintético que DuPont comercializó en la década de 1950. No es PVC, no es un tejido textil y no es un producto único. Es una familia de compuestos de caucho que se calandran, se extienden sobre una tela base o se usan solos como pieza de caucho moldeada. El caucho de marca original no se fabrica desde hace más de una década, razón por la cual tantas citas actuales de "Hypalon" son compuestos equivalentes a CSM, o cualquier otra cosa que lleve ese nombre. ¿Qué es Hypalon, química y comercialmente? Los compradores que entienden dos cosas sobre Hypalon tienden a tomar mejores decisiones: qué es realmente el polímero y por qué un nombre comercial sobrevivió a la fábrica que lo produjo. Ambos importan cuando un proveedor envía una hoja de datos que dice "tipo Hypalon" en el encabezado y nada más. La química, sin bata de laboratorio El polietileno clorosulfonado comienza su vida como polietileno, una larga cadena de carbono e hidrógeno. Luego se unen dos cosas a esa cadena durante la fabricación. Se introduce cloro en aproximadamente entre un 25 y un 43 por ciento en peso, y se añaden pequeñas cantidades de grupos clorosulfonilo, lo que contribuye entre uno y uno y medio por ciento de azufre. Esos grupos clorosulfonilo son los sitios de curado: permiten que el caucho se vulcanice con óxidos metálicos, aceleradores, sistemas de azufre o peróxido en un sólido elástico utilizable. Siguen tres consecuencias que explican casi todas las propiedades que la gente elogia del material. La columna vertebral del polímero está saturada, por lo que no hay dobles enlaces que puedan atacar la luz ultravioleta y el ozono, lo cual es la raíz de su reputación al aire libre. El contenido de cloro proporciona una resistencia inherente a la propagación de las llamas y a una amplia gama de productos químicos, y también hace que el polímero sea ligeramente polar, lo que le ayuda a adherirse a los textiles y a sí mismo. Finalmente, debido a que el caucho terminado debe su flexibilidad a la estructura del polímero y no a un plastificante líquido, no se vuelve quebradizo cuando ese plastificante sale. Por qué el nombre sobrevivió al producto DuPont introdujo Hypalon como caucho comercial en la década de 1950 y lo vendió en grados diferenciados principalmente por la viscosidad y el nivel de cloro, destinados a productos moldeados, revestimientos de cables, mangueras, rodillos y revestimientos. La forma de la tela se hizo famosa por separado: un revestimiento de CSM aplicado sobre una tela base tejida de nailon o poliéster, a veces con una capa de neopreno debajo, que se utiliza para tubos de botes inflables, defensas y membranas de techos de una sola capa. A finales de la década de 2000, el productor original abandonó el negocio y la fabricación del caucho de marca se detuvo alrededor de 2010. La marca cambió de manos, pero el material no desapareció: un pequeño número de proveedores de productos químicos todavía producen CSM y "Hypalon" se ha convertido en un uso cotidiano como palabra genérica para cualquier recubrimiento de tipo CSM. Esa deriva es un problema práctico de adquisiciones. Una cita que diga Hypalon puede referirse a un compuesto CSM genuino, una mezcla de CSM, un sustituto del polietileno clorado o, en el peor de los casos, una tela de PVC plastificado con un tacto gomoso. Si tomamos una cosa de esta parte del artículo, tomamos esto: "Hypalon" en una cotización es una afirmación sobre química, no un certificado. Pregunte por la identificación del polímero, el peso del recubrimiento por metro cuadrado, la tela base y los informes de prueba detrás de la afirmación, y trate el nombre comercial como un punto de partida de la conversación y no como el final de la misma. Hypalon es un nombre comercial para el caucho de polietileno clorosulfonado (CSM) y, dado que terminó la producción de la marca original, la palabra describe una familia de materiales en lugar de una fuente única garantizada. Por qué Hypalon se ganó su reputación La reputación no es una invención de marketing. CSM se ganó su lugar en aplicaciones exigentes porque falla lenta y elegantemente en comparación con materiales que se agrietan o se vuelven quebradizos. Los principales comportamientos que vale la pena conocer son estos: Exposición a los rayos ultravioleta y al ozono. La columna vertebral saturada resiste el ataque durante mucho más tiempo que los cauchos insaturados. Cuando CSM envejece al aire libre, se tiza: la superficie se oxida formando una capa pálida, mate y ligeramente polvorienta. Ese efecto de tiza es cosmético en la mayoría de los casos, y es la razón por la que los viejos tubos de barco Hypalon se ven grises y parecidos a la gamuza en lugar de brillantes. Contacto químico. La resistencia a ácidos, álcalis, agentes oxidantes, fluidos hidráulicos y salpicaduras de combustible es buena, razón por la cual el CSM aparece en revestimientos de tanques, cubiertas de mangueras y rodillos industriales. No es una barrera universal y el contacto prolongado con disolventes aromáticos es una conversación diferente que necesita datos de prueba. Abrasión y fatiga por flexión. La resistencia al desgarro y a la flexión repetida es alta, que es exactamente lo que requiere un tubo que roza contra un muelle o un rodillo que corre bajo carga. Rango de temperatura. El servicio suele oscilar entre -40 y más 120 grados centígrados, con excursiones cortas más altas. La flexibilidad a baja temperatura es una de sus ventajas más silenciosas en el trabajo en climas fríos. Comportamiento del fuego. El contenido de cloro proporciona un retardo de llama inherente sin depender únicamente de aditivos, y las características del humo son relativamente favorables, razón por la cual se utilizó CSM para el revestimiento de cables en instalaciones críticas para la seguridad. Retención de aire. Aquí es donde a menudo se sobrevalora Hypalon. No es la mejor barrera de aire; El caucho butílico mantiene mejor la presión. Los botes inflables construidos con tela recubierta de CSM generalmente necesitan recargarse durante semanas, y eso es normal, no un defecto. Costuras y reparación. El CSM no se puede soldar térmicamente como lo hacen los termoplásticos. La tela se une con un adhesivo de dos componentes y la calidad de esa unión depende de la preparación de la superficie, la humedad y las condiciones de prensado en la fábrica. La ventaja es la reparabilidad en el campo: un parche y un tubo de adhesivo permitirán que un tubo dañado vuelva a estar en servicio. Observe cuántas de esas fortalezas tienen que ver con la degradación lenta en lugar del rendimiento instantáneo. Es por eso que CSM construyó sus seguidores en aplicaciones donde el reemplazo es costoso y el tiempo de inactividad es peor: botes salvavidas, balsas militares, rollos industriales, revestimientos de estanques y techos sobre edificios ocupados. La ventaja de Hypalon es la durabilidad en el tiempo en lugar de una cifra de resistencia inicial más alta, y esa distinción es la que determina si vale la pena pagar la prima. Cómo se comparan los principales materiales flexibles en exteriores La forma más útil de colocar Hypalon es observar cómo se ubica junto a los materiales entre los que el comprador realmente elige. El siguiente cuadro clasifica las cuatro opciones más comunes de telas recubiertas según la cantidad de desgaste combinado y abrasión que sus superficies suelen absorber antes de que la apariencia o función decaiga. Índice indicativo de durabilidad de la superficie para tejidos revestidos comunes (de 0 a 100, cuanto más alto es más tolerante) Tejido recubierto de caucho CSM (tipo Hypalon) 95 Tejido recubierto de PVC con revestimiento superior de PVDF 88 Tejido recubierto de TPU 80 Tejido estándar recubierto de PVC plastificado 72 El índice es una clasificación cualitativa creada a partir de la experiencia general de la industria con exposición y abrasión al aire libre, no un resultado de prueba para ningún rollo en particular. El rendimiento real depende del peso del recubrimiento, la tela base, el paquete estabilizador y la calidad de la costura. Lea las barras como una clasificación de resistencia en lugar de una cifra de garantía. Para estructuras que se recubren en un ciclo de diez a quince años, como toldos de almacenes, carpas para eventos o cortinas laterales de camiones, un PVC con recubrimiento superior de PVDF generalmente aterriza lo suficientemente cerca del caucho como para que el precio de compra y la productividad de la soldadura decidan el proyecto. El PVC plastificado estándar ocupa un lugar más bajo principalmente porque la pérdida de plastificante, más que la descomposición del polímero, es lo que termina su vida exterior, y esa es una cuestión tanto de formulación como de material. Los inflables añaden otra variable completamente diferente, porque el método de costura importa tanto como el revestimiento: las costuras de PVC termosoldadas son rápidas y repetibles, mientras que las costuras de CSM viven o mueren según las condiciones de unión adhesiva. Es por eso que un fabricante de telas generalmente preguntará cuál es la pieza, cómo se coserá y cuánto tiempo debe durar antes de cotizar el peso del recubrimiento. Un PVC bien formulado con una capa superior de PVDF cierra la mayor parte de la brecha con el CSM en cuanto a la intemperie, mientras que un PVC mal estabilizado quedará muy por detrás de su propia hoja de datos. Hypalon vs tela recubierta de PVC: una comparación honesta La mayoría de las decisiones del mundo real se reducen a estos dos, por lo que vale la pena ponerlos uno al lado del otro sin que ninguno de los bandos hable. La tela recubierta de PVC es una malla de poliéster tejida encapsulada en un compuesto de cloruro de polivinilo, donde el compuesto contiene plastificante, estabilizadores, relleno, pigmento y generalmente un paquete retardante de llama. El recubrimiento se aplica mediante recubrimiento con cuchilla, recubrimiento por inmersión o laminación, y como el PVC es termoplástico, los paneles se unen mediante aire caliente, cuña o soldadura de alta frecuencia. El tejido recubierto de CSM es un recubrimiento de caucho aplicado sobre nailon o poliéster y es termoestable después de la vulcanización, por lo que se une en lugar de soldarse. Ninguno de los materiales es mejor en abstracto; fallan de manera diferente, cuestan de manera diferente y se adaptan a diferentes configuraciones de producción. Tabla 1: Diferencias típicas entre el tejido recubierto de caucho CSM y el tejido recubierto de PVC plastificado en los puntos sobre los que más preguntan los compradores. Las cifras son rangos indicativos de la práctica general de la industria y no son una especificación para ningún rollo en particular. Criterio Tejido recubierto de Hypalon (CSM) tejido recubierto de PVC polímero base Caucho de polietileno clorosulfonado Cloruro de polivinilo más plastificante Construcción de revestimiento típica Caucho calandrado o esparcido sobre nailon o poliéster, a veces sobre una capa de unión de neopreno. Compuesto laminado o recubierto con cuchilla sobre malla de poliéster, normalmente de 400 a 900 g/m² de peso total Método de costura Unión adhesiva de dos partes Soldadura por calor, aire caliente o alta frecuencia Temperatura de servicio Aproximadamente entre menos 40 y más 120 grados Celsius Aproximadamente entre menos 20 y más 70 grados Celsius, según el compuesto Patrón de envejecimiento al aire libre Entizamiento superficial, pérdida lenta de recubrimiento. Migración de plastificante, amarillamiento, eventual fragilidad. Abrasión y desgarro Alto, con fuerte resistencia a la fatiga por flexión Moderado a alto, impulsado por el peso del recubrimiento y la calidad del compuesto. Resistencia química Bueno contra ácidos, álcalis y oxidantes. Bueno contra muchos productos químicos acuosos, más débil contra algunos disolventes. Reparación en el campo Parche y adhesivo, viable en ubicaciones remotas Adhesivo de soldadura o vinílico, más rápido en un taller Color y apariencia Paleta limitada, tiende a tiza y a opacarse. Paleta amplia, pero los colores claros muestran la suciedad rápidamente. Costo relativo del material Alto, con menos fuentes de suministro Más bajo y más disponible Fin de la vida Difícil de reciclar, termoestable. Existen algunas corrientes de reciclaje y es refundible. La fila que más a menudo decide un proyecto es el método de costura, no el polímero. Una tela que no se puede soldar obliga a una fábrica a realizar uniones adhesivas, lo que incorpora el tiempo de curado, el control de la humedad y la habilidad del operador al modelo de costos. Por el contrario, un convertidor con una línea de soldadura bien ajustada normalmente producirá paneles de PVC más consistentes, y la consistencia es lo que protege un reclamo de garantía dieciocho meses después. La meteorización ocupa el segundo lugar, y aquí la formulación importa más que el nombre del material principal. Una membrana arquitectónica de PVC con una capa superior de PVDF está diseñada específicamente para retener el color y eliminar la suciedad de una fachada, y se comporta de manera muy diferente a un compuesto de lona comercial con un peso similar. En el lado del CSM, el espesor del recubrimiento y la calidad de la adhesión de la tela base impulsan la vida útil mucho más que la palabra en la etiqueta. Membrana arquitectónica de PVC recubierta de PVDF para estructuras tensadas Membrana de PVC de 1200 g/m² de alta resistencia con capa superior de PVDF, adecuada para tejados tensados, marquesinas y proyectos de sombra que requieren resistencia a la intemperie y a la suciedad. Ver producto → Para estructuras tensadas, marquesinas y proyectos de sombra, aquí es donde entra en juego un PVC con revestimiento final fabricado específicamente para arquitectura, ya que el revestimiento final realiza el trabajo de intemperie que realiza el CSM en bruto a través de su química. El método de costura suele decidir si un proyecto puede utilizar CSM o PVC, porque la unión adhesiva y la soldadura térmica conllevan requisitos de fábrica completamente diferentes. Donde Hypalon todavía tiene sentido A pesar de los cambios en la oferta, el CSM sigue siendo una opción racional en varias áreas. Los tubos inflables para embarcaciones y los collares para RIB son el caso clásico, especialmente para los operadores comerciales que valoran la reparabilidad en el campo y aceptan el precio de compra más alto. Las defensas pesadas, los parachoques de muelles y las franjas protectoras marinas también son adecuados para este material porque la resistencia a la abrasión y la exposición a la sal son las cargas dominantes. Los rodillos industriales y los componentes del transportador utilizan CSM, donde las salpicaduras químicas y el calor se combinan con una flexión continua. El revestimiento de cables en instalaciones críticas para la seguridad aprovecha el comportamiento de la llama y el bajo nivel de humo. Las geomembranas y los revestimientos de tanques lo utilizan donde los hidrocarburos o los productos químicos oxidantes acortarían la vida útil de un revestimiento termoplástico. Las membranas para techos alguna vez fueron un mercado importante, aunque desde entonces la mayor parte de ese volumen ha migrado a otros sistemas de una sola capa. Hay un patrón en esa lista: las aplicaciones comparten un alto costo de reemplazo, un acceso difícil o la necesidad de reparación adhesiva en el campo. Cuando esas condiciones no se aplican, la prima del CSM es más difícil de justificar, y esta es la razón honesta por la que el material ha perdido terreno y no por cualquier falla en su química. CSM todavía gana su precio cuando el acceso para el reemplazo es costoso y la reparación del adhesivo en el campo es un requisito operativo genuino. Dónde la tela recubierta de PVC es la mejor compra Como fabricante de tejidos recubiertos de PVC que trabajamos con gramajes de aproximadamente 400 a 900 g/m2, vemos constantemente la otra cara de la decisión. La mayoría de los proyectos que preguntan sobre Hypalon en realidad no se encuentran en las aplicaciones donde gana CSM. Se trata de cortinas laterales para camiones, carpas para eventos, cubiertas agrícolas, estructuras inflables, cortinas industriales y edificios modulares, donde la pieza es reemplazable, la geometría es compleja y el costo de soldadura está muy por debajo del costo de unión adhesiva a escala. Los inflables son un buen ejemplo de un mercado donde los dos materiales se superponen y la respuesta depende del uso. Un operador de alquiler que opera inflables en un sitio estacional necesita reparabilidad e intervalos de reemplazo predecibles, y una tela base 1000D con un revestimiento de doble cara de 550 a 650 gsm generalmente se adapta a ese modelo. Un barco militar o de expedición que debe sobrevivir a una década de sol y abrasión es un encargo diferente, y CSM todavía tiene argumentos. Tela de PVC 1000D 650 g/m² para inflables de alta resistencia Tejido de poliéster 1000D recubierto de PVC de doble cara de 650 g/m², que ofrece mayor espesor y resistencia para inflables de alquiler, vigas de aire y plataformas flotantes. Ver producto → El transporte es la otra categoría de gran volumen. Las cortinas laterales y lonas para camiones soportan abrasión, flexión con velocidad y manipulación constante, y una tela revestida de 900 g/m2 diseñada para servicio de cortina lateral aborda esas cargas sin el precio CSM. De todos modos, cuando una flota reemplaza las cortinas cada pocos años, gastar dos o tres veces más en un revestimiento de caucho rara vez sobrevive a una revisión financiera. Tela recubierta de PVC de 900 g/m² para cortinas laterales de camiones Poliéster recubierto de PVC de 900 g/m² de alta resistencia para remolques con lonas laterales, que ofrece resistencia a la tracción y al desgarro para rutas expuestas de larga distancia y cubiertas de flotas. Ver producto → La misma lógica se aplica a las portadas. Un revestimiento resistente a la abrasión de 650 g/m2 maneja bien las lonas para heno, las cubiertas para maquinaria y las cubiertas para pilas, y se suelda rápidamente para formar paneles grandes, lo cual es importante cuando el pedido es de cuarenta piezas en lugar de cuatro. Si la pieza es reemplazable, geométricamente compleja y soldada a escala, un tejido recubierto de PVC correctamente especificado casi siempre gana en costo total de propiedad. Una lista de verificación de adquisiciones para solicitudes de "Hypalon" Cuando un cliente envía una solicitud que nombra a Hypalon, la forma más rápida de evitar un error costoso es ejecutar la misma breve lista de verificación cada vez. Tarda diez minutos y ahorra meses. Confirma el polímero, no la marca. Pregunte por la designación del polímero base y si el recubrimiento es CSM, una mezcla de CSM o un sustituto. Un proveedor que no puede responder con precisión le está diciendo algo. Consultar peso de revestimiento por metro cuadrado por lado. El peso total de la tela oculta si la protección se asienta en el revestimiento o en la malla, y dos rollos de 900 gsm pueden comportarse de manera muy diferente. Identifique la tela base. El nailon y el poliéster se comportan de manera diferente bajo la fatiga por flexión húmeda, y la construcción denier plus afecta la resistencia al desgarro más de lo que la mayoría de los compradores esperan. Haga coincidir el método de costura con el de fábrica. La unión adhesiva requiere operadores capacitados, humedad controlada y tiempo de curado. Si su convertidor no puede hacer esto de manera confiable, la elección del material ya es incorrecta. Solicite datos de envejecimiento y pruebas mecánicas. Resultados de desgaste acelerado, tracción y desgarro, adhesión del recubrimiento y, cuando corresponda, informes de pruebas de llama, referenciados a estándares reconocidos. Comprobar el comportamiento a baja temperatura. Si la pieza se almacena o utiliza a menos 15 grados Celsius, solicite datos de flexibilidad en lugar de extrapolarlos a partir de pruebas de temperatura ambiente. Aclare las expectativas de color. Tizas CSM. Si el cliente compra una superficie estética, esa conversación debe tener lugar antes del pedido, no después de la entrega. Acordar procedimiento de reparación y repuestos. El tipo de adhesivo, el material del parche y la vida útil del adhesivo deben documentarse con el envío. Confirmar la continuidad del suministro. Dado que CSM proviene de un pequeño número de productores, pregunte sobre la posición de existencias del proveedor y el tiempo de entrega para los próximos dos pedidos, no solo este. Obtenga la garantía por escrito, con exclusiones. La mayoría de las disputas surgen de suposiciones sobre la exposición a los rayos UV o el contacto químico que nunca se especificaron en la etapa de cotización. Como proveedor, esta lista de verificación también es la forma en que calificamos las consultas. Un comprador que puede responder a los puntos uno a cuatro normalmente recibe una cotización precisa la misma semana; un comprador que no puede, a menudo termina comparando una cotización de CSM con una cotización de PVC que nunca fue equivalente en primer lugar. La mayoría de los fracasos en la adquisición de Hypalon comienzan con una comparación entre dos materiales que nunca fueron técnicamente equivalentes, y la lista de verificación existe para evitar exactamente eso. Costo, ciclo de vida y los números detrás de la elección El coste del material es la parte fácil y el argumento más débil. Los compuestos CSM tienen una prima significativa sobre las telas recubiertas de PVC, a veces dos o tres veces por metro cuadrado una vez que el peso del recubrimiento se iguala para una resistencia mecánica equivalente. Esa brecha es real y no desaparece. La pregunta interesante es la frecuencia de reemplazo. Si un conjunto de PVC se reemplaza cada seis a ocho años y un conjunto de CSM cada doce a quince, la brecha anualizada en el costo del material se reduce considerablemente, aunque rara vez se cierra por completo una vez que se cuentan la mano de obra de soldadura, el tiempo de inactividad y la eliminación. La brecha se cierra en aplicaciones donde un solo evento de reemplazo cuesta más que el tejido mismo, como una membrana sobre una instalación operativa o un revestimiento debajo de un estanque en funcionamiento. Otros dos factores inclinan el cálculo. En primer lugar, la productividad de la soldadura: una línea de paneles de PVC puede producir rápidamente conjuntos grandes con costuras, por lo que la mano de obra por metro cuadrado es menor. En segundo lugar, la reparabilidad: un tubo CSM reparado en el campo con un parche y adhesivo evita un envío de devolución completo, que vale más que la diferencia de material en un solo barco comercial. La conclusión práctica es modelar el costo por año de servicio en el entorno real en lugar del costo por metro cuadrado en el muelle de carga. Ese número, no la factura, es lo que un mayorista o contratista debería cotizar a sus propios clientes. Compare el costo por año de servicio en el entorno de exposición real, porque el rollo más barato en el muelle suele ser la tela más cara en una década. Errores de interpretación comunes que vale la pena corregir Varias declaraciones circulan con tanta frecuencia que vale la pena abordarlas directamente, porque cada una conduce a un error de especificación. "Hypalon es una especie de PVC". No. Uno es de caucho vulcanizado y el otro de termoplástico. Se ensamblan, valoran y reciclan de manera diferente, y fallan de diferentes maneras. "Hypalon todavía lo fabrica la empresa que lo inventó". La producción de la marca original terminó; Los compuestos CSM ahora provienen de un grupo limitado de productores químicos y el nombre comercial se usa de manera vaga. "Hypalon siempre es mejor." Es mejor donde dominan la exposición a los rayos UV, el contacto químico y la reparación en el campo. No es mejor que la velocidad de soldadura, la gama de colores y el coste por metro cuadrado decidan el pedido. "El PVC es barato, por lo que es de baja calidad". El precio refleja la escala del producto, no el desempeño. Una membrana de PVC con una capa superior de PVDF formulada adecuadamente y un compuesto de lona de 550 g/m² comparten una familia de polímeros y casi nada más. "Puedes pegar Hypalon al PVC". Se puede crear una unión, pero una unión fiable a largo plazo entre un caucho termoestable y un termoplástico plastificado necesita adhesivos y tratamientos superficiales específicos, y debe validarse antes de entrar en producción. Trate el nombre del material como una pregunta a verificar en lugar de una respuesta, porque cada una de estas malas lecturas ha producido un error de especificación en un pedido real. Preguntas frecuentes Entonces, ¿de qué está hecho Hypalon? Es polietileno clorosulfonado, una cadena de polietileno con grupos cloro y clorosulfonilo unidos. Esos grupos permiten que el caucho se vulcanice hasta convertirlo en un sólido elástico, mientras que la columna vertebral saturada proporciona la resistencia a la intemperie y al ozono que hizo famoso el nombre. ¿Hypalon todavía está disponible? El caucho de marca original dejó de fabricarse alrededor de 2010. Los compuestos CSM todavía son producidos por un pequeño número de proveedores de productos químicos, por lo que se puede conseguir material con una química equivalente, pero la disponibilidad es menor que la del PVC y los plazos de entrega merecen comprobarse con antelación. ¿Hypalon es mejor que la tela recubierta de PVC? Es mejor en condiciones específicas: exposición prolongada a los rayos UV, contacto químico, flexibilidad a bajas temperaturas y reparabilidad en campo con adhesivo. La tela recubierta de PVC suele ser mejor cuando dominan la soldadura por calor, la elección de colores, la productividad de paneles grandes y el menor costo. Ninguna afirmación es válida universalmente. ¿Cómo puedo saber si una tela es Hypalon o PVC? Mire la costura: una costura soldada indica un termoplástico como PVC, mientras que una costura unida con adhesivo indica una goma. Luego lea la hoja de datos para conocer la designación del polímero, el peso del recubrimiento y la tela base en lugar de confiar en el nombre comercial, y si el valor lo justifica, solicite una identificación del laboratorio. ¿Hypalon es lo mismo que neopreno? No. El neopreno es policloropreno, un caucho diferente con un equilibrio de propiedades diferente. A veces se combinan en una tela de una sola capa, con una capa de neopreno debajo de una capa superior de CSM, lo cual es una de las razones por las que los dos nombres se confunden en la conversación. ¿Cuánto dura una capa de Hypalon? Cualquier número debe ser tratado con sospecha, porque la exposición, el peso del recubrimiento, la tela base y la calidad de la costura influyen en la respuesta. En el exigente uso marino en exteriores, los tejidos CSM bien fabricados históricamente han brindado una vida útil medida a lo largo de más de una década, mientras que los recubrimientos delgados o mal adheridos están muy por debajo de esa cifra. ¿Hypalon necesita mantenimiento especial? Menos de lo que la mayoría de la gente supone. Un jabón suave y agua dulce eliminan la sal y la suciedad, y se deben evitar los disolventes agresivos porque pueden dañar la superficie. La formación de tiza es normal y no requiere tratamiento, aunque una capa protectora puede retardarla si la apariencia es importante. ¿Puede una tela recubierta de PVC sustituir al Hypalon en un hinchable? Ya lo tiene en muchos inflables comerciales y recreativos, particularmente cuando el producto es reemplazable y el operador valora las costuras soldadas y el menor costo. Mientras que el barco debe sobrevivir a una década de duro sol con reparaciones en el campo lejos de un taller, el caso del CSM sigue siendo sólido. ¿Qué debería preguntarle un comprador por primera vez a un fabricante? Pregunte de qué polímero es el recubrimiento, cuál es el peso del recubrimiento por lado, qué tela base se utiliza, cómo se unirán los paneles y qué datos de prueba respaldan la afirmación de envejecimiento. Un proveedor que responde claramente a esas cinco preguntas suele ser un socio más seguro que uno que lidera con el lenguaje de la marca. Ya sea que la respuesta sea CSM o PVC, la decisión se sostiene sólo cuando el polímero, el peso del recubrimiento, la tela base y el método de costura se confirman por escrito. Resumiendo Hypalon es un nombre con un material real detrás: un caucho de polietileno clorosulfonado que se ganó su reputación gracias al envejecimiento lento y elegante al sol, la sal y la exposición a productos químicos. También es un nombre que ha sobrevivido a su cadena de suministro original, lo que significa que la palabra en un dibujo ahora necesita verificación en lugar de confianza. Para la mayoría de los proyectos que llegan a un fabricante de telas de PVC, la respuesta honesta es que una tela recubierta de PVC correctamente especificada hace el trabajo a una fracción del costo, siempre que el peso del recubrimiento, la capa superior y el método de costura coincidan con la aplicación. Cuando la pieza es difícil de reemplazar, está expuesta a productos químicos o se repara en el campo, CSM mantiene su argumento y la prima puede justificarse por el costo por año de servicio en lugar de solo por la reputación. Recursos relacionados de Kingtex tejido recubierto de PVCs for inflatable applications Tecnología de revestimiento y laminación detrás de nuestras gamas de tejidos El material correcto es aquel cuyo modo de falla, método de costura y ciclo de reemplazo coinciden con el proyecto, no el que tiene el nombre más familiar. .article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:18px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#eaf3fb;color:#0b3d6b;text-align:left;font-size:15px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;font-size:15px;color:#333333;vertical-align:top;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;text-align:left;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#0b3d6b;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0b3d6b;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-block{width:100%;padding:24px 16px;background:#f7fafc;border-radius:10px;box-shadow:0 1px 4px rgba(11,61,107,0.08);margin-bottom:18px;box-sizing:border-box;}.chart-title{font-size:16px!important;font-weight:bold;color:#0b3d6b;text-align:center;margin-bottom:18px;}.chart-row{display:flex;align-items:center;margin-bottom:12px;}.chart-label{width:38%;font-size:14px;color:#0b3d6b;line-height:1.35;padding-right:10px;box-sizing:border-box;}.chart-track{flex:1;background:#e3ecf5;border-radius:4px;height:18px;overflow:hidden;}.chart-bar{height:18px;border-radius:4px;background:#4d84b8;}.bar-1{width:95%;background:#0b3d6b;}.bar-2{width:88%;background:#4d84b8;}.bar-3{width:80%;background:#7aa6cc;}.bar-4{width:72%;background:#9dbfdb;}.chart-value{width:36px;text-align:right;font-size:14px;color:#0b3d6b;}.chart-note{font-size:13px!important;color:#6b7c8c;margin-top:14px;margin-bottom:0;line-height:1.5;}.related-links{background:#f7fafc;border-radius:8px;padding:16px 18px;margin-bottom:15px;box-shadow:0 1px 4px rgba(11,61,107,0.08);}.related-title{font-weight:bold;color:#0b3d6b;margin-bottom:8px;}.related-links ul{margin-bottom:0;}.related-links li{font-size:16px;margin-bottom:6px;}.related-links a{color:#0b3d6b;text-decoration:underline;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Nov 18,2026
Fibra de vidrio recubierta de PTFE: grados, propiedades y guía de abastecimiento para compradores B2B
Una correa de fibra de vidrio recubierta de PTFE que falla después de tres semanas de servicio casi nunca falla porque la categoría del material era incorrecta. Falla porque nunca se anotaron tres números: el tejido de la tela base de vidrio, el peso total del revestimiento por metro cuadrado y la forma en que se unieron los extremos. Esa es la versión corta. La versión más larga es que "fibra de vidrio recubierta de PTFE" nombra una familia de compuestos en lugar de un solo producto. Dos rollos vendidos con el mismo espesor nominal pueden diferir en un patrón de tejido completo, en más de la mitad de su masa de recubrimiento y en varios cientos de horas de vida útil. Un comprador que compara sólo el precio por rollo no compara casi nada. Así que aquí está la conclusión primero. Antes de solicitar cotizaciones, fije la construcción de la tela base, el peso total recubierto con una tolerancia establecida y el método de unión. Todo lo demás, incluido el color, la longitud del rollo y el paquete del certificado, es secundario respecto de esos tres. Nuestras propias líneas de recubrimiento utilizan sistemas de PVC, PVDF y acrílico en lugar de dispersiones de PTFE, y esa distancia resulta útil. Hace que el límite entre un compuesto de vidrio de PTFE de alta temperatura y un tejido recubierto de menor costo sea fácil de establecer con honestidad, que es lo que la mayoría de los equipos de adquisiciones realmente necesitan antes de firmar una orden de compra. Tres campos de especificaciones deciden la mayor parte del resultado: tejido de la tela base, peso total del revestimiento con tolerancia y método de unión. Rellénelos antes de comparar precios. Lo que realmente es la fibra de vidrio recubierta de PTFE en una hoja de especificaciones El material comienza como una tela de vidrio tejida. La mayor parte de lo que verá en el mercado utiliza hilos de vidrio E, tejidos en telares convencionales en construcciones lisas, de sarga o satén y, a veces, en patrones de malla abierta o gasa donde el flujo de aire es importante. Luego, esa tela se pasa a través de un baño de dispersión de PTFE, se seca y se sinteriza a alta temperatura para que el polímero se funda en una película continua alrededor y dentro del haz de hilos. La palabra importante es "adentro". Un producto bien elaborado no es una película pegada sobre vidrio. La dispersión penetra en la estructura del hilo a través de varias pasadas, por lo que la superficie permanece lisa después de la abrasión y por qué el tejido no se deslamina cuando se arruga o dobla. Generalmente aparecen cuatro números en una hoja de datos y cada uno significa algo diferente: Peso de la tela base , expresado en gramos por metro cuadrado antes del recubrimiento. Esto impulsa la resistencia a la tracción, la resistencia al desgarro y la estabilidad dimensional. peso total después del recubrimiento. Resta el peso base y tendrás la masa de recubrimiento, que es el mejor indicador de cuántas pasadas de dispersión se aplicaron. Espesor , generalmente dado en milímetros con una tolerancia. Esto es importante para juntas, mordazas de sellado y ajustes de espacios en maquinaria de conversión. Contenido de recubrimiento como porcentaje, a veces confirmado mediante pruebas de quemado. Los porcentajes altos generalmente significan una mejor liberación y una vida más larga, pero también significan una mano más suave y un costo más alto. Un error frecuente de interpretación se produce cuando un comprador trata el grosor como una señal de calidad. Un rollo de 0,15 mm con una base de vidrio pesada y un recubrimiento modesto puede parecer rígido y grueso, al tiempo que ofrece menos rendimiento de liberación que un rollo de 0,10 mm con un recubrimiento denso y bien sinterizado. El peso y el contenido del recubrimiento le dicen más que los calibradores. El espesor es una dimensión de ajuste, no una dimensión de calidad. El peso base y el contenido de recubrimiento son las dos cifras que predicen la vida útil. Las cinco propiedades que impulsan las decisiones de especificaciones reales Los ingenieros tienden a preseleccionar la fibra de vidrio recubierta de PTFE por una de cinco razones. Saber qué motivo se aplica a su proyecto le impide especificar demasiado, que es donde comienzan la mayoría de los excesos presupuestarios. Rango térmico El servicio continuo se suele cotizar entre -70 °C y 260 °C, con excursiones cortas superiores. La base de vidrio no se ablanda hasta mucho más arriba, por lo que el techo práctico lo fija el polímero, no el refuerzo. Lo que importa en una compra es si el proveedor indica una calificación continua, una calificación máxima y el tiempo de permanencia asociado a cada una. Liberación y baja fricción. La energía superficial del PTFE es lo suficientemente baja como para que la mayoría de los termoplásticos, adhesivos y productos alimenticios no se adhieran a él. Por este motivo, el material predomina en las mandíbulas de termosellado, las láminas antiadherentes y las superficies de las correas en las líneas de envasado. Los rellenos añadidos para resistencia al desgaste o rendimiento antiestático pueden aumentar ligeramente la energía superficial, por lo que una calidad rellena no es automáticamente la mejor superficie de liberación. Inercia química El compuesto resiste la mayoría de los ácidos, bases, disolventes y combustibles. Las excepciones reconocidas son los metales alcalinos fundidos, el flúor elemental y algunos medios fuertemente oxidantes a temperatura elevada. Para una planta química que evalúa una junta o un revestimiento de conducto, la pregunta útil no es "¿es resistente?" sino "cuál de las tres excepciones se aplica a mi flujo de proceso". Estabilidad dimensional La tela de vidrio apenas se mueve bajo carga o calor en comparación con los textiles termoplásticos. Se benefician el seguimiento de la correa, la alineación de las costuras y el registro de la impresión. Tenga en cuenta que el estiramiento no es cero y que un tramo amplio sin soporte aún se deformará. Los rodillos de soporte y los ajustes de tensión pertenecen a la misma conversación que la hoja de datos del material. Comportamiento eléctrico y ante el fuego. La constante dieléctrica se sitúa en torno a 2,1 en frecuencias de prueba comunes, con bajas pérdidas, lo que mantiene el material en uso para aplicaciones de aislamiento y microondas. También es inherentemente no combustible, con un índice limitante de oxígeno muy alto. Los códigos locales contra incendios aún rigen cómo se clasifica un ensamblaje terminado, así que solicite el certificado que coincida con su jurisdicción en lugar de asumir que la química base lo resuelve. Valores típicos de la hoja de datos para tejido de vidrio recubierto de PTFE, con el punto de verificación que normalmente decide la aceptación. Propiedad Rango típico indicado Qué verificar antes de realizar el pedido Temperatura de servicio continuo -70°C a 260°C Si las calificaciones máximas y continuas están separadas y el tiempo de permanencia Contenido de recubrimiento Aproximadamente del 60 % al 90 % en peso Resultado de quemado o termogravimétrico por lote Espesor 0,05 mm a 1,0 mm Tipo de manómetro, presión de medición y número de puntos. Fricción superficial Bajo, no pegajoso Si se sustituyó un grado de relleno Inflamabilidad Química base no combustible Clasificación de ensamblajes terminados para su mercado Constante dieléctrica Alrededor de 2,1 a 1 MHz Valor a su frecuencia operativa real Una hoja de datos que enumera la temperatura continua y máxima como un número le indica que no se ha caracterizado para su ciclo de trabajo. Comparación de la envoltura térmica con telas recubiertas de menor costo La mayoría de los proyectos no necesitan el tope de gama, y una comparación visual rápida evita el error común de pagar por un margen de temperatura que nunca se utilizará. El siguiente cuadro ubica las principales familias de telas revestidas en un eje de temperatura de servicio compartido. Temperatura indicativa de servicio continuo por sistema de recubrimiento PTFE sobre tela de vidrio -70°C a 260°C Silicona sobre tela de vidrio -60 °C a 200 °C PVC recubierto de PVDF -30 °C a 110 °C PVC recubierto de acrílico -30°C a 90°C PVC sobre poliéster -20°C a 70°C El gráfico trata deliberadamente de la banda continua, porque la cifra máxima anunciada en un folleto rara vez refleja un ciclo de trabajo real. Una mandíbula de termosellado que alcanza los 300 °C durante dos segundos por ciclo no se comporta en nada como una placa de prensa mantenida a 250 °C durante ocho horas, y la misma tela puede ser adecuada para uno e incorrecta para el otro. En la práctica, una gran parte de las consultas que manejamos se encuentran dentro de la banda de 70 °C a 110 °C, donde una membrana de PVC recubierta de PVDF o acrílico ofrece la resistencia a la intemperie requerida a un costo por metro cuadrado materialmente menor. Por encima de aproximadamente 200 °C, ese comercio deja de funcionar y el compuesto de alta temperatura gana su precio. Para envolventes arquitectónicas amplias, la decisión suele depender de la luz, la translucidez y la vida útil esperada, más que de la temperatura máxima. Nuestro Capacidad de recubrimiento, laminación y pruebas. cubre las rutas de PVC, PVDF y acrílico, por lo que podemos discutir el punto de cruce sin dirigir cada proyecto hacia una sola química. Haga coincidir el sistema de recubrimiento con el ciclo de trabajo real, no con el número más alto del folleto. La banda de 70 °C a 110 °C es donde el coste y el rendimiento suelen equilibrarse. Tejido y construcción: el campo que la mayoría de las solicitudes dejan en blanco Pregunte a diez compradores qué tejido necesitan y nueve responderán "estándar". Esa respuesta oculta la diferencia entre un cinturón que sigue recto durante dos años y uno que se ahueca en los bordes después de un mes. tejido tafetán Urdimbre y trama se alternan una sobre otra. El resultado es una tela densa, estable y dimensionalmente predecible con buena resistencia a la tracción en ambas direcciones y una superficie relativamente fina. Es el valor predeterminado para láminas antiadherentes, placas separadoras y transporte en general donde el acabado de la superficie importa pero la fatiga extrema por flexión no. Construcciones de sarga y satén. En la sarga, los hilos flotan sobre dos o más picos; en raso, más de cuatro o más. Los flotadores más largos producen una tela más suave y drapeada con mejor resistencia al desgarro, a costa de una estabilidad dimensional ligeramente menor y una mayor tendencia a deshilacharse en los bordes cortados. Los tejidos satinados son comunes cuando el material debe ajustarse a una platina curva o seguir una forma compleja. Malla abierta y leno. Donde debe pasar aire, vapor o calor, una construcción abierta con abertura definida reemplaza a una tela sólida. La porosidad se convierte en la especificación rectora, y el número de malla debe indicarse junto con el peso del recubrimiento, ya que un recubrimiento pesado puede cerrar una abertura que estaba abierta en la tela gris. También existe una relación práctica entre el peso base y el grosor que sorprende a quienes compran por primera vez. Una base de vidrio más pesada proporciona más resistencia y mejor resistencia a la fluencia, pero añade rigidez. Si su máquina tiene un diámetro de polea pequeño, la rigidez se convierte en agrietamiento y un tejido satinado más ligero durará más que un tejido liso más pesado en esa posición. Poleas pequeñas o radios estrechos: favorezca construcciones más ligeras y drapeables. Luces largas sin apoyo: prefiera telas más pesadas y dimensionalmente estables. Fabricación de corte y costura: espere más bordes deshilachados en tejidos de flotación larga y planifique un paso de sellado. Paso de aire o humedad: especifique la apertura, no solo el recuento de malla. El tejido decide la flexibilidad, la resistencia al desgarro y el comportamiento de los bordes. Depende de la consulta, no del criterio del proveedor. Peso del recubrimiento, lenguaje de grado y lo que realmente está comprando Los proveedores describen sus gamas con palabras como premium, estándar, mecánica y económica. El vocabulario no está estandarizado, así que trátelo como una pista más que como una especificación. Lo que se esconde detrás casi siempre es el número de pasadas de dispersión, el contenido de sólidos del baño y el cuidado con el que se controla la etapa de sinterización. Una calidad premium generalmente significa más pasadas, una película más densa y suave, menos poros y una tolerancia de espesor más estricta. Una calidad mecánica optimiza el rendimiento a la tracción y al desgarro y puede aceptar una superficie más rugosa. Un grado económico reduce la masa del recubrimiento, y esa reducción se manifiesta primero en los bordes y en los orificios cortados, donde el vidrio puede quedar expuesto. Los rellenos cambian la compensación Agregar rellenos puede mejorar la resistencia a la abrasión, aumentar la conductividad térmica o proporcionar un comportamiento antiestático. Cada adición quita algo. Los grados antiestáticos suelen aparecer más oscuros y pueden tener un rendimiento de liberación ligeramente reducido; Los grados resistentes al desgaste pueden ser más rígidos. Si su proceso depende de una liberación limpia, pregunte específicamente si hay un relleno presente antes de aceptar una sustitución. Poros y porosidad Ningún proceso de recubrimiento produce una película perfectamente continua en cada centímetro cuadrado, y una inspección con una caja de luz revelará puntos donde el vidrio está cerca de la superficie. Para una hoja de autorización esto suele ser irrelevante. Para una barrera dieléctrica o una membrana de sellado, esto es muy importante. Indique el nivel de aceptación en la orden de compra y acuerde el método de inspección al mismo tiempo, porque "sin agujeros" sin un método no es una especificación. Las palabras de calificación son marketing. La masa de recubrimiento, el número de pasadas y un método de aceptación de poros acordado son lo que realmente puede exigir a un proveedor. Inspección entrante: tolerancias que vale la pena escribir en el pedido La mayoría de las disputas que escuchamos no tienen que ver con la química. Se trata de peso, ancho, largo del rollo y uniones. Poner cuatro números en la orden de compra elimina la mayor parte de ese riesgo casi sin costo alguno. Puntos de aceptación prácticos para la inspección entrante de rollos de tejido de vidrio recubierto. Comprobar artículo Tolerancia comercial común Riesgo cuando no se controla peso total per square metre Alrededor de ±5% El recubrimiento ligero acorta la vida útil sin ningún signo visible Espesor Alrededor de ±10% La compresión de la junta, la separación de las mordazas y el empalme se adaptan a todos los turnos. Ancho de hendidura Alrededor de ±10 mm Anidamiento de residuos y problemas de seguimiento en cintas estrechas Longitud del rollo y uniones. Longitud indicada con juntas declaradas Paradas y cortes no planificados que no se pueden unir Adhesión del recubrimiento Control de pliegue o despegado por lote Descamación por temperatura, contaminación del flujo de producto. Condición del borde Sin hilos sueltos ni rebabas de revestimiento. Absorción del hilo, desvío de la correa, falla prematura del borde Otros dos elementos valen una frase en el contrato aunque no sean medidas. Primero, la consistencia del lote: pregunte si el material suministrado en el sexto mes provendrá de la misma línea y de la misma familia de lotes de dispersión que la muestra que aprobó. En segundo lugar, la documentación: un certificado de análisis con el peso y el espesor reales medidos vale más que una declaración de cumplimiento genérica. El muestreo es tan importante como la tolerancia misma. Corte muestras de ambos extremos de un rollo en lugar del primer metro y mida el espesor en un mínimo de cinco puntos a lo ancho. La variación de borde a centro es donde se esconden los puntos delgados. Peso, espesor, ancho y juntas cubren la mayor parte del riesgo comercial. Los cuatro pueden liquidarse en un párrafo de la orden de compra. Conversión: donde el buen material todavía falla Incluso un rollo bien especificado puede arruinarse durante la fabricación. Las tres operaciones que causan más problemas son cortar, unir y respaldar. Corte y sellado de bordes Los hilos de vidrio no se derriten, por lo que un borde cortado se deshilachará a menos que esté sellado. Las opciones incluyen termosellado con una cinta compatible, tratamiento ultrasónico o un borde recubierto. Para cintas estrechas que circulan a gran velocidad, un borde sin sellar es un cronómetro de cuenta regresiva. Unirse Hay tres enfoques comunes. Una junta superpuesta escalonada elimina el material de ambos extremos y los superpone para que el espesor final se mantenga cercano al nominal. Un empalme de dedo entrelaza hilos para una mayor resistencia de la unión. Un sujetador mecánico o una costura cosida son más rápidos pero introducen un aumento de espesor y un punto débil con la temperatura. La unión suele ser lo primero que falla en el servicio, por lo que el método de unión pertenece a la especificación original y no a un correo electrónico de seguimiento. Respaldo y laminación El adhesivo de silicona sensible a la presión es el soporte habitual donde el material debe unirse a una platina o al marco de una máquina. La elección del adhesivo está limitada por la temperatura independientemente del tejido, y un tejido a 260 °C sobre un adhesivo a 150 °C es un conjunto a 150 °C. Indique la temperatura de servicio del adhesivo por separado. La perforación, el punzonado y el troquelado exponen el vidrio en bruto en el corte. Para tareas de contacto con alimentos o salas limpias, planifique un paso de sellado posterior al corte y confírmelo con el proveedor del material antes de que comience la producción. La unión, el borde y el adhesivo suelen fallar antes que la tela. Especifique los tres en la etapa de cotización. Dónde pertenece la fibra de vidrio recubierta de PTFE y dónde no Existe un conjunto claro de funciones en las que el material no tiene un competidor realista: cubiertas de mandíbulas termoselladas, láminas antiadherentes en prensas laminadoras, cintas transportadoras en túneles de horneado y secado, membranas para juntas de expansión, juntas de alta temperatura y barreras dieléctricas en equipos de microondas. En cada caso, el valor proviene de combinar una superficie antiadherente con estabilidad mecánica a la temperatura. Es la respuesta equivocada en un número sorprendentemente grande de otros casos. Si la temperatura de trabajo se mantiene por debajo de los 100 °C, si el conjunto debe soldarse en el sitio, si el color debe coincidir con la paleta de una marca o si el presupuesto se mide en dólares por metro cuadrado en lugar de dólares por año de servicio, un sistema basado en PVC generalmente será la mejor opción de ingeniería. La alternativa de temperatura más baja, expresada claramente Los textiles recubiertos de PVC se sueldan, imprimen y unen fácilmente, vienen en una amplia gama de colores y cuestan una fracción de un compuesto de alta temperatura. Cuando la aplicación es un techo de membrana extensible, una cortina lateral de camión, una estructura temporal o una cubierta protectora, el requisito de desempeño es la resistencia mecánica y a la intemperie, no el servicio a 260 °C. Para envolventes arquitectónicas, una membrana de PVC recubierta de PVDF ofrece una superficie que resiste la acumulación de suciedad y mantiene su apariencia durante una larga vida al aire libre, con la flexibilidad y soldabilidad que exige la instalación en el sitio. No sobrevivirá a una placa a 250 °C y no está previsto que lo haga. Tela de tienda recubierta de PVC ignífugo impermeable Un tejido de poliéster impermeable y ignífugo recubierto de PVC para carpas para eventos, estructuras de exhibición y refugios temporales donde la protección contra la lluvia y una propagación más lenta de las llamas son importantes. Ver producto → Cuando el retardo de llama y la resistencia al agua son más importantes que la temperatura, una tela de carpa recubierta de PVC retardante de llama cubre estructuras de exhibición, refugios temporales y recintos para eventos sin el costo de un compuesto de alta temperatura. Lona recubierta de PVC resistente de 750 g/m² Lona de poliéster recubierta de PVC extragruesa de 750 g/m² para cerramientos industriales, cubiertas de jardines y protección de sitios donde se necesita alta resistencia al desgarro y a la abrasión. Ver producto → Para coberturas industriales pesadas, una lona revestida de 750 g/m2 proporciona la resistencia a la abrasión y al desgarro que una tela delgada de alta temperatura no sobreviviría en un entorno de jardín. Herramienta diferente, trabajo diferente. Posicionar las principales familias de tejidos recubiertos por función y no sólo por precio. familia de materiales Temperatura continua Atributo más fuerte Deber típico Tejido de vidrio recubierto de PTFE Hasta aproximadamente 260 °C Liberación más estabilidad térmica Mordazas de sellado, chapas prensadas, cintas de alta temperatura Tejido de vidrio recubierto de silicona Hasta aproximadamente 200 °C Flexibilidad y agarre Conductos flexibles, compensadores, liberación cuando el deslizamiento no es deseado. PVC recubierto de PVDF Hasta aproximadamente 110 °C Intemperie y limpieza Membranas arquitectónicas, cubiertas exteriores de larga duración PVC recubierto de acrílico Hasta aproximadamente 90 °C Costo y gama de colores. Coberturas generales, carpas, estructuras temporales. poliéster recubierto de PVC Hasta aproximadamente 70 °C Soldabilidad y dureza. Cortinas para camiones, lonas, cubiertas industriales. La tela de vidrio PTFE gana en temperatura y liberación. Por debajo de 100 °C, un sistema de PVC suele ganar en coste, color y fabricación en el lugar. Notas de aplicación que cambian la especificación El mismo material base se comporta de manera diferente según las tareas, y vale la pena incluir algunas notas de campo en la investigación. Sellado térmico y embalaje. Las cubiertas de las mandíbulas se reemplazan según un cronograma, por lo que la resistencia a la abrasión y el espesor constante son más importantes que la temperatura máxima. Solicite una tolerancia de espesor lo suficientemente ajustada como para que no sea necesario reajustar la separación de las mordazas en cada cambio. Transporte en hornos y secadores. La vida útil de la correa suele estar limitada por el desgaste de los bordes y la trayectoria, más que por el calor. Especifique el sellado de los bordes, confirme los diámetros de las poleas y verifique si la correa se tensará en caliente o en frío, porque la expansión térmica a largo plazo se acumula. Estructuras arquitectónicas y tensadas. Las membranas de vidrio de PTFE aparecen en estructuras permanentes donde el comportamiento frente al fuego y la larga vida útil de la fachada justifican el coste. Son rígidos, requieren fabricación especializada y, por lo general, los instalan contratistas que trabajan con el material todas las semanas. Liberación y moldeado Las hojas antiadherentes reutilizables reducen el gasto en consumibles, pero solo si la superficie permanece intacta. Una hoja arrugada que se ha doblado para su almacenamiento puede dejar una marca en la pieza moldeada, por lo que las instrucciones de almacenamiento y manipulación pertenecen al envío. Juntas de dilatación y compensadores. En este caso el material debe absorber el movimiento repetidamente. Predomina el comportamiento a la fatiga, y un tejido más ligero y drapeado con frecuencia supera a uno más pesado a pesar de cifras de tracción más bajas. En la mayoría de las aplicaciones, el modo de falla es mecánico, no térmico. Especifique según el fallo que espera, no según la calificación más alta disponible. Elegir un fabricante, proveedor o mayorista El mercado incluye fabricantes de recubrimientos genuinos, convertidores que compran productos en rollo recubiertos y los cortan, y mayoristas que mantienen existencias de muchas familias de productos. Ninguno de estos es inherentemente mejor, pero responden a preguntas diferentes. Un fabricante controla la química de dispersión, el recuento de pases y la sinterización, para poder ajustar una especificación o explicar una desviación. Un convertidor agrega valor al cortar, unir y respaldar. Un mayorista agrega valor en disponibilidad y cantidades de pedidos pequeñas. Comprar un compuesto de alta temperatura a un distribuidor es completamente razonable para una compra de mantenimiento y mucho menos razonable para una línea de producción que necesita consistencia entre lotes a lo largo de años. Preguntas que separan a los tres rápidamente: ¿Qué planta recubre la tela? ¿Podemos visitarla o ver un vídeo de la línea? ¿Cuál es el contenido de recubrimiento medido de los últimos tres lotes, no la cifra nominal? ¿Cómo se mide el espesor, con qué calibre y en cuántos puntos? ¿Cuál es el método conjunto estándar y qué alternativas están disponibles? ¿Qué informes de prueba acompañan a cada envío y cuáles se emiten únicamente a pedido? ¿Cuál es el plazo realista para repetir un pedido dentro de seis meses? El precio por metro cuadrado es una mala comparación por sí sola. Conviértalo a costo por hora de operación usando el intervalo de reemplazo esperado y la clasificación cambia con frecuencia. Un material que cuesta un tercio más pero dura el doble no es una compra premium, es más barata. Compare el costo por hora de operación, no el costo por rollo. El número que importa es el intervalo de reemplazo según su ciclo de trabajo real. Preguntas frecuentes ¿Para qué se utiliza la fibra de vidrio recubierta de PTFE? Se utiliza donde una superficie antiadherente debe sobrevivir al calor y a la carga mecánica al mismo tiempo: cubiertas de mandíbulas termoselladas, láminas antiadherentes en prensas de laminación, cintas transportadoras en hornos y secadoras, membranas para juntas de expansión, juntas de alta temperatura y barreras dieléctricas en equipos de microondas. ¿Qué temperatura puede soportar la fibra de vidrio recubierta de PTFE? El servicio continuo se suele cotizar entre -70 °C y 260 °C, con breves excursiones por encima de esa temperatura. El límite práctico lo establece el polímero y no el refuerzo de vidrio, y el tiempo de permanencia a la temperatura máxima importa tanto como la cifra máxima en sí. ¿Son seguros los alimentos de fibra de vidrio recubiertos de PTFE? La química base es ampliamente aceptada para uso en contacto con alimentos en muchas jurisdicciones, y los recubrimientos de PTFE están cubiertos por regulaciones de contacto con alimentos en varios mercados. El cumplimiento depende del artículo terminado, los aditivos presentes y las normas locales, así que solicite una declaración que mencione su mercado de destino en lugar de una declaración general. ¿Se puede coser o soldar fibra de vidrio recubierta de PTFE? Se puede coser con equipo industrial adecuado, pero los agujeros de costura crean caminos a través de la capa de recubrimiento. Para tareas de sellado, generalmente se prefiere un empalme escalonado o tipo dedo. La soldadura térmica es difícil porque el polímero no fluye como el PVC, por lo que la mayor parte de la fabricación se basa en empalmes, adhesivos o fijación mecánica. ¿Cuál es la diferencia entre PTFE y tejido de vidrio recubierto de silicona? El vidrio recubierto de silicona es más flexible y ofrece un mejor agarre, con un techo de servicio de alrededor de 200 °C. El PTFE ofrece una energía superficial más baja, un rango de temperatura más alto y una mejor resistencia química, a un costo mayor. La elección generalmente se reduce a si necesita deslizamiento o agarre. ¿El peso del recubrimiento realmente afecta la vida útil? Sí. La masa del recubrimiento determina la cantidad de polímero que protege los hilos de vidrio de la abrasión y el ataque químico. Un rollo con un peso inferior al de su propia hoja de datos expondrá el vidrio antes y la falla aparecerá primero en los bordes y en los agujeros cortados. ¿Cómo se deben almacenar los rollos? Mantenlas secas, apoyadas horizontalmente o sobre un núcleo, y alejadas de la luz solar directa. Evite los pliegues apretados, porque un pliegue en un revestimiento sinterizado es permanente y aparecerá como una marca en cualquier superficie con la que la hoja entre en contacto posteriormente. La mayoría de las respuestas a las preguntas frecuentes vuelven al mismo punto: indique el ciclo de trabajo, el método de unión y la tolerancia de aceptación, y la elección del material se vuelve sencilla. Siguiente paso Si la aplicación se sitúa por encima de aproximadamente 200 °C y necesita una superficie antiadherente, un compuesto de vidrio recubierto de PTFE es la familia adecuada y el trabajo consiste en especificar el tejido, la masa del recubrimiento y el método de unión. Si se sitúa por debajo de unos 110 °C, la misma conversación sobre rendimiento suele terminar con un tejido recubierto de PVC, PVDF o acrílico, y la decisión pasa al color, la soldabilidad y la vida útil. Nuestra producción se basa en esos sistemas de recubrimiento de baja temperatura, desde membranas arquitectónicas hasta cubiertas industriales pesadas, y sabemos claramente dónde termina ese rango. Envíenos el ciclo de trabajo, el perfil de temperatura y los requisitos de la junta y le diremos si el trabajo nos corresponde a nosotros o a un especialista en altas temperaturas. Páginas relacionadas en este sitio Capacidad de recubrimiento, laminación y pruebas. Solicite una revisión de especificaciones o una muestra Comience con el ciclo de trabajo, no con el nombre del material. El ciclo de trabajo le indica qué familia de recubrimiento es defendible y el resto son detalles de las especificaciones. .article-section p{font-size:16px!important;margin-bottom:12px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#0b3d6b;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0b3d6b;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:18px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#eaf3fb;color:#0b3d6b;text-align:left;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .chart-block{background-color:#f7fafd;border:1px solid #dbe7f2;border-radius:8px;padding:16px;margin-bottom:15px;}.article-section .chart-head{font-size:16px;font-weight:bold;color:#0b3d6b;margin-bottom:14px;text-align:center;}.article-section .chart-row{display:grid;grid-template-columns:220px 1fr;gap:12px;align-items:center;margin-bottom:10px;}.article-section .chart-label{font-size:14px;color:#0b3d6b;line-height:1.5;}.article-section .chart-range{color:#5a6b7c;font-size:13px;}.article-section .chart-track{background-color:#e3edf6;border-radius:4px;height:18px;}.article-section .chart-bar{height:18px;border-radius:4px;}.article-section .bar-a{background-color:#0b3d6b;}.article-section .bar-b{background-color:#22588c;}.article-section .bar-c{background-color:#4d84b8;}.article-section .bar-d{background-color:#7aa6cf;}.article-section .bar-e{background-color:#a8c6e0;}.article-section .link-module{background-color:#f7fafd;border:1px solid #dbe7f2;border-radius:8px;padding:16px;margin-bottom:15px;}.article-section .link-module p{font-size:16px!important;color:#0b3d6b;font-weight:bold;margin-bottom:12px;}.article-section .link-module ul{margin-bottom:0;}.article-section .link-module a{color:#0b3d6b;text-decoration:underline;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Nov 18,2026
Guía de materiales de membranas de PVC para compradores B2B: selección, especificaciones y suministro
Material de membrana es un término amplio, pero en la compra de textiles recubiertos generalmente significa un compuesto flexible: una tela base tejida o no tejida, un recubrimiento de polímero y, a veces, un acabado superior. Para una cubierta de edificio, camión, inflable o industrial, el materiales se elige por su resistencia a la tracción, resistencia a la intemperie, soldabilidad y peso. La primera conclusión: no compres solo por gsm. Un material de membrana de PVC de 650 g/m2 de una construcción puede comportarse de manera diferente a un tejido de 650 g/m2 con otro sistema de revestimiento. Para los compradores B2B, el camino seguro es definir la aplicación y luego solicitar la tela base, el recubrimiento, la tolerancia de peso y los datos de prueba. Kingtex, como telaante de tejidos de PVC, organiza su gama de productos exactamente en torno a estas variables: tejido base, tipo de revestimiento, peso, tejido y función. La decisión más confiable sobre el material de la membrana comienza con la aplicación y termina con los datos de construcción documentados, no con un solo número de peso. El material de la membrana comienza con la tela base y el sistema de recubrimiento. Dos rollos pueden tener el mismo peso y seguir siendo productos diferentes. Se puede utilizar una tela base de poliéster 1000D con revestimiento de PVC de doble cara para uso inflable. Otro puede utilizar una tela de cubierta más ligera con una sola capa para protección temporal. La diferencia es importante porque la tela base soporta la carga, mientras que el recubrimiento controla la resistencia al agua, la exposición a los rayos UV, la sensación de la superficie y la respuesta de la costura. En el catálogo de Kingtex, los nombres de los productos muestran claramente esta lógica: de 400 g/m2 a 900 g/m2 para cubiertas de camiones y telas para cortinas laterales, de 550 g/m2 a 900 gsm para telas inflables y revestimiento acrílico o PVDF para telas de membranas arquitectónicas. Una comparación de familias de materiales de membranas textiles recubiertas comunes; Las especificaciones exactas deben confirmarse con la hoja de datos del producto actual. familia de materiales Construcción típica uso común cheque del comprador Tejido de membrana arquitectónica Tela base de poliéster con revestimiento acrílico o PVDF. Techo tensado, sombra, marquesina. Sistema de recubrimiento, soldabilidad, vida útil. Material de cubierta de PVC Tela base de poliéster con revestimiento de PVC. Coberturas agrícolas, industriales. gsm, abrasión, exposición a los rayos UV tela inflable de PVC Poliéster 1000D con revestimiento de PVC de doble cara. Estructuras inflables, artículos de ocio. Adhesión, retención de aire, resistencia de la costura. tela de malla de PVC Tela base 100% poliéster, impregnada de PVC. Cercado, sombra, refuerzo. Apertura, resistencia al desgarro, estabilidad de los bordes. Tela de tienda de PVC Tela base de poliéster con revestimiento acrílico o PVC. Carpas para eventos, estructuras temporales. Ignífugo, impermeabilización, flexibilidad. Cobertor para camión y cortina lateral. Tela base de poliéster con revestimiento de PVC. Fundas de transporte y cortinas laterales. Resistencia al desgarro, peso, agrietamiento por flexión. Cuando un comprador solicita una cotización, la pregunta útil no es sólo "¿cuál es el precio del material de la membrana?", sino "¿qué tela base, revestimiento, tolerancia de peso y método de prueba está cotizando?". De esta manera un proveedor, fabricante o mayorista puede comparar ofertas sin ocultar diferencias en la construcción. El sistema de revestimiento y la tela base deciden el rendimiento del material de la membrana; gsm solo te dice cuánta masa hay en un metro cuadrado. Lo que te dice y lo que no te dice el número de peso El peso es útil porque proporciona una banda rápida de manipulación, soporte de tracción y costo. Se vuelve engañoso cuando los compradores comparan 550 g/m2 de un proveedor con 550 g/m2 de otro sin verificar el espesor del recubrimiento, la tela base y el método de prueba. El siguiente cuadro cuenta la cantidad de opciones de peso enumeradas en las familias de productos Kingtex actuales, no la clasificación de rendimiento de esas familias. Opciones de peso enumeradas por familia de materiales de membrana de PVC cubierta de PVC material 3 listados opciones de peso inflable de PVC fabric 4 listados opciones de peso cubierta de camión y cortina lateral 5 listados opciones de peso El gráfico muestra opciones, no calidad. Una familia con más opciones de peso le da al comprador más espacio para encontrar un trabajo, pero también significa que la consulta debe ser específica. Para un mayorista o distribuidor de materiales de membrana de PVC, aquí es donde los códigos de pedido y las tolerancias importan. Si un proyecto necesita un material de cobertura de 750 g/m2, el proveedor debe confirmar si se trata de una cifra nominal o mínima y cómo se aplica el recubrimiento. Para la tela inflable, la misma pregunta se aplica a la adhesión del recubrimiento y la resistencia de la costura, porque un rollo más pesado que no se adhiere bien no es un mejor rollo. Kingtex enumera opciones inflables de 550 g/m2, 650 g/m2, 850 g/m2 y 900 g/m2, por lo que el comprador debe indicar el uso final antes de solicitar el peso más pesado disponible. Una cifra de peso es un filtro inicial, no una especificación de compra; Pregunte por nominal versus mínimo, tipo de recubrimiento y método de prueba. Haga coincidir el material de la membrana con la aplicación, no con el nombre del catálogo. El mismo material de membrana de PVC se puede vender con diferentes nombres porque el mercado utiliza un lenguaje de aplicación además de un lenguaje técnico. El comprador debe traducir la aplicación a requisitos mecánicos antes de comparar los rollos. Tejido de membrana arquitectónica: el sistema de revestimiento impulsa la apariencia y la resistencia a la intemperie La tela de membrana arquitectónica generalmente se especifica para techos tensados, marquesinas y estructuras de sombra. En la gama Kingtex, la división clave es PVC recubierto de acrílico, PVC recubierto de PVDF y PVC recubierto de PVDF de grado industrial. El recubrimiento acrílico a menudo se elige para telas arquitectónicas en general, mientras que el recubrimiento de PVDF se selecciona cuando la apariencia de la superficie y el comportamiento de limpieza son más importantes. El comprador debe preguntar cómo se suelda la tela, cómo se protege el revestimiento durante el transporte y qué diseño de vida está dispuesto a respaldar el proveedor por escrito. Tela de membrana arquitectónica de PVC recubierta de PVDF JT-1200 Membrana de PVC de doble cara de 1200 g/m² con acabado PVDF para cubiertas tensadas y estructuras de sombra; Confirmar el comportamiento de soldadura. Ver producto → Tejido inflable de PVC: la retención de aire y la resistencia de las costuras son lo primero La tela inflable no es sólo una funda de diferente color. Necesita una tela base y un sistema de revestimiento que favorezcan la retención de aire, la resistencia de las costuras y el plegado repetido. Kingtex enumera la tela inflable de poliéster 1000D con revestimiento de doble cara de 550 g/m2, opciones de alta resistencia de 650 g/m2, de alta resistencia de 850 g/m2 y de tejido Panamá de 900 g/m2 de alta resistencia. El tejido panamá y las construcciones más pesadas no son automáticamente adecuadas para todos los inflables; son opciones para diferentes cargas y métodos de procesamiento. El comprador debe confirmar el revestimiento en ambos lados, el método de prueba de costura y si la tela se utilizará para un artículo de ocio pequeño o para un inflable estructural más grande. Tela inflable de PVC de alta resistencia 1000D 850 g / m2 Tejido de PVC de doble cara resistente para grandes inflables comerciales y con soporte aéreo; comprobar presión, span y pruebas de soldadura. Ver producto → Tela para cubiertas de camiones y cortinas laterales: rasgarse y doblarse importan más que brillar La tela de la cubierta para camiones se enfrenta a la abrasión, la flexión y la intemperie. La gama Kingtex comienza con telas antidesgarros para cubiertas de camiones de 400 g/m2 y avanza hasta telas para cortinas laterales de 510 g/m2, reforzadas de 610 g/m2, resistentes de 650 g/m2 y de 900 g/m2. Una opción antidesgarro de 400 g/m2 puede ser adecuada para tareas más livianas donde la flexibilidad y el manejo son importantes, mientras que una tela de cortina lateral de 900 g/m2 es una construcción diferente para una parte diferente del vehículo. Los compradores deben preguntar sobre la resistencia al desgarro, la adherencia del recubrimiento y cómo se comporta la tela después de doblarla repetidamente. Tela de cortina lateral de camión recubierta de PVC de 900 g / m2 Tejido de PVC de alta resistencia de 900 g/m² para remolques con lona corredera, con alta resistencia al desgarro y opciones de lacado imprimible para uso en flotas. Ver producto → Aquí también es donde un proveedor con una gama de productos real es más útil que una página comercial con un tejido genérico. La conversación debe pasar de "Necesito material de membrana" a "Necesito esta tela base, este revestimiento, esta banda de peso y esta prueba". Elija la familia de productos según el trabajo mecánico que debe realizar y luego utilice el peso y el recubrimiento para ajustar las especificaciones. Una lista de verificación práctica para el comprador de material de membrana de PVC Utilice una breve lista de verificación antes de aprobar una muestra o realizar un pedido al por mayor. Ahorra tiempo después porque la mayoría de las disputas provienen de suposiciones poco claras, no de una tarjeta de color faltante. Indique la aplicación y el entorno: exposición al sol, lluvia, abrasión, plegado o presión del aire. Confirme la tela base: 1000D, 100% poliéster, tejido panamá, ripstop o estructura de malla. Confirme el revestimiento: PVC, acrílico, PVDF, revestimiento de doble cara o impregnación. Confirmar la cifra de peso: nominal o mínimo, y la tolerancia permitida. Solicite una muestra que coincida con el lote de producción, no una pieza de exhibición hecha a mano. Acuerde la inspección: defectos visuales, ancho, largo del rollo, adherencia del recubrimiento y prueba de costura, si corresponde. Para un mayorista o distribuidor, pregunte cómo el proveedor mantiene consistentes los pedidos repetidos en todos los lotes. Una buena cotización debería permitirle a un comprador técnico reconstruir el producto sin tener que volver a llamar al proveedor para conocer los datos básicos. Si la cotización solo dice "material de membrana de PVC, 650 g/m2, mejor precio", aún no es una especificación. Un buen proveedor de material para membranas debe hacer que las especificaciones sean repetibles, no simplemente impresionantes en una tarjeta de muestra. Por qué son importantes la visita al fabricante y la aprobación de una muestra Las muestras son necesarias, pero no suficientes. Una muestra muestra una pieza; La producción muestra el rango. Pregunte cómo se inspecciona la tela base, cómo se controla el peso del recubrimiento y cómo se prueban las costuras. Kingtex opera como fabricante de tejidos de PVC con equipos de recubrimiento, laminación y prueba, y sus páginas de productos están organizadas por aplicación y construcción. La pregunta útil no es si existe una línea, sino si se registran los mismos parámetros para su pedido y se repiten en el siguiente. Para los compradores que se abastecen de un fabricante o proveedor, ese registro es la diferencia entre una compra de material y una compra de especificaciones. Explorar páginas relacionadas Tecnología de revestimiento y laminación de PVC. Aplicaciones en construcción y arquitectura. Una visita a una fábrica es más útil cuando finaliza con una muestra firmada, una especificación registrada y una tolerancia clara entre lotes. Preguntas frecuentes: preguntas sobre el material de la membrana que hacen los compradores ¿Qué es el material de la membrana en el contexto del tejido de PVC? Es un textil revestido elaborado a partir de una tela base y un revestimiento de polímero. En la gama Kingtex, eso incluye tela de membrana arquitectónica, material de cubierta de PVC, tela inflable, tela de malla, tela para tiendas de campaña y tela para cubiertas de camiones. El término describe el papel del material, no una única fórmula. ¿Es siempre mejor un gsm más alto para un material de membrana? No. Un gsm más alto puede agregar masa y resistencia al desgarro, pero también puede dificultar el manejo y el plegado. El peso adecuado depende de la aplicación, del tejido base, del revestimiento y del método de procesamiento. Una tela para cubierta de camión ripstop más liviana y una tela para cortinas laterales más pesada son productos válidos para diferentes trabajos. ¿Cómo comparo cotizaciones de diferentes proveedores? Compare la construcción, no sólo el precio. Pregunte por la tela base, el tipo de recubrimiento, la tolerancia de peso, el ancho del rollo, el método de prueba y los términos de aprobación de las muestras. Si una cotización incluye un material de membrana de PVC de 650 g/m2 y otra una tela recubierta de acrílico de 650 g/m2, no son la misma oferta. ¿Se puede utilizar un mismo material de membrana tanto para la arquitectura como para el transporte? Normalmente no sin una nueva reseña. La tela arquitectónica se juzga por su resistencia a la intemperie, apariencia y soldabilidad. La tela de transporte se juzga por su resistencia al desgarro, la flexión y la abrasión. Un proveedor puede ofrecer ambos, pero la construcción debe seleccionarse para el uso final en lugar de trasladarse de otro proyecto. ¿Qué debe preguntar un mayorista antes de realizar un pedido al por mayor? Un mayorista debe preguntar sobre la consistencia del lote, el embalaje, la tolerancia de longitud del rollo, el tiempo de entrega y cómo maneja el proveedor las reclamaciones. Si el producto se vende con la marca propia del mayorista, la hoja de especificaciones debe acordarse por escrito antes de la producción. El mejor material de membrana es aquel que cumple con la aplicación, el método de procesamiento y el estándar de inspección acordado al mismo tiempo. .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#0b3d6b;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0b3d6b;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#f4f8fb;color:#0b3d6b;text-align:left;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;vertical-align:top;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .key-takeaway{background-color:#eaf3fb;border-left:3px solid #4d84b8;padding:12px 16px;margin-bottom:15px;font-size:16px;color:#0b3d6b;}.article-section .chart-block{max-width:760px;margin:18px auto 20px auto;padding:18px 16px;background-color:#f4f8fb;border:1px solid #d7e5f0;border-radius:8px;}.article-section .chart-title{font-size:16px;font-weight:bold;color:#0b3d6b;text-align:center;margin-bottom:16px;}.article-section .chart-row{display:flex;align-items:center;gap:10px;margin-bottom:14px;}.article-section .chart-label{width:150px;font-size:14px;line-height:1.35;color:#0b3d6b;text-align:right;flex:0 0 150px;}.article-section .chart-track{flex:1 1 auto;height:22px;background-color:#dfeaf3;border-radius:4px;overflow:hidden;}.article-section .chart-bar{height:22px;background-color:#4d84b8;border-radius:4px;}.article-section .bar-3{width:60%;}.article-section .bar-4{width:80%;}.article-section .bar-5{width:100%;}.article-section .chart-value{width:112px;font-size:14px;line-height:1.35;color:#0b3d6b;flex:0 0 112px;}.article-section .link-module{margin:18px 0 15px 0;padding:16px;background-color:#f4f8fb;border:1px solid #d7e5f0;border-radius:8px;box-shadow:0 2px 6px rgba(11,61,107,0.08);}.article-section .link-module-title{font-size:16px;font-weight:bold;color:#0b3d6b;margin-bottom:8px;}.article-section .link-module a{display:block;font-size:16px;color:#0b3d6b;text-decoration:underline;margin-bottom:6px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Nov 11,2026
Polyvinyl Chloride Membrane Guide: Base Cloth, Coating Weight and Seams
A procurement officer forwards a package with one line item: "polyvinyl chloride membrane, white, 1050 gsm, hot-air welded, 12,000 m²." Three suppliers quote. One comes back 38 percent below the other two, and all three confirm they meet the specification. Nothing in the paperwork explains the gap, because the paperwork never asked the four questions that actually decide the outcome: which base cloth, how much of the weight is coating, which topcoat, and how the seams will be tested. The short answer, before the detail: a polyvinyl chloride membrane is a chemistry, not a product. Under that single name you can buy a coated woven fabric for a tensile canopy, a scrim-reinforced sheet for a flat roof, a 400 gsm truck curtain, a 900 gsm inflatable skin, or a PVC-impregnated mesh for shade screening. They share a polymer family and very little else. Price comparison only becomes meaningful once base cloth, coating weight, topcoat system and seam method are fixed on paper. This guide is written from the manufacturing side of that conversation. It explains how coated PVC membranes are built, which numbers on a datasheet deserve a second look, where gram weight ranges come from, how seams fail, and how to structure a purchase order so that the roll delivered matches the sample approved. It is intended for specifiers, fabricators, converters, contractors and trading companies who buy coated PVC materials rather than finished consumer goods. Two membranes at the same total gram weight can behave completely differently, because base cloth and coating split decide performance, not the headline number. What a Polyvinyl Chloride Membrane Really Covers The term reaches a factory inbox attached to at least four unrelated purchasing conversations. A structural engineer means a woven polyester fabric coated with PVC and finished with a topcoat, tensioned across a steel frame. A roofing contractor means a single-ply sheet made from PVC plies laminated around a polyester scrim. A logistics company means a curtainsider side panel that has to survive fork-lift contact and winter cold. A fabricator of inflatables means a 1000D base cloth with double-sided coating that must hold air at a seam. All four call it a PVC membrane. The confusion is not purely linguistic. Single-ply roofing sheets and coated architectural fabrics are both flexible PVC-based sheets, and they are both welded on site, so they get grouped together in tenders. But the manufacturing route differs. Roofing membranes are usually built from calendered or extruded PVC film, sometimes reinforced with a polyester mat or scrim, and the sheet is characterized by thickness in millimetres. Coated fabrics are built from a woven base cloth that is passed through a coating line, and the sheet is characterized by weight in grams per square metre plus yarn specification. Asking a coated-fabric plant to quote a 1.5 mm roofing sheet is like asking a paper mill for a bottle. Six families sold under the same "PVC membrane" label, and the property that most often decides whether a delivery is accepted. Membrane family How it is built Typical use First thing to verify Architectural membrane fabric Woven polyester base cloth, PVC coating, acrylic or PVDF topcoat Tensile canopies, shade structures, atrium and stadium roofs Coating adhesion and weld strength Single-ply roofing membrane PVC plies laminated around a polyester scrim or fabric backing Flat and low-slope roof waterproofing Sheet thickness and seam method Truck cover and side curtain fabric High-tenacity polyester base with PVC coating, roughly 400 to 900 gsm Curtainsiders, flatbeds, bulk transport Tear strength and cold flexibility Inflatable fabric 1000D polyester base, double-sided PVC coating, 550 to 900 gsm Inflatables, air beams, temporary structures Ply adhesion and air retention Cover material and tarpaulin Woven base with PVC coating, roughly 550 to 750 gsm Agriculture, industrial and stockpile covers Weight tolerance and UV package PVC mesh fabric Polyester scrim impregnated with PVC Fence screening, shade and reinforcement Mesh count and coating pick-up There is also a naming habit worth knowing. Some buyers say "polyvinyl chloride membrane" when they mean the coated fabric, and "PVC tarpaulin" when they mean the same material at a lower weight. Others reserve "membrane" for anything that will be welded rather than sewn. Because the vocabulary is loose, the fastest way to close a quotation gap is not to argue about the word but to send a specification template back with four fields that must be filled: yarn specification, base cloth weave, coating weight per side, and topcoat chemistry. Before comparing prices, agree on the family, the base cloth and the coating split. Until then, the quotes are for different products wearing the same name. How a Polyvinyl Chloride Membrane Is Built The base cloth carries the load In a coated fabric, the woven polyester base carries the mechanical load and the PVC carries the weather. Base cloth is described by yarn linear density, weave, and finished weight. A 1000D yarn is thick and strong, which is why it appears across inflatable fabric and heavy transport covers. Finer yarns allow a denser, smoother cloth that coats more evenly and takes a cleaner print. Weave matters just as much: a plain weave gives balanced strength and a tight surface, a panama weave gives a flatter, heavier hand with better coating penetration, and a ripstop structure introduces thicker reinforcement yarns at intervals to interrupt tear propagation. Two cloths at the same finished weight can differ significantly in tear strength because of yarn tenacity, crimp, and heat setting. A tightly crimped yarn gives a thicker, softer hand but allows more elongation under load, which is why some architectural fabrics are specified with a maximum elongation rather than a minimum breaking strength. For a tensile structure, the design software assumes a spring stiffness for the fabric. If the delivered cloth is stiffer or softer than the assumed value, the geometry of the built structure changes, and so does the load path into the frame. Coating and lamination are not the same process Coating means depositing a PVC paste onto the cloth and fusing it in an oven. Lamination means bonding a pre-made PVC film to the cloth, using either hot lamination or cold lamination with an adhesive. Coating tends to give better penetration into the weave and a more integrated composite; lamination tends to give more precise thickness control and a smoother surface. Many plants run both routes, which is why a coated fabric manufacturer can supply a product described as laminated on one line and coated on another. For inflatables, the coating is applied on both faces, and the adhesion between coating and cloth becomes the critical property. An inflatable is a pressure vessel made of cloth. If the coating lifts from the base, the seam may still hold while the panel blisters. Double-sided coating at 550 to 900 gsm on a 1000D base is the common construction range, with heavier weights used where the panel spans a wider unsupported distance or where abrasion from ground contact is expected. The topcoat decides how the surface ages Bare PVC is a workable surface for a few seasons and a troublesome one after that. Plasticiser migrates, dirt bonds to the surface, and the colour shifts. A topcoat slows this down. Acrylic topcoats are the economical option: they improve cleanability and reduce surface tack at modest cost, and they suit shade structures, tent fabric and general covers where the service life expectation sits in the single digits. PVDF topcoats cost more but hold gloss and colour far better under UV, and they shed dirt rather than absorb it, which matters on a light-coloured canopy where cleaning access is difficult. Industrial-grade PVDF differs from a standard PVDF finish mainly in film thickness and coverage rather than in the polymer itself. On a large architectural roof, the difference shows up in how the surface reads after several summers: a thin finish can thin further at high-wear zones such as ridge lines and fixing points. That is why projects with long design lives, high UV loads or a requirement to retain colour contrast tend to specify the heavier topcoat rather than the standard one. JT-1200 PVDF Coated PVC Architectural Membrane FabricDouble-sided PVC-coated architectural membrane with PVDF/acrylic surface treatment, high-strength polyester base and UV/weather resistance for roof and facade projects.View Product → Base cloth decides strength and stretch, coating decides weather protection, and the topcoat decides how the membrane looks after three summers. How to Read a PVC Membrane Datasheet Most disputes between a buyer and a supplier do not come from a bad product. They come from a datasheet that was read as a guarantee when it was really a description. The fields below are the ones worth slowing down for, and each has a follow-up question that separates a real specification from a marketing line. A short list of datasheet fields worth reading twice before a purchase order is raised. Datasheet field What it actually tells you Question to send back Total weight (gsm) Combined base cloth plus coating weight How much of that figure is coating? Coating weight (gsm) Polymer available for UV, abrasion and welding Is it single-side or double-side, and per face or total? Grab tensile (N) Short-span strength of the composite Warp and weft, or warp only? Trapezoidal tear (N) Resistance to crack propagation at a fixing point Tested on coated fabric or on base cloth? Coating adhesion (N/5cm) Whether the coating stays bonded to the cloth Which method and which conditioning? Weld shear strength Whether seams approach parent-material strength What welding window is recommended? Cold flex or cold crack Behaviour during winter installation and handling At what temperature and after how many cycles? Fire classification Reaction to fire for the intended market Which standard, which test body, which report number? The most common trap is the gram weight figure. A "1050 gsm" coated fabric might be 700 gsm of base cloth with 350 gsm of coating, or 850 gsm of base with 200 gsm of coating. Both are 1050 gsm. The first has generous polymer for welding and abrasion resistance; the second has more yarn and will be stronger in tension but thinner at the seam. Which is correct depends entirely on whether the membrane is carrying load or facing weather. A tent fabric and a tensile roof at the same total weight are built to opposite priorities. The second trap is a single-value tensile figure with no direction stated. Coated woven fabrics are anisotropic: warp and weft strength differ, and so does elongation. A quotation that shows one number cannot be compared to one that shows four. Ask for warp and weft, and ask for the test method, because grab tensile and strip tensile produce different numbers from the same roll. The third trap is silence on conditioning. Adhesion and tear results shift with temperature and humidity during testing. A supplier who states the conditioning is easier to hold to a result later than one who simply lists a value. Ask for the coating split, directional tensile values and the test method. A single gram weight number is a starting point, never a specification. Gram Weight Bands and Where They Fit Weight is the fastest way to place a PVC membrane in the market, but only within a family. A 650 gsm inflatable fabric and a 650 gsm truck cover may share a number and share almost nothing else, because the base cloth and coating split differ. The chart below shows the bands that typically appear across coated PVC membrane lines, so a buyer can quickly judge whether an offer sits inside a normal range for the intended job. Typical gram weight bands across coated PVC membrane lines (gsm) Inflatable fabric 550–900 Truck cover fabric 400–900 Cover material 550–750 0300600900 The truck cover band is the widest because the job is the widest. A 400 gsm fabric with a ripstop structure makes sense where the curtain is handled often and weight matters for the driver; a 650 gsm fabric makes sense where the load is abrasive or the cover is expected to last through several resale cycles; a 900 gsm sheet belongs on side curtains that take regular impact and where the extra stiffness does not cause handling problems. Choosing the top of the band for every job is a common error that raises cost and makes the curtain harder to operate. The inflatable band clusters between 550 and 900 gsm because pressure retention and abrasion resistance both scale with coating mass. Double-sided coating at 550 gsm works for smaller decorative inflatables, while 850 gsm and above appears where panels are large, seams are long, or ground contact is frequent. The cover material band sits in a narrower window because those products are usually cut, hemmed and eyeleted rather than welded into a structural shape, so the balance between tear strength and flexibility matters more than weld tolerance. Two practical notes on reading the chart. First, the numbers are total weight, and a supplier quoting "750 gsm" without stating the coating share has told you less than it appears. Second, the top of a band is not automatically better. A heavier membrane is stiffer, harder to fold, and more demanding on welding equipment, so matching weight to handling conditions is as important as matching it to strength requirements. Use gram weight to place a product inside its family, then confirm the coating split before assuming the heavier option is the safer one. Seams, Welding and Joint Detailing Most field failures in PVC membrane work are seam failures. The parent material rarely tears across a panel; the joint opens, the weld peels, or the edge detail pulls out of its fixing. That pattern makes seam testing the single highest-value item in a factory acceptance conversation, and it is usually the item missing from the purchase order. Hot-air welding is the standard method for coated PVC, with the weld temperature, speed and pressure set by the material weight and the equipment. A heavier coating gives a wider working window because there is more polymer to fuse; a thin coating leaves a narrow band where the material is either under-welded or scorched. This is why a fabricator who changes from one 650 gsm supplier to another at the same weight can suddenly see seam failures: the coating thickness and plasticiser package changed, and the welding parameters were never re-established. Two quality controls make the difference. The first is a trial weld at the start of each shift or each roll lot, peeled by hand and inspected for a cohesive failure inside the coating rather than a clean separation at the interface. The second is a destructive test at defined intervals through the production run, with results recorded against the lot number. Both are cheap. Neither is common enough. Confirm the recommended welding window in writing, including temperature and speed range, for the exact product code ordered. Ask whether the quoted weld strength is seam shear, seam peel, or both, and request the method used. Specify lap width and edge treatment, because a narrow lap on a heavy fabric concentrates stress at the weld toe. For structural work, request welded sample coupons from the actual production lot, not from a stock sample. Check that edge reinforcement, hemming and hardware detailing are compatible with the coating weight, since thin coatings cut through more easily under a grommet. The reinforcement detail deserves its own note. A membrane is only as strong as the point where it meets the structure. Pockets, keder edges, cable reinforcement and plate fixings all introduce stress concentrations, and the coating weight at those points determines whether the material creeps or cuts. On heavier architectural work, additional layers or a heavier base cloth at the perimeter is normal practice, and it should appear in the specification rather than being left to the fabricator's judgement. Specify the welding window and demand recorded destructive tests on the delivered lot. Seam quality is a process control issue, not a material property. Matching the Membrane to the Application Selection becomes much simpler once the application is fixed, because each application imposes a different dominant requirement. The paragraphs below walk through the main ones, and the logic is the same in each case: identify the load case, then identify the exposure, then choose weight and topcoat to satisfy both without over-specifying. Construction and architecture Architectural membrane fabric sits at the demanding end of the coated fabric range. It has to hold a pre-stressed shape for years, resist UV and pollution, accept welding on site under imperfect conditions, and maintain appearance on surfaces that are difficult to clean. Coating adhesion and weld consistency matter more than raw tensile strength, because the structure is designed around a known fabric strength and the real risk is localised failure rather than global overload. The specification usually names the topcoat system and the fire classification for the jurisdiction. Buyers should also confirm translucency if the design relies on daylight, since a heavier coating reduces light transmission and can change the interior lighting strategy. For projects in coastal or industrial atmospheres, the case for a heavier topcoat is stronger, because the surface is exposed to salt or chemical fallout that accelerates chalking and dirt pick-up. 1000D 850gsm PVC Coated Fabric for InflatablesHeavy-duty double-sided PVC fabric on 1000D polyester base, with high tensile and tear strength and weldability for inflatable structures and air-supported equipment.View Product → Transport and side curtains Truck covers and side curtains are abuse-tolerant products, and the specification should be written around abuse rather than around elegance. Tear strength, cold flexibility and edge durability drive service life. A curtain that cracks when rolled at minus temperatures, or a cover that splits at a lashing point after two seasons, is a warranty problem regardless of its tensile figure. The commonly used range runs from 400 gsm ripstop structures for lighter duty through 510 and 610 gsm for general freight to 650 gsm for heavy use, with 900 gsm appearing on side curtains where impact and abrasion are routine. Buyers in cold climates should ask specifically about cold flex performance, and buyers in hot climates should ask about plasticiser retention, because a membrane that stiffens in the first summer will crack in the first winter. 650gsm Heavy Duty PVC Tarpaulin for Truck CoversDouble-sided PVC-coated 1000D polyester tarpaulin at 650 g/m², positioned for truck covers and outdoor protective covering where abrasion and fatigue margin matter.View Product → Inflatables and air structures Inflatables are a pressure problem disguised as a fabric problem. The critical properties are ply adhesion, coating continuity, and seam strength under sustained load. A pinhole or a thin spot in the coating becomes a leak path; a poorly bonded coating blisters under pressure. Double-sided coating on a 1000D base, from 550 gsm upward, is the conventional construction, with heavier weights selected where panels are large, where the item is inflated and deflated frequently, or where ground abrasion is expected. Agriculture, aquaculture and industrial covers These applications tolerate less glamorous materials but demand reliability over long outdoor exposure. UV resistance, resistance to mould and to agricultural chemicals, and a coating weight that survives wind flap all matter. Wind flap is underrated as a failure mode: a cover that oscillates in the wind fatigues at every eyelet and hem, so the edge detail and the coating weight at the edge often determine service life more than the field strength of the sheet. Leisure and events Event work puts a premium on handling and appearance. The membrane is folded, transported, installed by crews who are not always gentle, and expected to look presentable under lighting. A smoother coated surface cleans better, a well-controlled topcoat resists scuffing, and consistent colour between rolls matters because panels from different lots end up side by side. Across all five areas, the pattern is consistent: the correct membrane is the lightest one that satisfies the dominant requirement with a margin the buyer can justify. Over-specifying weight raises cost, stiffness and handling difficulty without improving the outcome. Name the dominant requirement first, then choose weight and topcoat. Membrane selection fails when weight is used as a proxy for suitability. Climate, Chemicals and Site Conditions Two identical membranes installed in different climates will not age the same way. High UV with high ambient temperature accelerates plasticiser migration and topcoat erosion. Cold climates stress flexibility, especially during installation when the material is unrolled and welded in conditions well below the temperature at which it was tested. Coastal sites bring chloride, industrial sites bring sulphur compounds and hydrocarbons, and agricultural sites bring ammonia and silage acids. For each of these, the response is a specific question rather than a generic reassurance. For UV, ask about the topcoat system and the colour fastness data. For cold, ask about cold flex results at the installation temperature, not at room temperature. For chemical exposure, ask which substances the coating was tested against and for how long. For sites with grease or oil, ask whether the coating package was formulated for hydrocarbon contact, because standard plasticised PVC can swell when exposed to oils over time. Design detailing matters as much as chemistry. Standing water on a membrane concentrates dirt and biological growth; trapped moisture under a cover encourages mould; sharp edges at fixings cut coatings. A heavier coating gives more sacrificial material at these points, but it cannot compensate for a detail that holds water against the surface for years. Match the membrane to the site, not to the catalogue. UV, cold, chemicals and detailing each call for a different answer. Buying from a Manufacturer Rather Than a Catalogue There is a practical difference between buying coated PVC material from a manufacturer, from a supplier who converts, and from a wholesaler who holds stock. A manufacturer can adjust coating weight, topcoat system, colour and roll dimensions within the limits of its lines, and can tell you which parameters are fixed and which are flexible. A stockist can deliver quickly from inventory but cannot change the construction. A trader can be efficient for small mixed orders but adds a layer between the technical question and the person who can answer it. For project work, the useful first conversation is not about price per square metre. It is about capability: which coating weights can be produced on the line, whether double-sided coating is available, which topcoats are stocked, what the tolerance on total weight is, and what the minimum order is for a custom colour. Answers to those five questions will tell you more about fit than a quotation sheet. State the application and the dominant requirement, not just the product name. Give the base cloth specification or accept a recommendation with written reasoning. Ask for the coating split as a condition of quotation. Request a sample roll from the same production lot as the bulk order. Agree the weight tolerance and the roll dimension tolerance in writing. Confirm packaging, pallet format, roll core size and labelling requirements. Agree the inspection method, whether third-party inspection is required, and who bears the cost. Ask which test reports are issued with the shipment and in which language. Samples deserve particular attention. A stock swatch proves that the colour exists; it does not prove that the production lot will match it. The reliable approach is to approve a sample cut from the actual production run, seal it, and reference the lot number in the purchase order. For colour-critical work, ask how the supplier controls colour between lots and what deviation is accepted. Finally, treat lead time as a technical parameter. A short lead time on a custom coating weight usually means the material is being slit from existing stock rather than produced to order, which may be perfectly acceptable for a repair job and completely wrong for a project with a fixed installation date. Getting that distinction clear at the quotation stage prevents an expensive conversation later. Buy capability, not inventory. The five questions about line limits, coating sides, stocked topcoats, weight tolerance and minimum order reveal more than any price list. Six Mistakes That Keep Appearing in PVC Membrane Orders Specifying total weight only. Without the coating split, two suppliers can meet the number and deliver products with different welding behaviour, different abrasion resistance, and different service life. Copying a previous specification without checking the application. A membrane that performed well as a shade sail may be entirely wrong as a truck curtain, because the load case and the handling regime changed. Changing supplier without re-qualifying the weld. Welding parameters belong to a material, not to a machine. A new lot needs a new trial weld. Ignoring installation temperature. Cold flex data matters most at the moment the material is being installed, which is exactly when nobody checks it. Approving a stock swatch instead of a production sample. The swatch proves a colour exists; the production sample proves the line can reproduce it. Leaving edge detailing to the fabricator. Reinforcements, hems and fixings are where membranes fail, and they should be specified, not improvised. Five of the six mistakes are specification problems, not production problems, which means they can be eliminated before the order is placed. Frequently Asked Questions About Polyvinyl Chloride Membrane Is a polyvinyl chloride membrane the same as PVC tarpaulin? Often yes, in everyday trade usage. Both describe a polyester base cloth coated with PVC. The word "membrane" tends to appear where the material is engineered for a structural or waterproofing duty and will be welded, while "tarpaulin" tends to appear where it will be cut, hemmed and eyeleted. The material may be identical; the application and the finishing differ. What gram weight should I choose for a tensile canopy? Weight alone is not the right starting point. Architectural work is specified by tensile strength, elongation, coating adhesion, topcoat system and fire classification. Once those are fixed, the weight follows. A supplier asked only for a weight will be guessing about the rest. Can a PVC membrane be welded in cold weather? Welding is possible in cold conditions with appropriate equipment and preheating, but the limiting factor is usually the material's flexibility during handling, not the weld itself. Check cold flex performance at the expected installation temperature and allow the material to acclimatise before welding. How long does a coated PVC membrane last? Service life depends on UV exposure, topcoat system, coating weight, mechanical stress and detailing. Acrylic-topcoated materials in moderate climates typically sit in a shorter service band than PVDF-topcoated materials in the same location, but any figure should be treated as a planning assumption rather than a guarantee unless it is backed by documented weathering data for that specific construction. What is the difference between acrylic and PVDF topcoat? Acrylic improves cleanability and reduces surface tack at lower cost. PVDF holds gloss and colour better and sheds dirt more effectively under high UV. Industrial-grade PVDF uses a heavier film for demanding exposures. The right choice depends on design life, cleaning access and the appearance standard the client expects. Why do two 650 gsm fabrics behave differently on the same welding machine? Because the coating share and the plasticiser package differ. One may have 250 gsm of coating and the other 350 gsm, and the welding window shifts accordingly. Every new lot should be qualified with a trial weld before production begins. Do you supply both coated and laminated PVC materials? Coating and lamination are different processes with different strengths. Coating gives better penetration into the weave; lamination gives more precise thickness control. The choice should follow the application and the required surface finish rather than a general preference. What should be in a request for quotation? Application, required service conditions, base cloth preference if any, coating weight split, topcoat system, colour and colour tolerance, roll dimensions, total quantity, delivery location, required documentation, and the inspection method. That list reduces quotation variability far more than any single clause about price. Most procurement questions about PVC membrane reduce to one point: define the construction before discussing the price. Where to Go Next A polyvinyl chloride membrane rewards a specification-first approach. Decide the application, identify the dominant requirement, fix the base cloth and coating split, choose the topcoat for the exposure, and agree the welding window and test method before the order goes out. Everything else, including price, follows from those decisions. Useful next reads PVC membrane applications in construction and architecture Coating, lamination and testing technology behind coated PVC fabric For buyers comparing offers across several suppliers, the fastest way to separate a real quotation from a hopeful one is to send the same four-field template to every bidder and compare the answers rather than the totals. A supplier who can fill in the coating split, directional tensile values, topcoat system and welding window is telling you something about how the material will be produced. One who returns only a weight and a price is telling you something too. Define the construction, qualify the seam, approve a production sample, and the rest of the PVC membrane purchase becomes predictable. .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#0b3d6b;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0b3d6b;} .article-section p{font-size:16px!important;margin-bottom:12px;} .article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:18px;} .article-section thead{display:table-header-group!important;} .article-section tbody{display:table-row-group!important;} .article-section tr{display:table-row!important;} .article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#eaf3fb;color:#0b3d6b;text-align:left;} .article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section .chart-wrap{margin:20px 0 24px;padding:18px 16px;background-color:#f7fafd;border:1px solid #dfe9f3;border-radius:8px;} .article-section .chart-heading{font-size:16px!important;font-weight:bold;color:#0b3d6b;text-align:center;margin-bottom:16px;} .article-section .chart-row{display:flex;align-items:center;gap:10px;margin-bottom:10px;} .article-section .chart-label{flex:0 0 150px;font-size:14px;color:#0b3d6b;} .article-section .chart-track{flex:1 1 auto;height:18px;background-color:#e6eef7;border-radius:4px;overflow:hidden;} .article-section .chart-bar{height:18px;background-color:#4d84b8;border-radius:4px;} .article-section .chart-value{flex:0 0 70px;font-size:14px;color:#4d84b8;text-align:right;} .article-section .bar-1{margin-left:61.1%;width:38.9%;} .article-section .bar-2{margin-left:44.4%;width:55.6%;} .article-section .bar-3{margin-left:61.1%;width:22.2%;} .article-section .chart-axis{display:flex;justify-content:space-between;font-size:13px;color:#808080;margin-left:160px;margin-right:80px;} .article-section .faq-item{background-color:#f7fafd;border:1px solid #dfe9f3;border-radius:8px;padding:14px 16px;margin-bottom:12px;} .article-section .faq-item h3{margin-bottom:8px;color:#0b3d6b;} .article-section .faq-item p{color:#333333;margin-bottom:0;} .article-section .link-module{background-color:#f7fafd;border:1px solid #dfe9f3;border-radius:8px;padding:16px 18px;margin-bottom:18px;} .article-section .link-module-title{font-size:16px!important;font-weight:bold;color:#0b3d6b;margin-bottom:10px;} .article-section .link-module ul{margin-bottom:0;} .article-section .link-module a{color:#0b3d6b;text-decoration:underline;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)} .pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px} .product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center} .pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center} .pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4} .pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical} .pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto} .pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Nov 05,2026
Made in USA ETFE vs Coated PVC Membrane: Sourcing Guide for B2B Buyers
A specifier in the Midwest sends out an RFQ for 6,000 m² of pneumatic cushion film. Two replies land on the same afternoon. One quotes an ETFE foil extruded in the United States, a 26-week lead time and a certificate of origin that satisfies the Buy American clause on the project. The other quotes an imported coated membrane at a fraction of the material price, with mill test reports but no domestic origin. On paper, the second offer looks like the better buy. In practice, the decision has very little to do with which polymer is superior and everything to do with which constraint is actually binding on that job. That is the short answer: a made in USA ETFE label answers a compliance question, not a performance question. It tells you where a film was made. It does not tell you whether the cushion geometry is right, whether the weld schedule will hold for twenty years, or whether a coated fabric would have done the same job for less money and less schedule risk. This article is written from the position of a coated-fabric mill, so the bias should be stated up front. Kingtex, the brand of Anhui Kingtex Material Technology Co., Ltd., manufactures PVC-coated and laminated fabrics in Anhui, China. We do not extrude ETFE film and we do not sell it. What we can do is explain where fluoropolymer film genuinely earns its premium, where a coated PVC membrane is the more practical answer, and what a buyer should put in writing before either material is released for production. What Made in USA ETFE Actually Covers in a Specification ETFE is a copolymer of ethylene and tetrafluoroethylene, extruded into film rather than woven or coated. Architectural grades usually run somewhere between 50 and 250 micrometres, printed or fritted when shading is needed, and formed into two or three-layer pneumatic cushions held by aluminium extrusions. It is a genuinely remarkable material for the right envelope, and the suppliers who make it have spent decades earning that reputation. The phrase "made in USA" is where specifications start to blur. A single ETFE cushion assembly passes through at least four separate manufacturing steps, and each one can happen in a different country: Polymerisation of the resin, which may occur in Europe, Asia or North America depending on the grade. Extrusion of the film, which is the step most buyers mean when they say the material is American-made. Printing or fritting of the shading pattern, sometimes a separate facility again. Welding of cushions and fabrication of extrusions, which may sit with a specialist contractor rather than the film producer. A credible origin claim should therefore be documented at each level, not averaged into a single sentence on a quotation. Ask for a certificate of origin, a mill certificate naming the extrusion plant, resin lot traceability, and a separate statement covering who welded the cushions. If a supplier can only speak to the film and not to the assembly, the compliance case is thinner than it looks. There are usually four reasons the origin question appears at all. Federal or state funding programmes may impose domestic content thresholds. Tariff exposure can swing the landed cost of an imported film by double digits. Warranty response and replacement lead time matter enormously when a single damaged cushion can leave a public building open to the weather. And quite often, the specification simply inherited the wording from a reference project and nobody has tested whether it is still necessary. None of those four reasons says anything about weatherability, light transmission or weld integrity. Origin is an attribute of the supply chain, not of the envelope. An origin certificate proves where a film was extruded; it proves nothing about whether the cushion design, weld schedule or detailing will survive twenty years of UV and thermal cycling. ETFE Film and Coated PVC Membrane Side by Side Most procurement teams compare the two materials on price per square metre and stop there. That comparison is misleading, because the two products sit in different structural systems. A fairer exercise is to compare them attribute by attribute, then decide which attributes the project actually rewards. Qualitative comparison based on common industry practice. Values vary by grade and project, so confirm all figures against current mill data before specifying. Attribute ETFE film Coated PVC membrane Optical character High visible light transmission, typically quoted in the low nineties as a percentage for clear film Translucent grades pass daylight but at noticeably lower levels; opaque, printed and blackout versions are straightforward Areal weight Very light, roughly a third of a kilogram per square metre at common architectural thicknesses Heavier, generally in the 400 to 1,100 gsm band depending on base cloth and coating build Structural approach Pneumatic cushions on a light frame; requires constant air pressure and monitoring Tensioned membrane, hall or canopy structure, often with fewer mechanical services Site fabrication Heat welding of film under controlled conditions, usually by specialist crews High-frequency, hot-air or wedge welding; a broader contractor base is familiar with the process Surface and cleaning Non-stick surface sheds dirt readily; cleaning cycles are infrequent Topcoat quality drives behaviour; PVDF surfaces stay cleaner than plain acrylic coatings Service life expectation Supplier-declared figures commonly sit in the 25 to 30 year range or beyond Supplier-declared figures commonly sit in the 15 to 20 year range, longer where topcoats and detailing are good Fire behaviour Melts and vents under fire load; behaviour is well documented in national test regimes Flame-retardant formulations are available and widely tested; performance depends on the specific compound Repair strategy Localised patching of film is possible but usually a specialist task Patches, replacement panels and re-tensioning are routine for local fabricators Origin flexibility Limited number of extrusion plants worldwide, so domestic origin constrains the supplier list Wide manufacturing base across Asia, Europe and the Americas Cost basis High material cost offset by low structural weight and long life Lower material cost, with structural steel and connection design taking a larger share of the budget Typical fit Signature civic envelopes, atria and roofs where transparency is the design idea Industrial, agricultural, transport, leisure and large-span shading where function and budget lead Read the table as a set of trade-offs rather than a scorecard. The weight difference is the most consequential line. Because ETFE film is so light, the supporting structure can be dramatically slimmer, and on a long-span roof that saving can offset a large share of the film premium. On a smaller canopy or a covered walkway, that structural advantage shrinks and the material premium no longer hides inside the steel budget. The optical line cuts both ways as well. High transmission is an asset for a daylighting strategy and a liability for a space that needs glare control, blackout or thermal discipline. A coated PVC membrane with a lighter interior face can deliver diffused light with less solar gain, and it can be printed, laminated or coated to match a colour scheme in ways that film cannot match economically. Finally, look at who can repair the envelope. A specialist film crew may be hundreds of kilometres away, and a damaged cushion can mean weeks of temporary sheeting. A coated fabric panel can often be replaced by a regional fabricator with standard equipment. For a facility manager with a twenty-year operating budget, that difference is worth real money. The material premium for film only pays back where the structural weight saving and the transparency are both genuinely valuable to the design. Where Each Material Earns Its Place ETFE strengths that are hard to replace There are envelopes where film is simply the right answer. A transparent cushion roof over a public atrium reduces structural steel, admits daylight across a wide span and resists soiling better than almost any coated textile. Where the design intent is lightness and transparency, substituting a heavier membrane forces a structural redesign that can cost more than the film ever did. Buyers in that position should pay for the film and spend their energy on weld qualification and cushion controls. Where coated PVC membrane makes more commercial sense Flip the conditions and the argument reverses. If the building needs shade rather than daylight, if the span is moderate, if the envelope sits over a warehouse, a livestock shed, a sports court or a truck yard, then high light transmission is a cost with no benefit attached. Coated fabric wins on price, on the breadth of available weights, on colour and print options and on the number of contractors who can install and repair it. Architectural membrane grades are the closest structural equivalent in our catalogue. Acrylic-coated PVC is the workhorse option for general canopies and shade structures, while PVDF-coated grades hold colour and gloss longer in polluted or coastal air. Acrylic-Coated PVC Architectural Membrane Fabric JT-1050A 1050 g/m² double-sided PVC membrane with acrylic surface protection, suited to canopies, shade structures and tensile roofs where weldable, weather-resistant fabric is needed.View Product → Hybrid detailing deserves more attention than it gets Mixed envelopes are common in practice and rarely discussed in specifications. A film cushion roof can sit above a coated fabric soffit or blackout layer, combining daylight at the top with glare and thermal control below. Coated fabric also serves well as a temporary enclosure during construction, when the permanent film roof is still months away from delivery. Neither role requires the two materials to compete. Choose the material that matches the design intent, then check whether the origin clause still permits it. When the Origin Requirement Is the Real Driver Sometimes the polymer debate is irrelevant because the funding agreement settles the question. Domestic content rules attached to publicly funded work can require a documented percentage of American-made components, and a film extruded overseas may fail that test regardless of how well it performs. In those projects, the practical sequence is to confirm eligibility first, then optimise the design within the eligible supplier pool. Two habits save a lot of trouble. First, check the tariff classification and the country-of-origin rule that applies to your specific product, not to the raw polymer. A film and a finished cushion can carry different origin determinations, and substantial transformation arguments need documentation rather than assumption. Second, keep the compliance file separate from the technical file. When an auditor asks why a particular roll was accepted, you want a certificate of origin and a mill certificate sitting side by side, not buried in a folder of drawings. If the domestic content threshold is strict, a fabric produced in China will not satisfy it, and no amount of technical equivalence changes that. Kingtex states its manufacturing origin plainly and provides mill certificates, batch records and declaration documents for each shipment, so buyers can make the compliance call with accurate information rather than optimistic sales language. Where the clause applies only to the visible envelope, a sensible split is film for the public-facing roof and coated fabric for interior liners, service corridors, temporary works and secondary canopies. Documenting the two scopes separately keeps the compliance argument clean and usually trims the budget at the same time. Resolve the origin question before the design is frozen; retrofitting a domestic content requirement into a completed specification is expensive and slow. Coating Systems Decide What Your Membrane Looks Like After Five Summers If the project lands on coated PVC, the next decision matters more than most buyers expect. The base cloth sets the strength; the coating system sets the appearance, the cleaning interval and the useful life. Three families dominate architectural work. Acrylic-coated PVC is the general-purpose choice. It welds predictably, comes in a wide colour range and handles typical canopy duty well. Its weakness is surface behaviour: over several seasons, dirt accumulates and the gloss drops, so the roof looks older than its structural condition suggests. PVDF-coated PVC adds a fluoropolymer top layer that resists dirt pickup and holds colour. On a building where access for cleaning is awkward, or where the envelope is the public face of the site, that topcoat often pays for itself in maintenance savings alone. Industrial-grade PVDF goes a step further on coating build and is specified where the environment is aggressive or where recoating is simply not an option. PVDF-Coated PVC Architectural Membrane JT-1200A 1200 g/m² PVC membrane with PVDF and acrylic topcoat for tensile roofs and facades where anti-fouling and colour retention reduce maintenance demands.View Product → Three questions will settle most coating arguments. How often can the owner realistically clean the roof? What colour retention target has to be met at year ten? And what does a replacement panel cost compared with a premium topcoat at day one? When the answers point to difficult access and a visible location, the higher-grade coating is usually the cheaper decision across the life of the building. Specify the coating by maintenance reality, not by catalogue tier; a premium topcoat on an inaccessible roof is one of the few upgrades that reliably repays itself. Reading Fabric Weight Before You Commit to a Substitution Once a project moves from film to coated fabric, the specification shifts from optical performance to grams per square metre, base cloth denier and coating build. Those numbers are not interchangeable between product families, and the range of options available tells you how precisely a supplier can match your duty cycle. The chart below counts the documented specification variants within each PVC product family in the Kingtex catalogue. It is a measure of selection granularity, not of quality: a family with more variants simply offers more levers to pull on weight, weave and coating. Documented specification variants per PVC product family Truck cover and side curtain 5 Inflatable fabric 4 Tent fabric 4 Cover material 3 Architectural membrane 3 PVC mesh fabric 1 The truck cover family carries the widest spread, from a 400 gsm rib-stop fabric up to a 900 gsm side curtain grade, because the duty cycle varies so much between a curtain-side trailer and a tipper working on abrasive loads. Inflatable fabric runs from 550 gsm double-side coated cloth to a 900 gsm Panama weave, which gives an inflatable producer room to trade weight against stiffness and air retention. Cover material sits in a tighter band between 550 and 750 gsm, since most tarpaulin jobs are settled by handling weight and abrasion rather than by extreme loads. For a buyer coming from a film specification, the practical lesson is to stop asking for a single equivalent product and start describing the load case. Tell the manufacturer what the fabric has to resist, how it will be handled, whether it will be folded or kept under tension, and how long it needs to last. A supplier with a broad catalogue can then propose two or three realistic options, and a wholesaler or distributor with stock can often shorten the delivery path for the lower-weight grades. It is worth adding that no weight figure substitutes for test data. Ask for tensile and tear results on the actual batch, not on a generic datasheet, because coating adhesion and base cloth quality vary between mills even at identical grammages. Describe the duty cycle rather than naming a product; the right grammage follows from the load case, not from a conversion table. Sampling, Minimum Order and Lead Time: What a Manufacturer Owes You The gap between a good quotation and a good delivery is usually paperwork. Before releasing a coated fabric order, insist on a sample cut from a production lot rather than a bench sample, and ask which lot it came from. Confirm that the sample matches the colour standard under a stated light source, because a match under office lighting can look wrong on a roof. On commercial terms, four points deserve a written answer. What is the minimum order quantity per colour, and does it change if the colour is a custom match? What is the lead time measured from deposit rather than from enquiry? What are the roll dimensions, core diameter and packing method, since unsuitable rolls cause waste at the cutting table? And what test reports accompany the shipment, signed and dated? Payment structure matters as much as price on a first order. A supplier confident in its process will usually accept a deposit plus balance against documents, and will not object to a pre-shipment inspection. Buyers sourcing from a new manufacturer should also ask whether the mill can supply the same base cloth across repeat orders, since a silent change of greige goods is one of the most common causes of performance drift. Kingtex operates coating, cold lamination and hot lamination lines with in-house testing equipment, and invites buyers to visit the plant before committing to volume. For a first order from a new region, that visit or a third-party inspection is a better risk control than any discount. Get the sample provenance, the lot number and the packing specification in writing before the deposit leaves your account. A Submittal Checklist for Mixed-Origin Projects Projects that combine domestic film with imported coated fabric fail on documentation far more often than on material quality. The list below covers the items that auditors and consultants ask for most frequently. Certificate of origin for every component, broken down by manufacturing step rather than issued as a single blanket statement. Mill certificates showing base cloth, coating type, grammage and batch number for each roll delivered. Test reports for tensile strength, tear resistance, coating adhesion and flame performance, referencing the standard used. Colour approval records with the light source and tolerances stated, plus retained physical samples. Weld procedure qualification for the fabric actually supplied, not a generic procedure from a different grade. Packing list with roll numbers that map back to the batch records. A maintenance note describing cleaning agents that are compatible with the topcoat. None of these items is exotic. They are simply easier to collect before shipment than after installation, when a missing certificate can hold up a practical completion certificate for weeks. Assemble the documentation package at order stage; recovering missing certificates after the membrane is tensioned is slow, expensive and sometimes impossible. Matching the Fabric to the Application Most enquiries that begin with a film specification end up in one of four application families once the budget is tested. Transportation work needs abrasion resistance and tear strength, and the truck cover range from 400 gsm rib-stop up to 900 gsm side curtain fabric covers that spread. Agricultural and aquaculture covers need UV stability plus resistance to ammonia and repeated folding. Leisure and event structures need colour consistency and flame performance. Inflatable structures need air retention, consistent coating on both faces and enough stiffness to hold a shape. For inflatables specifically, the choice usually comes down to base cloth denier and coating weight. A 1,000 denier polyester base with an 850 gsm double-side coating is a sensible starting point for large-format inflatables that will be inflated, packed and reinflated many times over several seasons. 1000D 850gsm PVC Coated Fabric for InflatablesA heavy-duty 850 g/m² double-sided PVC fabric on 1000D polyester, suited to large inflatables and air-supported structures that need strength and repeated packing.View Product → Where the structure is fixed rather than repeatedly packed, a lighter 650 gsm grade can reduce weight and cost without compromising the shape. The decision belongs with the fabricator who knows how the item will be handled on site, which is why application detail in the enquiry is worth more than a product code. Handling and packing cycles decide the specification for inflatable and portable structures far more than nominal strength figures do. FAQ: Made in USA ETFE and Coated Fabric Sourcing Questions Is made in USA ETFE the only compliant option for a federally funded envelope? Not automatically. Compliance depends on the specific domestic content rule, the tariff classification and how origin is determined for each component. Some projects accept a percentage-based approach, others apply stricter thresholds to the visible envelope only. Confirm the rule against your funding agreement before assuming either that film is mandatory or that an imported fabric is excluded. Can coated PVC membrane replace ETFE cushions on an existing design? Rarely on a like-for-like basis, because the structures are fundamentally different. Film works in pneumatic cushions on a light frame; coated fabric works in tension. A substitution usually means redesigning the frame and connections, and the structural savings that justified the film premium disappear in the process. What documents should support an ETFE origin claim? Ask for a certificate of origin, a mill certificate naming the extrusion facility, resin lot traceability and a separate statement identifying who welded the cushions. A single sentence on a quotation is not sufficient evidence for an auditor. How much heavier is a coated PVC membrane than ETFE film? Architectural film typically weighs roughly a third of a kilogram per square metre, while structural coated fabrics generally fall between 400 and 1,100 gsm depending on grade. That difference is why the supporting structure cannot simply be reused. Can a manufacturer based in China supply into a US project? Yes, for privately funded work and for scopes where the domestic content rule does not apply. For restricted scopes, a Chinese-origin fabric will usually not qualify, and buyers should plan a domestic or treaty-country source for those portions rather than assume an exemption will be granted. What lead time should I plan for coated PVC fabric? It depends on whether the colour and weight are stocked. Standard grades from current inventory move quickly; custom colours and non-standard grammages need additional production time. Ask for the lead time measured from deposit confirmation, and add time for inspection and freight. Which coating should I choose for a fifteen-year appearance target? A PVDF topcoat is the usual answer where cleaning access is limited or the envelope is highly visible. Acrylic coatings remain a defensible choice for shaded, low-profile or temporary structures where appearance is a lower priority than first cost. Does Kingtex supply ETFE film? No. Kingtex manufactures PVC-coated and laminated fabrics, including architectural membrane, cover material, inflatable fabric, mesh, tent fabric and truck cover fabric. Buyers who need film should source it from a specialist extruder and use a coated fabric where the duty cycle favours it. The fastest way to resolve an origin-versus-performance debate is to have both suppliers document their claims in writing before the tender closes. Where to Go Next If the project is heading toward a coated fabric solution, the two most useful starting points are the application notes for architectural and construction work, and a direct conversation about your duty cycle with our technical team. Architectural and construction applications How coated membrane is used in canopies, halls and tensile structures. Talk to the technical team Share your load case, climate and handling profile for a specification proposal. Sourcing decisions get easier once the question is framed correctly. Made in USA ETFE is a valid answer to a compliance problem, and on the right building it is also the right engineering answer. On a great many other buildings, a well-specified coated PVC membrane delivers the weather protection, the shading and the service life at a fraction of the cost, with a contractor base that can repair it locally for the next two decades. .article-section table{display: table!important; width:100%; border-collapse:collapse; margin-bottom:12px;} .article-section thead{display: table-header-group!important;} .article-section tbody{display: table-row-group!important;} .article-section tr{display: table-row!important;} .article-section th{display: table-cell!important; font-weight:bold;border:1px solid #cccccc;padding:8px; background-color:#eaf3fb; color:#0b3d6b; text-align:left;} .article-section td{display: table-cell!important; border:1px solid #cccccc;padding:8px; vertical-align:top;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important; color:#0b3d6b;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px; color:#0b3d6b;} .article-section p{font-size:16px!important;margin-bottom:12px;} .chart-wrap{margin:20px auto 24px;max-width:560px;} .chart-title{font-size:15px!important;font-weight:bold;color:#0b3d6b;text-align:center;margin-bottom:14px;} .chart-row{display:flex;align-items:center;margin-bottom:10px;} .chart-label{width:170px;font-size:14px!important;color:#0b3d6b;text-align:right;padding-right:10px;line-height:1.3;margin-bottom:0!important;} .chart-track{flex:1;background:#eaf3fb;border-radius:4px;height:18px;} .chart-bar{height:18px;background:#4d84b8;border-radius:4px;} .chart-value{width:34px;font-size:14px!important;color:#0b3d6b;padding-left:8px;margin-bottom:0!important;} .bar-5{width:100%;} .bar-4{width:80%;} .bar-3{width:60%;} .bar-1{width:20%;} .link-module{display:flex;flex-wrap:wrap;gap:12px;margin:8px 0 16px;} .link-card{flex:1 1 240px;border:1px solid #dbe7f2;border-radius:8px;padding:14px 16px;background-color:#f7fafd;} .link-card a{font-weight:bold;color:#0b3d6b;text-decoration:none;font-size:16px;} .link-card span{display:block;font-size:14px;color:#4a5b6b;margin-top:6px;line-height:1.4;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)} .pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px} .product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center} .pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center} .pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4} .pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical} .pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto} .pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Oct 22,2026
Guía de tela inflable de PVC, material de cubierta de PVC y tela de malla de PVC
Tela inflable de PVC, material de cubierta de PVC y tela de malla de PVC : Una guía práctica para compradores B2B La tela inflable de PVC, el material de cubierta de PVC y la tela de malla de PVC comparten la misma base de poliéster y PVC, pero cada uno está especificado para un trabajo diferente: hermeticidad y resistencia de la soldadura para los inflables, resistencia a la intemperie y a la abrasión para las cubiertas, y área abierta con estabilidad dimensional para la malla. La forma más confiable de elegir entre ellos es nombrar la propiedad que falla primero en servicio y luego confirmar la tela base, el peso, la ruta de recubrimiento y el método de unión con el fabricante antes de tomar la muestra. Esta guía está escrita para fabricantes de productos inflables, fabricantes de cubiertas, productores de pantallas y pancartas, distribuidores y equipos de adquisiciones que obtienen telas de PVC recubiertas de un fabricante o exportador. Compara los tres grupos, explica los rangos típicos de peso y construcción, muestra cómo se comportan las costuras, la abrasión y el área abierta, y describe cómo preparar una consulta de OEM u ODM que conduzca a una primera muestra útil. Los valores numéricos aquí son rangos de referencia comúnmente utilizados para la planificación. No son una declaración sobre un solo lote de producción y los gráficos son modelos simplificados, cada uno seguido de una explicación de cómo leerlo. Las decisiones finales deben basarse en el informe de prueba del lote real. En qué se diferencian la tela inflable de PVC, el material de cubierta de PVC y la tela de malla de PVC Los tres grupos se diferencian principalmente en qué parte de la superficie es sólida, cuánta presión o carga soporta la tela y qué tipo de daño sufre en servicio. Un inflable mantiene el aire bajo presión, por lo que cada costura es una junta de recipiente a presión. Una cubierta protege el equipo, los bienes o el suelo de la intemperie y la abrasión, por lo que los bordes, dobladillos y puntos de contacto son lo más importante. Una malla deja pasar el aire, la luz y el agua, por lo que su estructura abierta y la estabilidad del hilo deciden el rendimiento. Tabla 1. Construcción típica y prioridades para tela inflable de PVC, material de cubierta de PVC y tela de malla de PVC. grupo de telas Rango de peso típico Tela base típica Prioridad principal Método de unión común Tela inflable de PVC 400 a 1200 g/m2 Poliéster 840D a 1500D, tejido apretado Estanqueidad al aire, resistencia de la soldadura, abrasión. Soldadura por alta frecuencia o aire caliente Material de cubierta de PVC 450 a 900 g/m2 Poliéster de 840D a 1300D Resistencia a la intemperie, al desgarro y a la abrasión Soldar o coser con dobladillos reforzados Tela de malla de PVC 200 a 650 g/m2 Poliéster de 500D a 1000D, tejido abierto Área abierta, estabilidad, resistencia a los rayos UV. Soldadura, costura, bordes de ojales reforzados. Debido a que los tres están fabricados con materias primas similares, un fabricante con capacidad de recubrimiento, laminación en frío y laminación en caliente puede cotizarlos a partir de una base técnica, cambiando el hilo, el espesor del recubrimiento y la capa superior. Para un comprador que produce inflables, cubiertas y pantallas, abastecerse de un solo proveedor simplifica la combinación de colores, la documentación y la planificación del envío. Las secciones siguientes tratan cada grupo por separado y luego los reúnen en una tabla de especificaciones y un flujo de trabajo de pedidos. Tela Hinchable de PVC: Hermeticidad, Costuras y Rendimiento de la Presión Para la tela inflable de PVC, la calidad de la costura es tan importante como la resistencia de la tela base, y las costuras soldadas comúnmente tienen como objetivo aproximadamente entre el 85 y el 100 por ciento de la resistencia de la tela base. Un inflable falla en su unión más débil, por lo que una tela fuerte con una soldadura deficiente tiene un rendimiento peor que una tela moderada con una soldadura consistente. El recubrimiento también debe formar una barrera continua contra el gas, porque incluso los pequeños orificios provocan una pérdida lenta de presión que los usuarios notan como productos blandos o hundidos. Objetivo ilustrativo de resistencia de la costura como proporción de la resistencia de la tela base (porcentaje) 0 50 100 Resistencia de la costura como porcentaje de la resistencia del tejido base (porcentaje) Por debajo de 70: revisión 70 a 85: trabajo ligero 85 a 100: objetivo típico El medidor divide el rendimiento de la costura en tres zonas. A continuación sobre 70 por ciento , una costura se considera un elemento de revisión porque deja poco margen para los ciclos de presión y el manejo. Entre el 70 y el 85 por ciento, la costura puede ser aceptable para artículos livianos, como productos promocionales, que sufren poca tensión. arriba 85 por ciento , que es donde apunta la aguja, las costuras están en el rango objetivo típico para productos de juego, agua y rayos de aire. La resistencia de la costura depende de la temperatura de soldadura, la presión, el tiempo de permanencia, el ancho de superposición y la compatibilidad del revestimiento en ambos lados. El gráfico es una ayuda conceptual, por lo que un proyecto real debe definir la resistencia mínima de la costura en la consulta y solicitar los resultados de las pruebas de costura del lote de producción. Recubrimiento, adhesión y barrera a los gases. Los productos inflables se flexionan y estiran con cada ciclo de inflado, por lo que la adhesión entre el revestimiento y la tela base debe resistir la delaminación. Los tejidos apretados con un recubrimiento uniforme reducen el riesgo de poros y se utilizan construcciones laminadas o recubiertas con cuchillas, según el producto. Válvulas, parches y accesorios añaden uniones adicionales que conviene probar junto con el tejido. Para productos para exteriores y agua, los estabilizadores UV y los aditivos antimoho protegen el recubrimiento, y un acabado superficial que resiste la suciedad mantiene el producto con un aspecto presentable. Elegir el peso y el grosor de la tela inflable de PVC El peso debe seguir la categoría del producto: aproximadamente 450 gramos por metro cuadrado para artículos promocionales, 650 para inflables de juego, 850 para refugios con vigas de aire, 1000 para plataformas flotantes y 1100 para botes y balsas. Estos son puntos medios de rangos típicos, y el valor correcto para un proyecto depende de la presión de trabajo, el tamaño, el manejo y el período de servicio. Puntos medios ilustrativos del peso de la tela por categoría de inflable (gramos por metro cuadrado) 0 400 800 1200 inflables promocionales 450 jugar inflables 650 Refugios de haz de aire 850 Plataformas flotantes 1000 Barcos y balsas 1100 Gramos por metro cuadrado El gráfico de paleta muestra cómo aumenta el peso con las demandas mecánicas del producto. Los inflables promocionales se sientan cerca 450 gramos por metro cuadrado porque son ligeros, se manipulan con cuidado y rara vez se exponen a la abrasión. Los hinchables de juego alcanzan unos 650 gramos por metro cuadrado para resistir cargas de salto y fricciones repetidas. Plataformas flotantes y barcos suben a los alrededores. 1000 y 1100 , ya que combinan presión, contacto con el agua y desgaste superficial. La tela más pesada agrega fuerza y ​​resistencia a las perforaciones, pero también agrega volumen, lo que hace que los productos sean más difíciles de doblar y empacar. Los valores son puntos medios de planificación y, por lo general, el fabricante puede sugerir varios pesos dentro de cada banda. Puntos prácticos de selección Defina la presión de trabajo y el tamaño del producto, ya que las superficies más grandes ejercen una mayor tensión en las costuras. Indique si el producto se doblará con frecuencia, porque los pliegues apretados tensionan el recubrimiento en las líneas de pliegue. Especifique las zonas de abrasión, como pisos de productos de juego o cascos de embarcaciones, que pueden necesitar capas adicionales. Mencione con anticipación los requisitos de llama para productos utilizados en lugares públicos. Solicite informes de pruebas de costura y adherencia del lote de producción, no solo de la primera muestra. Los productos inflables cubren un amplio campo, desde arcos promocionales, columnas publicitarias y carteles inflables hasta equipos de juego, plataformas para deportes acuáticos, refugios con rayos de aire, flotadores para muelles y equipos de rescate o entrenamiento. Cada categoría coloca una carga diferente sobre la tela. Los inflables publicitarios se inflan durante largos períodos bajo una presión ligera constante, por lo que la pérdida lenta de aire y la decoloración de los rayos UV son las principales preocupaciones. Los productos de juego sufren impactos, fricción y plegados frecuentes, por lo que la resistencia a la abrasión y la durabilidad de las costuras son primordiales. Los productos acuosos añaden humedad constante, cambios de temperatura y desgaste de la superficie, por lo que la adherencia y la resistencia al moho son más importantes. Los refugios de haces de aire soportan cargas estructurales, por lo que la consistencia de la soldadura y el comportamiento de fluencia bajo presión constante se convierten en las cuestiones clave del diseño. Los productos inflables también se benefician de una muestra de referencia conservada por ambas partes. Cuando la producción se repite meses después, comparar el nuevo lote con la muestra retenida en cuanto a sensación al tacto, comportamiento de la soldadura y acabado de la superficie ayuda al fabricante a reproducir la misma construcción. Material de la cubierta de PVC: intemperie, abrasión y durabilidad de los bordes El material de cubierta de PVC funciona bien cuando la especificación equilibra la resistencia al desgarro, la resistencia a la abrasión y la construcción de los bordes, porque la mayoría de las quejas sobre las cubiertas comienzan en los dobladillos, puntos de contacto y costuras en lugar de en el centro de la tela. Las cubiertas protegen maquinaria, mercancías apiladas, piscinas, vehículos y patios de almacenamiento, por lo que son plegadas, atadas, arrastradas y expuestas al sol y la lluvia por largos periodos. Distribución ilustrativa de quejas sobre el material de portada (porcentaje) 0 25 50 75 100 40 Costura apertura 25 Abrasión en contacto 15 Borde y falla del dobladillo 12 UV y desvanecimiento del color 8 Moho y manchas 65 80 92 100 Proporción de quejas (barras) y participación acumulada (línea), porcentaje El diagrama de Pareto clasifica cinco tipos de quejas comunes y agrega una línea acumulativa. La apertura de la costura representa aproximadamente 40 por ciento de casos en este modelo ilustrativo, y junto con la abrasión en los puntos de contacto alcanza aproximadamente 65 por ciento . En la tercera barra, el fallo del borde y del dobladillo eleva la proporción acumulada a aproximadamente el 80 por ciento, lo que muestra que tres detalles de construcción explican la mayoría de los problemas. La decoloración por rayos UV y el moho constituyen el resto y generalmente se solucionan mediante la selección de una capa superior y aditivos. La lección práctica es que un comprador que centra su atención en las soldaduras, las zonas de contacto y los bordes está afrontando la mayor parte del riesgo. Los porcentajes son conceptuales y deben reemplazarse con datos de campo cuando estén disponibles. Tela base, peso y acabado. El material de cubierta de PVC de uso general suele utilizar una base de poliéster 1000D en el rango de 600 a 750 gramos por metro cuadrado. Las cubiertas más ligeras son adecuadas para uso a corto plazo o en interiores y son más fáciles de manejar. Las construcciones más pesadas se adaptan a un servicio prolongado al aire libre, cargas con esquinas pronunciadas y arrastre frecuente. Una capa superior acrílica suave reduce la acumulación de suciedad, mientras que un paquete antimoho ayuda en regiones húmedas o donde las cubiertas se almacenan húmedas. Las superficies imprimibles permiten marcas y marcas de seguridad para flotas, eventos o usuarios industriales. La construcción de bordes merece una línea dedicada en la especificación. Los dobladillos doblados y soldados, las tiras de refuerzo, los parches en las esquinas redondeadas y los ojales bien colocados distribuyen las fuerzas de amarre en un área más grande. Los fabricantes que cortan cubiertas personalizadas deben probar los dobladillos de muestra para determinar su resistencia al desgarro antes de aprobar una producción. Aplicaciones típicas de cobertura El material de cubierta de PVC se utiliza en camiones y remolques, maquinaria de construcción, equipos agrícolas, piscinas, paletas apiladas, cereales y productos a granel, corrales, muebles de exterior y refugios temporales. Cada aplicación afecta la elección. Una cubierta para piscina necesita resistencia al contacto con el agua y a la exposición química, por lo que la selección de la capa final y los aditivos es importante. La cubierta de una maquinaria se arrastra a lo largo de los bordes, por lo que la resistencia a la abrasión y al desgarro es importante. Una tarima o cubierta de corral puede permanecer al aire libre durante temporadas, por lo que el embalaje UV y el tratamiento contra el moho son importantes. Describir la aplicación real en la consulta proporciona al fabricante la información necesaria para proponer una construcción adecuada en lugar de una genérica. El color también juega un papel. Los colores claros reflejan la luz del sol y son más fríos, lo que protege los productos sensibles a la temperatura que se encuentran debajo, mientras que los colores más oscuros ocultan la suciedad y las manchas. Los colores de seguridad y las marcas impresas ayudan a identificar el sitio. Una referencia de color estable entre lotes es valiosa para flotas y programas de alquiler que agregan cubiertas con el tiempo y desean una apariencia consistente. Tela de malla de PVC: área abierta, peso y resistencia En el caso de la tela de malla de PVC, el área abierta y el peso se mueven en direcciones opuestas: cuanto más abierto es el tejido, más ligera es la tela y más depende de la resistencia del hilo y de la unión del revestimiento para la estabilidad dimensional. Los pesos típicos van desde aproximadamente 200 a 650 gramos por metro cuadrado, y el área abierta desde menos del 10 por ciento hasta alrededor del 40 por ciento, dependiendo del uso. Área abierta ilustrativa versus peso para tipos de telas de malla de PVC 0 10 20 30 40 50 200 300 400 500 600 700 Pantalla parasol Malla de pancarta Malla de construcción Pantalla de valla Malla de cubierta ventilada. Malla industrial pesada Área abierta (porcentaje) Peso (gramos por metro cuadrado) El gráfico de burbujas coloca seis usos de malla por área abierta en el eje horizontal y peso en el eje vertical; las burbujas más grandes indican una clase de resistencia más alta. Las pantallas de protección solar se encuentran en el extremo abierto cerca 40 por ciento open area y peso reducido, porque su objetivo es el flujo de aire y la luz. La malla industrial pesada se asienta aproximadamente 10 por ciento de área abierta y 620 gramos por metro cuadrado, donde la resistencia y la cobertura importan más que la ventilación. La malla de cubierta ventilada ocupa una posición intermedia, permitiendo que el aire circule debajo de una cubierta mientras resiste el viento y maneja cargas. Los carteles y mallas de construcción necesitan que pase el viento, lo que reduce la carga sobre marcos y andamios. Las posiciones son ilustrativas y un proyecto debe confirmar el área abierta y la resistencia con una muestra. ¿Qué controla el rendimiento de la malla? El tipo de hilo, el número de malla y la unión del revestimiento determinan qué tan bien la tela de malla de PVC mantiene su forma. Un tejido desequilibrado o una unión débil del revestimiento pueden provocar torceduras, deshilachados en los bordes cortados y una distorsión visible cuando se tensa la malla. El acabado de los bordes mediante dobladillos soldados, dobladillos cosidos o tiras de ojales reforzadas protege contra el deshilachado. Para la malla impresa, el sistema de tinta y la cantidad de área abierta influyen en la nitidez de la imagen, por lo que se recomienda realizar pruebas de impresión antes de una tirada de producción completa. La estabilidad a los rayos UV es importante porque la malla se utiliza con frecuencia en exteriores durante largos períodos, en cercas, fachadas de edificios y estructuras de sombra. El comportamiento de la llama es importante para la construcción y el uso en eventos, donde las normas locales a menudo exigen un método de prueba con nombre. Un fabricante que ofrece malla en varios pesos, colores y opciones de áreas abiertas permite a los compradores adaptar el producto a la exposición al viento, las necesidades de privacidad y el nivel de luz, sin cambiar de proveedor para cada proyecto. Impresión e instalación La malla se utiliza ampliamente para la impresión de gran formato en revestimientos de edificios, vallas para eventos y pantallas publicitarias, donde el paso del viento reduce la carga sobre las estructuras de soporte. La calidad de impresión depende del área abierta, la textura de la superficie y la compatibilidad de la tinta, por lo que una prueba de impresión en la malla real es la forma más segura de confirmar los resultados. Para la instalación, el refuerzo de los bordes y los puntos de fijación determinan la durabilidad. Los ojales o los dobladillos reforzados deben estar espaciados para distribuir la carga y la malla debe tensarse uniformemente para evitar que se agite, lo que acelera el desgaste en los bordes. Las bridas, cuerdas o clips con superficies de contacto lisas reducen el corte en los puntos de fijación. Para las pantallas permanentes, la inspección periódica de los accesorios después de las tormentas y la limpieza estacional de polvo y polen ayudan a mantener la apariencia y el flujo de aire. Una malla que se obstruye con suciedad se comporta más como una lámina sólida con el viento, por lo que la limpieza no es sólo una tarea cosmética sino también una consideración de seguridad en instalaciones altas. Puntos de partida de las especificaciones para los tres grupos de tejidos de PVC Una consulta completa indica la aplicación, el rango de peso objetivo, la tela base, el ancho, el acabado de la superficie, los requisitos de llama y las propiedades que se probarán. La siguiente tabla ofrece puntos de partida para tela inflable de PVC, material de cubierta de PVC y tela de malla de PVC que un comprador puede adaptar antes de enviar un dibujo o una fotografía al fabricante. Tabla 2. Puntos de partida de especificaciones sugeridos por grupo de telas, que se confirmarán con los requisitos del proyecto. Artículo tela inflable de PVC Material de cubierta de PVC tela de malla de PVC Tela base 840D a 1500D, tejido apretado 840D a 1300D 500D a 1000D, tejido abierto rango de peso 400 a 1200 g/m2 450 a 900 g/m2 200 a 650 g/m2 prueba clave Costura strength, adhesion, air leakage Desgarro, abrasión, resistencia al dobladillo. Área abierta, tracción, borde deshilachado capa superior Laca acrílica o superficie lisa de PVC. Laca acrílica, lista para imprimir. Recubrimiento estabilizado a los rayos UV Detalle del borde Costuras soldadas, parches, áreas de válvulas. Dobladillos reforzados, ojales. Dobladillos soldados o cosidos, tiras de ojales. Un fabricante competente envía preguntas y también una muestra: vida útil prevista, zona de instalación, método de fijación y si está previsto soldar o coser. Las preguntas de este tipo muestran atención al caso de uso y las respuestas acortan el proceso de muestreo. Errores de especificación comunes Elegir únicamente por peso e ignorar los requisitos de tejido, revestimiento y costura. Describir un inflable sin indicar la presión de trabajo ni el tamaño del producto. Dejar la construcción del borde de la cubierta sin definir, lo que empuja el riesgo hacia los dobladillos y las costuras. Solicitar una malla sin área abierta, por lo que no se puede igualar apariencia y comportamiento del viento. Tratar una muestra como una muestra completa y omitir las pruebas de soldadura, plegado o impresión. Selección de tela base, ruta de recubrimiento y capa final en los tres grupos La tela base establece la resistencia y la estabilidad, la ruta del recubrimiento establece la barrera y el comportamiento de la soldadura, y la capa superior establece la apariencia y la resistencia a la suciedad, por lo que cada una de las tres decisiones debe tomarse deliberadamente para cada grupo de telas. Reutilizar una especificación de un pedido anterior es tentador, pero puede ocultar discrepancias cuando cambia la aplicación. Tela base El poliéster de alta tenacidad es la tela base estándar para los tres grupos. La tela inflable de PVC utiliza tejidos apretados para limitar la difusión del aire y proporcionar un soporte uniforme al revestimiento. El material de cubierta de PVC a menudo utiliza hilos de 840D a 1300D con resistencia equilibrada de urdimbre y trama. La tela de malla de PVC utiliza tejidos abiertos con hilo más ligero, por lo que la calidad del hilo y la unión del revestimiento son más importantes para la estabilidad. Solicitar al proveedor las cifras de urdimbre y trama por separado es más informativo que un solo número combinado. Ruta de recubrimiento El recubrimiento con cuchilla extiende la pasta de PVC directamente sobre la tela base a través de una cuchilla fija, lo que brinda un control preciso del espesor y una buena penetración en la estructura del hilo. Se adapta a fundas pesadas y muchas telas inflables. La laminación en frío une la película de PVC preformada a la tela base con adhesivo a baja temperatura, lo que es adecuado para productos donde la calidad de la película y la suavidad de la superficie son importantes. La laminación en caliente fusiona la película bajo calor y presión, y se utiliza para productos que necesitan superficies uniformes y una fuerte adhesión. Los tejidos de malla suelen estar recubiertos por rutas que preservan la estructura abierta mientras unen los hilos. Un fabricante con varias rutas puede recomendar la que se adapta a cada grupo. Capa final y aditivos La capa final puede ser una superficie de PVC estándar, una laca acrílica u otro acabado protector. Las lacas acrílicas se adaptan a la mayoría de las aplicaciones de inflables, cubiertas y mallas para exteriores al reducir la acumulación de suciedad y ralentizar la migración de plastificantes. Los paquetes de aditivos incluyen estabilizadores UV, agentes retardantes de llama, agentes antimoho y pigmentos. Cada uno debe adaptarse al grupo y al mercado de destino, ya que un aditivo adecuado para una cubierta puede no ser necesario en un inflable de interior. Inflable: tejido apretado, recubrimiento uniforme, fuerte comportamiento de soldadura, superficie lisa para limpieza. Cobertura: resistencia equilibrada de urdimbre y trama, acabado resistente a la abrasión, tratamiento antimoho, bordes reforzados. Malla: unión de hilo estable, revestimiento estabilizado contra los rayos UV, área abierta controlada, acabado respetuoso con los bordes. Embalaje, Transporte y Almacenamiento de Rollos y Productos Terminados Un buen embalaje protege la superficie y la forma del rollo durante el transporte marítimo y por carretera, y forma parte de las especificaciones, no una idea de último momento. La tela recubierta puede mostrar marcas de pliegues, daños en los bordes o manchas de humedad cuando se enrolla sin apretar, se apila pesadamente o se expone a la humedad en un contenedor. Unas instrucciones de embalaje claras escritas en el pedido reducen la posibilidad de quejas de calidad causadas por la manipulación y no por la tela. Los rollos suelen estar enrollados sobre núcleos resistentes y envueltos en una película protectora, con etiquetas que muestran el número de lote, el ancho, el largo y el color. El almacenamiento horizontal sobre estanterías o pallets, apoyados a lo largo, evita la deformación del núcleo. Se debe evitar apilar mercancías pesadas encima de los rollos. Para los contenedores de exportación, los envoltorios desecantes y de barrera contra la humedad ayudan en las rutas marítimas húmedas, especialmente para colores claros y superficies imprimibles que se manchan fácilmente. Para los productos y fundas inflables terminados, las reglas plegables son importantes. Los inflables deben limpiarse, secarse y doblarse sin apretar según las líneas planificadas, utilizando una capa limpia de polvo o talco sólo cuando lo recomiende el fabricante. Las cubiertas deben doblarse para secarse y guardarse lejos del sol directo y de fuentes de calor. Los rollos de malla deben enrollarse sin marcas de tensión y la malla impresa debe protegerse del roce. La inspección a la llegada, con unos pocos metros de cada rollo desenrollados y cotejados con la muestra de referencia aprobada, permite una comprobación rápida antes de comenzar a cortar o soldar. Documentos y registros a solicitar con cada pedido La documentación convierte un buen tejido en uno verificable. Para cada lote de producción, los compradores suelen solicitar una lista de rollos con números de lote, anchos y largos, un informe de prueba que cubra el peso, la resistencia a la tracción, la resistencia al desgarro y la adhesión y, cuando sea relevante, un informe de prueba de llama que coincida con los requisitos del destino. Los proyectos inflables agregan resistencia a las costuras y resultados de fugas de aire, los proyectos de cobertura agregan resultados de dobladillo o desgarro, y los proyectos de malla agregan áreas abiertas y comportamiento de bordes. Mantener estos registros junto con la muestra de referencia aprobada le brinda al comprador una base objetiva para la aceptación y para la posterior comparación con pedidos repetidos. También es útil una breve nota de aceptación por escrito. Enumera las propiedades que se comprobarán a su llegada, las tolerancias que se aplican al peso, ancho y color, y los pasos a seguir si un rollo no las cumple. Acordar esta nota antes de que comience la producción elimina la ambigüedad y respalda una discusión tranquila y factual si surge alguna pregunta más adelante. Capacidad del fabricante y control de calidad de tejidos inflables, de cobertura y de malla La calidad constante de la tela inflable de PVC, el material de cubierta de PVC y la tela de malla de PVC depende del control del proceso desde la entrada del hilo hasta la inspección final, no de una sola máquina. Las etapas típicas incluyen inspección de la tela base, preparación del compuesto, recubrimiento o laminación, curado, acabado de superficies, corte y prueba. El registro del espesor del recubrimiento, la velocidad de la línea y la temperatura del horno en cada etapa permite rastrear y corregir las desviaciones. Sobre el fabricante Anhui Kingtex Material Technology Co., Ltd. se especializa en I + D, producción y procesamiento de nuevos materiales, incluidas membranas arquitectónicas, lonas de PVC, tejidos inflables de PVC, tejidos de malla, membranas de biogás, tejidos recubiertos con cuchillas, redes ignífugas, materiales luminiscentes inteligentes y otros. La empresa ha establecido un sistema de gestión de calidad completo y científico para garantizar el control de calidad del producto durante todo el proceso. Equipada con laminación profesional en frío de PVC, laminación en caliente y recubrimiento, así como un conjunto completo de instrumentos de prueba e inspección, la empresa sienta una base sólida de calidad para productos con equipos de producción avanzados y tecnología de fabricación madura. Al mismo tiempo, se ha formado un equipo técnico y de investigación científica profesional. Basándose en capacidades tecnológicas básicas de I+D, proporciona continuamente un apoyo sólido para la innovación de productos y una calidad estable. Invitamos sinceramente a los clientes nacionales y extranjeros a visitar nuestra fábrica, negociar la cooperación y buscar el desarrollo común. Qué verificar al evaluar a un proveedor Una visita a la fábrica o una auditoría remota es la forma más confiable de juzgar si un proveedor puede respaldar un programa a largo plazo. Los puntos de observación útiles incluyen si la planta opera sus propias líneas de recubrimiento y laminación, cómo se identifican y almacenan las materias primas, si los instrumentos están calibrados y cómo se conservan las muestras para cada lote. El equipo interno para pruebas de tracción, desgarro, adhesión, peso y costura acorta el ciclo de retroalimentación cuando surge una pregunta técnica. Para proyectos OEM y ODM, la capacidad de investigación y desarrollo es importante porque los compradores a menudo necesitan una combinación personalizada de ancho, color, capa superior o propiedades. Un equipo técnico que pueda realizar pruebas pequeñas y ajustar la formulación reduce el número de rondas de muestreo. Los compradores que obtienen tela inflable, material de cubierta y malla juntos también simplifican la documentación y el control del color al trabajar con un solo fabricante. Desde la consulta hasta la entrega: un cronograma típico de producción y muestreo de OEM Un pedido típico de tela de PVC personalizado pasa por seis etapas a lo largo de aproximadamente diez semanas, y las etapas más largas son el desarrollo de muestras, las pruebas y la producción en masa. Conocer la secuencia ayuda a los compradores a planificar los lanzamientos de productos, las fechas de las ferias comerciales y la demanda estacional, y ayuda a ambas partes a evitar cambios de último momento que retrasen los envíos. Cronograma ilustrativo para un pedido de tela personalizado (semanas) 0 2 4 6 8 10 Revisión de requisitos semana 0 a 1 Desarrollo de muestras semana 1 a 3 Pruebas y aprobación semana 3 a 5 producción en masa semana 5 a 8 Inspección y embalaje semana 8 a 9 Preparación de envío semana 9 a 10 Semanas desde la consulta El gráfico de cronograma muestra que la revisión de requisitos demora aproximadamente una semana, seguida de aproximadamente dos semanas para el desarrollo de muestras. Las pruebas y la aprobación tardan aproximadamente dos semanas , que es cuando se comprueba la resistencia de la costura, la resistencia al desgarro, la adherencia y el comportamiento de la llama y el cliente confirma la muestra. La producción en masa abarca aproximadamente tres semanas , la etapa única más larga, porque el recubrimiento, el curado y el corte deben programarse según las especificaciones aprobadas. La inspección, el embalaje y la preparación del envío toman aproximadamente una semana cada uno. Los cronogramas reales varían según el tamaño del pedido, la combinación de colores, las pruebas especiales y la temporada de envío, por lo que el cuadro debe usarse para planificar conversaciones y no como un compromiso. La forma más sencilla de acortar el plazo es enviar una consulta completa. Los detalles claros de la aplicación, las propiedades objetivo, los requisitos de llama, las necesidades de embalaje y el clima de destino permiten al equipo técnico comenzar el desarrollo de muestras sin más rondas de preguntas. Un comprador que también conserve una muestra de referencia aprobada puede repetir el pedido más rápidamente, ya que el fabricante ya conoce la construcción que cumplió con las expectativas. Requisitos contra incendios, rayos UV y cumplimiento El mercado de destino decide la prueba de llama y el entorno del proyecto decide el paquete UV, por lo que ambos deben confirmarse antes de realizar la primera muestra. El PVC tiene una resistencia inherente a la combustión sostenida en comparación con muchos tejidos poliméricos, y los aditivos retardantes de llama pueden mejorar aún más el comportamiento, pero una licitación o código se refiere a un método de prueba específico. Las referencias comunes incluyen clasificaciones como M2, B1 y B2, y la prueba NFPA 701 para textiles utilizados en reuniones públicas y estructuras temporales. Cada método mide diferentes aspectos, por lo que un tejido que satisface a uno no satisface automáticamente a otro. La impresión, el lacado y la laminación cambian la superficie y es posible que un informe sobre la tela lisa no describa el artículo terminado. Pasos para definir requisitos Identifique el país y el tipo de uso, por ejemplo, producto de juego, cubierta de maquinaria o pantalla de construcción. Pregunte a la autoridad, consultor o cliente final qué método de prueba y clase se aplican. Comparta el método y la clase con el fabricante antes de que comience el muestreo. Solicite un informe de prueba del tejido acabado, incluidas las capas de estampado y lacado. Elija una capa superior y un paquete de rayos UV que coincidan con la exposición al sol y el período de servicio previsto. Los productos para niños o para contacto con personas también pueden estar sujetos a normas regionales sobre productos químicos y seguridad. Los compradores deben discutir los requisitos aplicables con el proveedor durante la especificación, de modo que las opciones de formulación se tomen antes de aprobar las muestras. Fabricación, Soldadura, Reparación y Cuidado La mayoría de los problemas de campo con las telas de PVC aparecen en las costuras, dobladillos y puntos de unión, por lo que la calidad de la fabricación y el mantenimiento cuidadoso merecen tanta atención como el material base. El PVC recubierto es termoplástico, lo que permite la unión mediante soldadura de alta frecuencia o aire caliente. Una soldadura realizada correctamente puede acercarse a la resistencia de la tela base, mientras que una soldadura poco calentada o sobrecalentada crea una línea débil que se abre bajo carga o presión. Los ajustes de soldadura dependen del espesor del recubrimiento, la temperatura ambiente y el tipo de tejido, por lo que un fabricante debe ejecutar tiras reactivas cada vez que comienza un nuevo rollo o lote. Las superposiciones más amplias distribuyen la carga de manera uniforme y las esquinas redondeadas reducen la concentración de tensiones. Para los inflables, una prueba de retención de presión en un producto terminado es un paso práctico de aceptación. En el caso de las fundas, una prueba de amarre en dobladillos de muestra revela los puntos débiles en forma temprana. Para la malla, un corte de prueba y un dobladillo muestran si los bordes se deshilachan. Normalmente es suficiente limpiar con un cepillo o paño suave, agua y un detergente suave. Los disolventes fuertes, las almohadillas abrasivas y los chorros a presión a corta distancia pueden dañar la capa superior. La tela debe estar completamente seca antes de doblarla o guardarla, ya que los pliegues húmedos pueden desarrollar moho. Los inflables deben almacenarse limpios, secos y parcialmente inflados o doblados sin apretar, los rollos deben mantenerse horizontales lejos del sol directo y los pequeños pinchazos o desgarros de los bordes deben repararse temprano con parches compatibles antes de que crezcan. Escenarios de aplicación típicos y configuraciones recomendadas Trabajar desde la aplicación hacia atrás es la forma más confiable de elaborar una especificación, porque obliga al comprador a indicar la carga, el clima, el período de servicio y la manipulación antes de elegir los materiales. Los escenarios siguientes muestran cómo el mismo marco produce diferentes configuraciones para cada uno de los tres grupos. Escenario uno: alquiler de inflables para jugar Un operador de alquiler necesita un tejido inflable de PVC que sobreviva al montaje diario, a los repetidos plegados y a la fricción constante con el suelo. Lo típico es un tejido de unos 650 gramos por metro cuadrado con fuertes costuras soldadas, capas de suelo resistentes a la abrasión, una clase de llama acorde a las normas del lugar y un paquete UV para uso en exteriores. Las muestras de referencia y un kit de reparación con parches correspondientes acortan el tiempo de inactividad. Escenario dos: maquinaria y cubiertas de corrales Un usuario industrial que cubra equipos o mercancías apiladas necesita material de cubierta de PVC con dobladillos reforzados, una base de 1000D y una capa superior acrílica. Los grados de servicio pesado se adaptan a cargas con esquinas afiladas, mientras que los grados más livianos se adaptan a la protección contra el polvo en interiores. Se recomienda un tratamiento antimoho para las cubiertas que se almacenan húmedas, y una superficie imprimible ayuda a identificar el lugar. Escenario tres: pantallas de construcción y cercas Un contratista que instala pantallas permeables al viento en andamios, vallas o fachadas necesita una tela de malla de PVC con el área abierta adecuada, una estabilidad UV fiable y bordes reforzados para los ojales. Un equilibrio entre la transmisión del viento, la privacidad y la calidad de impresión impulsa la elección, y una sección de prueba en el sitio puede confirmar el resultado antes de la producción completa. Escenario cuatro: línea de productos mixta Una marca que vende inflables, cubiertas y mamparas puede estandarizar colores y acabados en todos los grupos de productos, para que la marca se mantenga consistente. Trabajar con un fabricante que suministra los tres tejidos desde una sola base simplifica los ciclos de muestreo, documentación y reorden, y ayuda al comprador a mantener una única referencia de color aprobada para toda la gama. Preguntas frecuentes sobre tela inflable de PVC, material de cubierta y malla P1. ¿Qué es la tela inflable de PVC? La tela inflable de PVC es una tela con base de poliéster recubierta o laminada con PVC para formar un material hermético y soldable para productos inflables. El tejido apretado soporta la carga, el revestimiento forma la barrera contra los gases y las costuras soldadas unen los paneles en formas que mantienen la presión. P2. ¿Qué resistencia debe tener una costura inflable? Las costuras soldadas comúnmente tienen como objetivo aproximadamente entre el 85 y el 100 por ciento de la resistencia de la tela base. El requisito exacto depende de la presión de trabajo, el tamaño del producto y el uso. Indique la resistencia mínima de la costura en la consulta y solicite los resultados de las pruebas de costura del lote de producción. P3. ¿Qué hace que un material de cubierta de PVC sea bueno? Un buen material de cubierta de PVC equilibra la resistencia al desgarro, la abrasión y la intemperie, y está respaldado por una construcción de borde sólida. Una base de poliéster 1000D, una capa de acabado adecuada, un tratamiento antimoho cuando sea necesario y dobladillos y ojales reforzados son características comunes. P4. ¿Cómo se elige la tela de malla de PVC? La tela de malla de PVC se elige según el área abierta, el peso, la clase de resistencia y el acabado. Una malla más abierta se adapta a la sombra y al paso del viento, mientras que una malla más densa se adapta a la privacidad y a las tareas más pesadas. Solicite una muestra y pruébela para ver si se deshilachan los bordes, el comportamiento de los rayos UV y la calidad de impresión cuando sea relevante. P5. ¿Se pueden personalizar estas telas para pedidos OEM u ODM? Sí, un fabricante con sus propias líneas de recubrimiento, laminación en frío y laminación en caliente y un equipo técnico generalmente puede ajustar el ancho, el peso, el color, la capa superior y el paquete de aditivos. Una consulta completa y una muestra de referencia aprobada acortan el proceso y mantienen la coherencia de los lotes posteriores. P6. ¿Cómo se puede prolongar la vida útil? Elija una capa superior adecuada para la exposición al sol, asegúrese de que las soldaduras y los dobladillos estén hechos correctamente, limpie con métodos suaves, guarde la tela seca y repare los pequeños daños temprano. Una rutina de inspección periódica y un registro de la fecha de instalación, el número de lote y las reparaciones ayudan a planificar el reemplazo antes de que el rendimiento caiga por debajo del requisito.